Bilimsel Enjeksiyon Mühendisliği
Enjeksiyon Kalıplama: Bilimsel Kalıplamaya Tam Kapsamlı Rehber
Son 35 yılı aşkın süredir bilgi işlem ve yenilik, her türlü endüstri üzerinde olumlu etkiler yaratmıştır; enjeksiyon kalıplama sektörü de bunun bir istisnası değildir. Günümüzde plastik enjeksiyon kalıplama, büyük ölçüde bilimsel bir yaklaşıma dayanmaktadır.
Bilimsel Kalıplama Nedir?
Bilimsel kalıplama, doldurma, sıkıştırma ve tutma aşamalarının ayrı ayrı ele alındığı, dalgalanmaları en aza indirirken genel ürün tutarlılığını artırmaya yönelik bir süreçtir. Aşamaların ayrılması “bağımsız (decoupled) enjeksiyon kalıplama” olarak da bilinir. Bilimsel enjeksiyon kalıplama ekipmanları, yazılımı ve uygulamalarını kullanan kalıpçılar, bilimsel kalıplama eğitmeni John Bozzelli’ye göre, “döngü sürelerini azaltabilir, makine verimliliğini artırabilir ve nihayetinde daha fazla kazanç elde edebilirler.”
Geleneksel kalıplama ile bilimsel kalıplama arasındaki fark nedir?
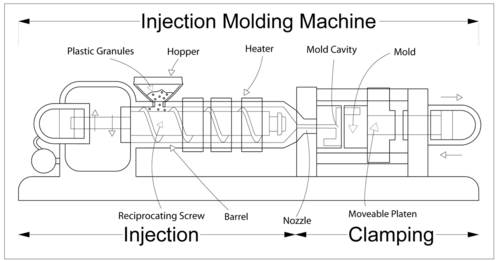
Geleneksel enjeksiyon kalıplama yönteminde, kalıp tek bir atış ile sabit bir basınç altında doldurulur ve boşluk bu şekilde sıkıştırılır. Bilimsel kalıplamada ise boşluk belirli bir hızda yaklaşık %90-97 oranında doldurulur. Sonraki aşamada, makine hız kontrolünden basınç kontrolüne geçer ve boşluk tamamen doldurularak yani “sıkıştırılarak” işlem tamamlanır.
Bilimsel yöntem, atıştan atışa daha fazla tutarlılık ve parça özellikleri üzerinde geliştirilmiş bir kontrol sağlar. Buna karşılık, geleneksel enjeksiyon kalıplama yöntemiyle döngüden döngüye parça boyutlarında büyük dalgalanmalar sıkça görülür.
Karmaşık parçaların ve bileşenlerin üretiminde, kalıplama değişkenlerindeki en ufak bir farklılığın bile süreç veya nihai ürün üzerinde önemli bir etki yaratabileceği durumlarda bilimsel enjeksiyon kalıplama yaklaşımı çok daha önemlidir. Bu nedenle, bilimsel enjeksiyon kalıplamanın amacı iki temel stratejiyi kapsamaktadır:
- Minimum varyasyon ile tekrarlanabilir sonuçlar üreten bir süreç geliştirmek
- Kalıp parçasının boyutsal veya mekanik özelliklerini optimize etmek
Bilimsel Temelli Kalıplamada Etkenler
Geleneksel kalıplama sürecinin bir diğer yönü, makineye dayalı kontrol ile ilgilidir. Kalıplı üründeki (boyutlar, boşluklar, eğiklik ve diğer kalite sorunları gibi) çeşitli problemlere etki edebilecek 20’den fazla makine ayarı olduğu düşünülüyordu. Araştırmalar, parça problemleri ile makine ayarları arasındaki paralellikleri bulmaya çalıştı.
Yıllar boyunca makine ayarlarının parça kalitesiyle çok az veya hiç ilişkisi olmadığının anlaşılmasıyla, araştırmalar geleneksel makine kontrolünden bilimsel bir yaklaşıma kaydı. Bilim yasalarına dayalı olarak “plastik bakış açısı”, modern araştırmaların devrim niteliğindeki yönü oldu; artık enjeksiyon makinelerinin ayarlarından ziyade bilime dayalı araştırmalar öne çıktı. Donald C. Paulson, 1960’ların ortalarından sonlarına doğru General Motors Enstitüsü’nde plastik araştırma laboratuvarı geliştirmiş ve bu bilimsel yaklaşımın öncüsü olmuştur.
Enjeksiyon Kalıplama İşlem Aşamaları
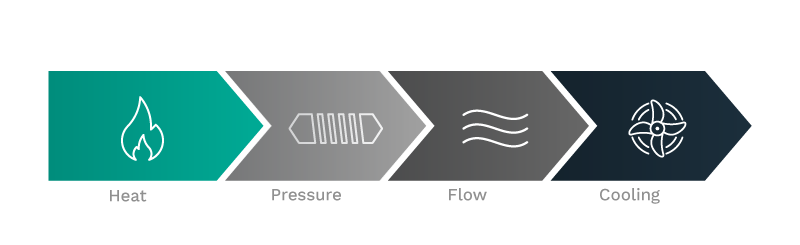
Bay Paulson, kalıplanmış parçanın özelliklerini en iyi şekilde kontrol eden dört enjeksiyon kalıplama plastik işleme aşamasına odaklandı: ısı, basınç, akış ve soğutma. Paulson’a göre her biri “Fizik yasaları tarafından yönetilecekti: Birincisi, Isı Transferi Kanunları; ikincisi, Poiseuille akışkan akış kanunu; üçüncüsü ise Plastiğin Durum Denklemi.”
Makine ve plastik değişkenlerinin, dört yıl boyunca her bir dört döngüde ölçülüp kaydedilmesi, Paulson ve araştırma ekibinin sektörde devrim yaratan birkaç sonuca ulaşmasını sağladı:
- Diğer malzemeler için geçerli olan fizik yasaları, plastik işleme için de geçerlidir
- Dört plastik değişken, kalıplanmış parçaların özelliklerini ve karakteristiklerini belirler
Bilimsel yaklaşımla kalıplama, kalıpçının makine kurulumunu anlama ya da makinenin kontrol ayarlarının plastik çıktısını ve parça kalitesini nasıl etkilediğini bilme gereğini değiştirmez. Ancak bu yaklaşım, kalıpçının hangi kontrol ayarlarının ve döngü sürelerinin olması gerektiğine dair daha iyi karar vermesine ve parça problemleri ortaya çıktığında bunları çözmesine yardımcı olur.
Bilimsel Kalıplamada Adımlar ve Gelişmiş Proses Kontrolünün Rolü
Bilimsel kalıplama temelde, kalıplama işleminin temel adımlarını birbirinden ayırmaya odaklanır. Bu ayrıştırma, enjeksiyon kalıplama döngüsünün her evresi üzerinde hassasiyet, doğruluk ve kontrol sağlar. Özellikle RJG eDart® sisteminin devreye girmesiyle birlikte, kalıpçılar artık çok daha yüksek düzeyde kontrol ve tutarlılık elde edebilmektedir.
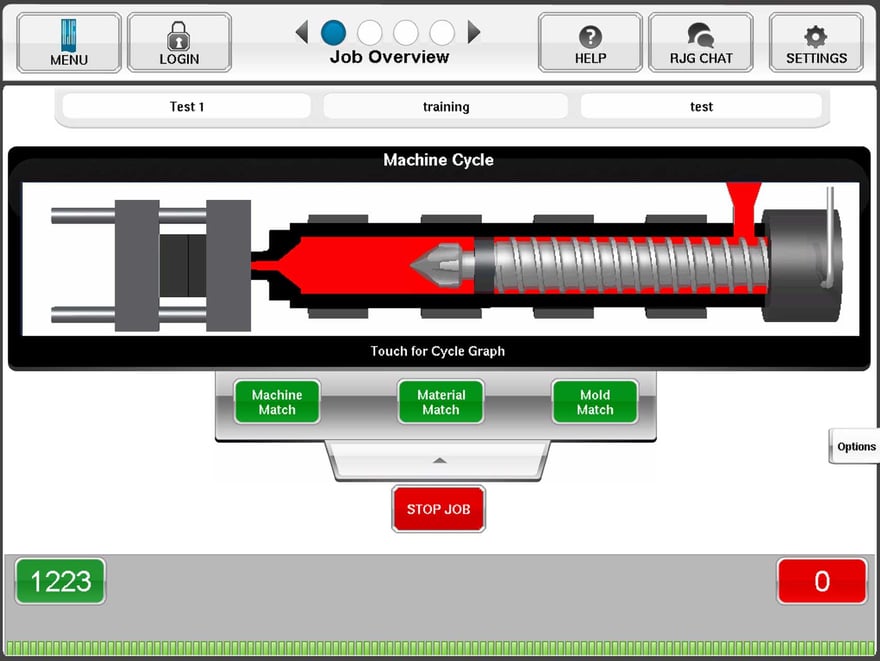
RJG eDart sistemi gibi ekipman ve yazılım ölçüm araçları kullanılarak, kalıp içindeki her döngünün değişkenleri sürekli olarak değerlendirilir. Bu gerçek zamanlı izleme, plastik üzerinde etkili olan değişmez fizik yasalarına göre yönlendirilir. Isı, basınç, akış ve soğutma gibi bu yasalar, uzman eğitimli mühendislerin gözetiminde titizlikle kontrol edilerek her bir bileşenin en yüksek standartları karşılaması sağlanır.
- İlk Atış: Boşluğun yaklaşık %98’i doldurulur ve ana kontrol parametresi hızdır.
- Doldurma ve Sıkıştırma: Boşluk tamamen doldurulur. Malzeme daha sonra boşluk içinde sıkıştırılır veya “sıkıştırılarak” sabit basınç altında tutulur. RJG’nin eDart sistemlerinde makine kontrolü, kalıp içindeki plastik basınca dayanır. Sadece makine parametrelerine güvenmek yerine plastik basınç kontrolüne geçilmesi, daha sağlam bir proses aralığı sunar.
- Soğutma ve Stabilizasyon: Kalıplanmış parça soğudukça stabil hale gelir. Parça istenen stabiliteye ulaştıktan sonra dışarı atılır ve makine bir sonraki ölçülü atış için hazırlanır.
RJG’nin eDart gibi teknolojilerle daha da geliştirilen bu ayrıştırılmış yaklaşım, kalıpçılara parça boyutları üzerinde daha fazla kontrol sağlar. Daha da önemlisi, sektörün “atıştan atışa tutarlılık” olarak adlandırdığı şekilde, bir döngüden diğerine tutarlı kalite sunar. Bu kadar gelişmiş proses kontrolleriyle Rosti, müşterilerine son derece tutarlı ürün kalitesi garanti edebilmektedir.
Bilimsel Kalıplamanın Avantajları
Bilimsel kalıplama ilkeleri olmadan bir dünyayı hayal etmek zor değil: sıcaklık, basınç ve viskozitedeki büyük dalgalanmalar nedeniyle ürün varyasyonları, artan döngü süreleri, azalan makine verimliliği, yüksek maliyetler, daha fazla hurdalı ürün ve müşteriler için düşük kaliteli parçalar.
Bilimsel kalıplama avantajlarına dair yazımızda belirttiğimiz gibi, “Bilimsel kalıplama uygulamaları, daha hızlı çevrimler, daha yüksek hacim ve daha verimli bir enjeksiyon kalıplama süreci elde etmek için gereklidir.” Ayrıca, “belirli uygulamalar için otomatik muhafaza kontrolü ve izlenebilirlik sağlandığında kalite kontrol sorunları önlenebilir.”
Quote Style
“Scientific molding practices are essential to achieving outcomes that deliver faster cycles, higher volume, and a more efficient injection molding process.”
Bilimsel kalıplama teknolojisi, üreticilere daha verimli çalışma yeteneği kazandırırken küresel ölçekte rekabet avantajı elde etmeleri için de fırsat sunar. Aynı zamanda OEM’ler ve müşterilere daha yüksek kaliteli parça ve daha az reddedilen ürün ile daha düşük maliyet sağlar.
Bilimsel kalıplamada yer alan ilke ve teknolojiler, enjeksiyon kalıplama makinelerinin her seferinde kaliteli parçalar üretmesini sağlama sorununu çözer.
Bilimsel Kalıplamada Teknolojinin Rolü
Bilimsel kalıplamanın potansiyeli, gerçekten de en son enjeksiyon kalıplama teknolojileriyle birleştiğinde ortaya çıkar. Fizik yasalarına dayanan bir uygulama olmakla birlikte, etkinliği büyük ölçüde özellikle mühendislik, ekipman ve yazılım alanlarındaki teknolojik yeniliklere bağlıdır.
Bu sinerjiye verilebilecek en iyi örneklerden biri, Rosti’nin ileri süreç kontrolü için RJG eDart sistemini benimsemesidir. Kalıp içindeki plastik basıncının kontrolü ve izlenmesine odaklanan bu sistem, enjeksiyon kalıplama sürecinin ele alınış biçimini dönüştürmede önemli bir rol oynamıştır. Artık mesele sadece makine ayarı veya genel kalite kontrol değil; en yüksek kaliteyi sağlarken aynı zamanda maliyet avantajı elde etmek için son teknoloji kullanmaktır.
İlk makine kurulumundan kalite kontrolün en ince ayrıntılarına ve aradaki tüm süreçlere kadar RJG eDart sistemi gibi teknolojiler, sürekli inovasyonun öneminin altını çizer. Bu tür ilerlemeler, kalıpçılara müşteri taleplerini karşılamanın ötesine geçebilme olanağı sağlamıştır. Bu bağlamda teknoloji sadece bir kolaylaştırıcı değil, enjeksiyon kalıplama sürecinin genel başarısı için oyunu değiştiren bir unsurdur. Şimdi aşağıda bunu daha ayrıntılı inceleyelim.
Bilimsel Kalıplamada Kalıp Akış Simülasyon Yazılımının Rolü
Bilimsel kalıplama ilkeleri veri odaklı bir yaklaşım izler. Ve veri ile iyileştirme yapmak ve tekrarlanabilir sonuçlar görmek mümkün olur. Örneğin Rosti, SOLIDWORKS® marka kalıp akış simülasyon yazılımı kullanıyor. Plastik enjeksiyon üreticileri için bir ön tasarım doğrulama aracı olan bu yazılım, plastik parça tasarımı hakkında öngörüler sunar. SOLIDWORKS yazılım teknolojisinin bazı önemli avantajları şunlardır:
- Ürün geliştirme döngüsünü kısaltma ve erken aşamada parça tasarımı konusunda öngörüyle piyasaya çıkış süresini azaltma.
- Geometri açısından öngörülmesi zor veya maliyetli olan plastik parçalara dair daha fazla içgörü sunma.
- Batık izleri, kaynak hatları, kısa dolum gibi sorunların ve diğer parça kusur ve lekelerinin önceden tespit edilebilmesini sağlama.
Kısacası, SOLIDWORKS enjeksiyon üreticilerinin parça tasarımını ilk seferde doğru yapmasına yardımcı olur. Böylece, maliyetli kalıp yeniden işlerini ortadan kaldırıp parça kalitesini artırırken piyasaya çıkış süresini de azaltmış olurlar.
Bilimsel Kalıplamada RJG’nin Rolü
Danışmanlık ve eğitim hizmetleriyle – ayrık kalıplama, yüksek performanslı kalıplama ve Master Molder 1 & II sertifika programları gibi amiral gemisi eğitimler sunarak – tanınan RJG’nin eDart sistemi, Rosti’de kalıplama sürecinde devrim niteliğinde olmuştur.
Rosti’nin RJG eDart süreç kontrol sistemini benimsemesi dönüştürücü bir etki yaratmıştır. Kalıpçılara kritik bilgiler sağlamak üzere tasarlanmış olan eDart sistemi, hurda oranını azaltma, süreç istikrarını sağlama ve tekrarlanabilir, üstün kalite çıktılar sunmada oldukça yetkindir.
Rosti’nin hedefi her zaman yüksek pres verimliliğini korumak olmuştur. Bu hedefler, çevik bir pres filosu ve bilimsel kalıplama ilkelerine sarsılmaz bir bağlılık gerektiriyordu. Gelişmiş kalıp içi basınç sensörlerine sahip eDart sistemi, Rosti’nin kalıplama operasyonlarını güçlendirerek eşi benzeri görülmemiş kontrol ve esneklik sağladı.
Bu yolculuk, Rosti’nin eDart sistemini iki presinde entegre ettiği Eylül 2009’da başladı. Bu entegrasyon o kadar faydalı oldu ki teknoloji hızla yayıldı. 2010 yılına gelindiğinde, Rosti her presini eDart sistemiyle donatmak için iki yıllık bir girişime başladı. Mükemmellik arayışımız, kapalı çevrim süreç kontrolüne olan bağlılığımızın yalnızca bir strateji değil, aynı zamanda kültürümüzün belirleyici bir unsuru olmasını sağladı.
Rosti mühendislik direktörü Kurt Behrendt’in belirttiği gibi, en önemli sonuçlardan biri, “farklı malzeme partileri arasında parça tutarlılığının yönetiminde yaşanan dönüşümsel değişimdi.” Bu, eDart sisteminin kalıp içindeki plastik basınç dalgalanmalarını izleme ve azaltmadaki yetkinliği sayesinde gerçekleştirildi. Sonuç mu? Rosti’nin kalıpladığı ürünlerde benzeri görülmemiş bir tutarlılık sağlandı.
RJG’nin eDart sistemini bilimsel kalıplama sürecimize entegre etmenin başlıca avantajları şunlardır:
- Her bir kalıplama atışı için tarihsel veri kaydı yapılması; böylece benzersiz içgörüler elde edilmesi.
- Gerçek zamanlı üretim izleme ile gerektiğinde zamanında müdahale imkânı.
- Kalite güvencesinde önemli artış; böylece daha tutarlı ve üst düzey ürünler elde edilmesi.
- Hurda ve işleme süresinde büyük düşüşler; bu sayede operasyonel verimlilikler artar.
Bilimsel kalıplama alanında, kalıp akış simülasyon yazılımları, süreç kontrol sistemleri ve eDart gibi teknolojilerin birleşimi sağlam bir otomasyon stratejisinin bel kemiğini oluşturur. Otomasyon desteğine derinlemesine bakışımız bir sonraki bölümde.
Otomasyonun Bilimsel Kalıplamaya Katkısı
Kalıplama bilimi hakkında fiziğin yasaları, süreçteki adımlar ve teknolojinin tasarım, mühendislik ve süreç kontrolündeki rolü açısından konuştuk. Ama bilimsel kalıplama burada bitmiyor. Hem de hiç. Otomasyon ve yüksek derecede yetkin bir iş gücü bu sürecin ayrılmaz parçalarıdır ve süreci önemli ölçüde geliştirir.
Bu bölümde otomasyonun bilimsel kalıplamaya etkisini, bir sonraki bölümde ise özel eğitimli mühendis ve teknisyenlerin önemini ele alacağız.
Otomatik araçlar ve robotların icadı ve yaygın şekilde kullanılması neredeyse her sektörü olumlu yönde etkiledi. Enjeksiyon kalıplama sektörü de buna istisna değil. Hiç şüphesiz, bir plastik enjeksiyon üreticisinin operasyonlarını ne kadar çok otomatikleştirebildiği, o ölçüde işini büyütme ve küresel avantaj elde etme potansiyeli artar.
Bilimsel bir kalıplama operasyonunun nihai göstergesi, Rosti’nin 2011 yılında Bunsen Drive tesisinde öncülük ettiği gibi, tam otomatik bir üretim tesisidir. Tam otomatik bir tesis zaman zaman “ışıklar kapalı” tesis olarak da adlandırılır. Rosti’nin Bunsen Drive tesisindeki üretim süreci öylesine benzersizdir ki, şirket aşağıdaki süreç için ABD Patenti 8,827,674 B1 ile ödüllendirilmiştir: Makinaların birinci katta, reçine beslemesinin ise asma katta bulunduğu, makinalarla donatılmış özel bir enjeksiyon kalıplama fabrika sistemi ve ilgili tesisi.
Işıklar kapalı üretim yapmak ne anlama geliyor?
Dört yıl önce, ışıklar kapalı bir üretim tesisinin enjeksiyon kalıplamada nasıl bir dönüşüm yarattığını yayımlamıştık. Burada ışıklar kapalı üretim sürecini şu şekilde tanımlamıştık:
“Işıklar kapalı üretim, fabrikaların ve üretim tesislerinin normalde bir insanın orada bulunmasını gerektiren görevleri yerine getirmek üzere yenilikçi ve otomatik makinelerle donatılması sürecini tanımlar. Esasen, üretim tesisi ‘ışıklar kapalı’ yani insan iş gücü, ışıklar, ısı ve işletme için maliyetli diğer birçok unsur olmadan çalışabilir. Işıklar kapalı üretim süreçleri, şirketlerin tesislerini 24 saat, haftada 7 gün çoklu vardiyalara ihtiyaç duymadan çalıştırmasına da olanak tanır.”
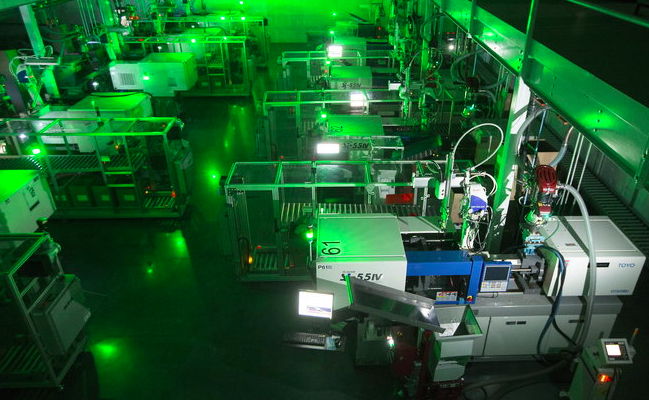
Bu makalede ayrıca, “Sadece maliyet ve teslim süresi alanlarında iyileşme sağlamakla kalmıyor, plastik parça üreticilerinin de hata olasılığını azaltmasına ve üretilen ürünlerin genel kalitesinin artmasına olanak tanıyor” diye belirttik. Işıklar kapalı bir tesisin enjeksiyon kalıplamada yarattığı değişimlerden bazıları şunlardı:
- ABD’li üreticiler küresel ölçekte rekabet avantajı elde edebiliyor.
- Büyük siparişler, daha fazla vardiya eklemenin yüksek maliyetleri olmadan hızlıca tamamlanabiliyor.
- Kalite kontrol, teslimat ve maliyet kontrol gereksinimleri karşılanabiliyor.
- Son teknoloji otomasyon ekipmanlarını ve süreçlerini yönetmek ve bakımını yapmak için yüksek eğitimli ve adanmış bir iş gücüne ihtiyaç duyuluyor.
Evet, bilimsel kalıplama; kalıp dolum simülasyon yazılımları, RJG eDart proses kontrolü, son teknoloji malzeme taşıma sistemleri, parça sevk sistemleri, robotik ve tam otomatik, ışıklar kapalı bir tesisi içerir.
Quote Style
“Lights-out manufacturing describes the process in which factories and production facilities are equipped with innovative and automated machinery to conduct tasks that would normally need a human [to be] present.”
Bununla birlikte, sürekli gelişen bu teknolojiler ve ışıklar kapalı yaklaşımı, bir işletmenin tamamen insansız çalışmasını sağlamaz. Aslında, bilgili ve yüksek eğitimli personel olmadan bunların hiçbiri mümkün olmazdı.
Rosti’nin tecrübeli profesyonelleri ile son derece motive genç profesyonellerin karması, otomasyona odaklı ve büyümeye yönelik küresel iş modelinin temelini oluşturuyor. Sıradaki bölümde, alanında uzman mühendis ve teknisyenlerin bilimsel kalıplamadaki kritik rollerini inceleyeceğiz.
Bilimsel Kalıplamada Uzman Mühendisler ve Teknisyenlerin Hayati Rolü
Fiziğin ve teknolojinin detaylarını anlamak, bilimsel kalıplamanın enjeksiyon kalıplama süreci üzerindeki dönüştürücü etkisini fark etmek için şart olmasa da, başta uzman mühendisler ve teknisyenlerin olması kesinlikle gereklidir. Uzmanlıkları sayesinde, bilime dayalı enjeksiyon kalıplama sistemlerinin hassas ve verimli şekilde işletilmesi sağlanır.
Rosti’nin Kalıplama Eğitimi ve Gelişimine Kapsamlı Yaklaşımı
Rosti, kalıplama uzmanlığına büyük önem verir. Şirketin stratejik işe alım ve eğitim programları, mükemmellik yolunda sarsılmaz bir kararlılığı yansıtır. Bunlar arasında:
- Stajyer Havuzu: Rosti her yaz iki ila dört stajyer alır. Bu proaktif yaklaşım, potansiyel yeteneklerin sürekliliğini sağlayarak gelecekteki personel ihtiyaçlarına hazırlık sağlar.
- Hedefli İşe Alım: Rosti, öğrencilerin hem teorik hem de uygulamalı bilimsel kalıplama eğitimi aldığı eğitim kurumlarından özellikle mühendisleri işe alır. Bu sayede yeni işe başlayanlar sektöre dair tüm inceliklere baştan hakim olur.
- Sürekli Fabrika İçi Eğitim: RJG gibi sektör uzmanlarıyla iş birliği yapan Rosti personeline, decoupled II ve III kalıplama prensipleri, basınç sensörü özellikleri, eDart sistemi çıktılarını yorumlama gibi gelişmiş konularda düzenli eğitimler verilmektedir.
- Dört aşamalı Müfredat: Rosti, mükemmelliğe bağlılığını pekiştirmek için kapsamlı, dört aşamalı bir eğitim programı oluşturdu. Bu program, kalıplamada yeni olan birini RJG Master Molder kursuna katılmaya hazır bir seviyeye ulaştırmak için titizlikle tasarlandı. Yerinde eğitim ile bünyedeki Master Molder’ların paha biçilmez mentörlüğü sayesinde Rosti, ekibinin yeni neslini yetiştirebilmektedir.
Decoupled II ve Decoupled III Kalıplamayı Anlamak
Decoupled II Kalıplama:
Bu süreçte, kalıp belirli bir konuma kadar doldurulur. Ardından, paketleme ve tutma fazları birleştirilir ve ikinci aşama basınç ile kalıp tamamen doldurulur. Bu işlem, kapının kapanmasına kadar devam eder.
Decoupled III Kalıplama:
Bu yöntemde, kalıp önce belirlenmiş bir konuma kadar doldurulur. Sonrasında, kalıp önceden belirlenmiş bir boşluk basıncına kadar doldurulmak üzere ikincil bir dolum fazı veya makine paketlemesi kullanılır. Bu basınca ulaşıldığında, kapı sızdırmazlığı oluşana kadar işlem korunur ve devam eder.
RJG’nin eDart proses kontrol sistemi, decoupled kalıplama süreçlerine destek olacak şekilde uyarlanmıştır. Kalıpçılara kritik verileri izleme, değişkenleri gerçek zamanlı kontrol etme ve atıştan atışa tutarlılığı sağlama imkanı sunar. Kalıp içi basınç sensörleri gibi teknolojilerle entegre çalışan eDart sistemi, decoupled kalıplamanın hassas ve aşamalı süreçleri için gereken içgörü ve kontrolleri sağlar.
Rosti Mühendisleri Tüm Süreç Penceresi Boyunca Sürece Dahil Oluyor
Rosti mühendisleri, bilimsel kalıplama sürecinin tamamına yakından dahil olur. Süreç, tasarım spesifikasyonu aşamasında; hem üretilecek parçanın hem de o süreçte kullanılacak kalıbın tasarımıyla başlar. Buradan itibaren, mühendis yeni kalıplara basınç sensörlerinin nasıl entegre edileceğini belirleyebilir.
Sensörler yerleştirildikten sonra, kalıp mühendislerin gözetimi ve yönlendirmesiyle test edilmeye hazır olur. Testler, değişkenleri ve tutarlı, verimli üretim için gerekli parametreleri belirlemek amacıyla yapılır.
Rosti’nin kıdemli proses teknisyenlerinden gelen geri bildirimle, mühendisler her kalıp için decoupled II veya decoupled III süreçlerinin seçimini onaylar ve bu süreç şablonunu PPAP (Üretim Parçası Onay Prosesi) ve devam eden üretim için kesinleştirir. Üretim tam kapasiteye ulaştığında ise mühendisler, en iyi sonuçlar için süreci korumak ve optimize etmek üzere okumaları ve çıktıları izlemeye devam eder.
Üretim için tasarım süreci bilimsel kalıplamada nereye oturuyor?
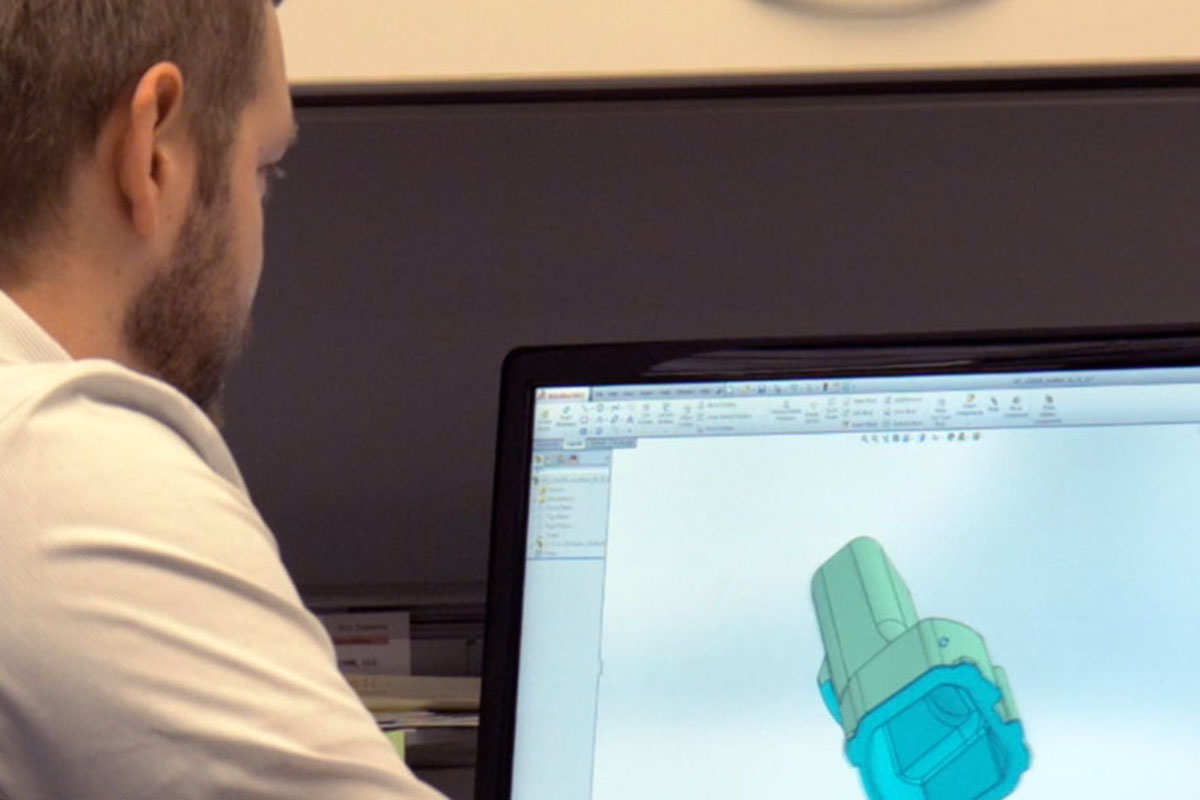
Üretim için tasarım, bilimsel kalıplama maliyetlerini düşürmek için en önemli faktörlerden biridir. Üretim ve montaj için tasarım (DFMA) kavramını ticarileştiren ilk şirket olan Boothroyd Dewhurst, Inc., yeni bir ürünün maliyetinin %80’inin doğrudan tasarımla ilişkili olduğunu bulmuştur.
Boothroyd Dewhurst, Inc. Başkanı John Gilligan’a göre, “Doğru yapıların, malzemelerin, süreçlerin ve işgücünün seçilmesine yardımcı olmak için DFMA’nın kullanımı, günümüzün küresel pazarlarında şirketlerin ikinci bir şans bulmasının zorlaştığı ortamda kritik hale gelmiştir.”
Bu nedenle, bir kalıpçı / enjeksiyon kalıplama uzmanının tasarım sürecine en uygun dahil olma zamanı, geliştirme döngüsünün başıdır. Bu şekilde hareket etmek, müşteri hedeflerini en iyi şekilde anlamaya ve beklenmedik sürprizlerden kaçınmaya yardımcı olacaktır.
Rosti’nin plastik enjeksiyon kalıplamada üretim için tasarıma dair kapsamlı rehberinde, tasarım optimizasyonuna yönelik dört aşamalı bir yaklaşım ortaya koyuyoruz. Bunlar aşağıdaki gibidir:
Üretim İçin Tasarım
Üretim için Tasarım (DFM), bir ürünün üretim maliyetlerini azaltmak amacıyla tasarlanması veya mühendislik çalışmasının yapılması sürecini ifade eder; böylece, olası sorunlar en ucuz şekilde ele alınabildiği tasarım aşamasında çözülebilir.
Fonksiyonellik İçin Tasarım
Plastik parça tasarım süreci boyunca, parçanın fonksiyonel gereksinimlerine odaklanmak çok önemlidir. Deneyimli tasarım mühendisleri, parçanın hangi koşullara maruz kalacağı, dayanması gereken kimyasal veya korozif malzemeler, işlevsel kozmetik özellikler ve benzeri konularda parçanın fonksiyonel gereksinimlerini karşılamasını sağlayacak değişiklikler hakkında öneriler sunmalıdır.
Montaj İçin Tasarım
Montaj için tasarım (DFA), ürünlerin kolayca monte edilebilecek şekilde tasarlandığı bir süreçtir; nihai hedef montaj süresini ve maliyetlerini azaltmaktır. Genellikle DFA sayesinde en büyük maliyet avantajı, bir montajdaki parça sayısının azaltılmasıyla elde edilir.
Sürdürülebilirlik İçin Tasarım
Sürdürülebilirlik için tasarım, parçalarda baskı ölçüm amacı doğrultusunda tasarım yapmaya odaklanır – toleransların doğru ölçümlerle sürekli olarak sürdürülebilmesini sağlar.
Malzeme Seçimi Neden Bilimsel Kalıplamada Bu Kadar Önemli Bir Rol Oynar?
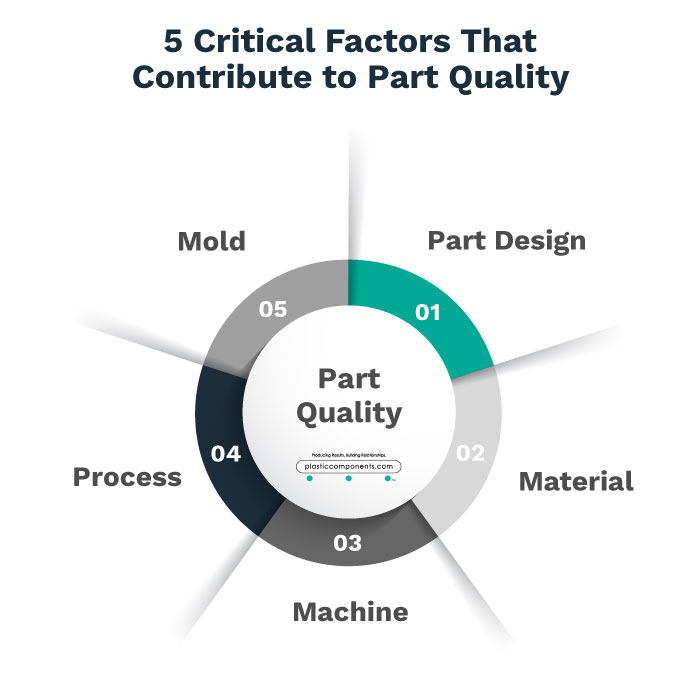
Bilimsel Kalıplamada Başarısız Olunmasının 10 Ana Nedeni üzerine bir makalenin yazarı Kip Doyle’a göre birçok kalıpçı, “makine odaklı” yaklaşıma takılıp plastikten “perspektifiyle” kalıplama yapamıyor. Plastik ile ilgili dört ana değişken (plastik sıcaklığı, plastik akışı, plastik basıncı, plastik soğuma hızı ve süresi) hakkında pek çok makale yazıldığını belirten Doyle, bilimsel kalıpçının bu yaklaşımı anlaması ve süreci plastiğin bakış açısından optimize etmesi gerektiğini vurguluyor.
Enjeksiyon kalıplama iş ortağınızla birlikte, üretilebilirlik için tasarım sürecinin başında en iyi reçineyi seçmek, bir parçanın üretim başarısı için kritik önemdedir. Başlamak için iyi bir yol, iki ana reçine türü hakkında genel bir anlayışa sahip olmaktır – amorf ve yarı kristal.
Polimerler, kristallilik açısından – yani polimerin moleküllerinin nasıl bir araya toplandığına göre – tanımlanan yapılardan oluşur.
Kristalin yapılar, çoğu durumda, çok düzenlidir ve bu da malzemeye mukavemet ve sertlik kazandırır. Amorf polimerler ise bunun tam tersidir. Bazen iki tip arasındaki ayrım net olmayabilir. Çoğu polimerde kristalin ve amorf yapılardan karışım bulunur. Polimerin işlenme şekli, her birinin tam oranını belirler.
Enjeksiyon Kalıplama Reçinesi Seçimine Hazırlık başlıklı yazımızda, polimerler arasındaki farklılıkları daha ayrıntılı olarak açıklıyoruz.
Enjeksiyon kalıplama ile üretilecek parçanın nihai kullanımı göz önünde bulundurulduğunda, bu temel özellikleri anlamak en iyi reçineyi seçmek için gereklidir.
Parça Görünümü ve Geometrisi
Bir parçanın genel görünümü ve geometrisi, kalıplama yeteneği ve kullanılması gereken reçine türü üzerinde önemli bir etkiye sahiptir. Parça tasarımı, boyut, şekil ve duvar kalınlığı gibi unsurlar, parçanın kusurlara yatkın olmasına neden olabilir; mandallar, ters çıkıntılar, takviyeler, kaburgalar ve benzeri özellikler ise kalıplama sürecini karmaşıklaştırabilir.
Enjeksiyon kalıp imalatçılarının, kalıp tasarım spesifikasyonlarını ve reçine seçimini optimize etmek için en son teknolojiyi kullanarak simülasyonlar gerçekleştirmesi kritik önemdedir – bu noktada SolidWorks Premium plastik akış simülasyonu, erken aşamalarda öngörüler sağlar.
Parça Dayanımı ve Esnekliği
Malzeme seçimi aynı zamanda kalıplanmış parçanızın dayanımı ve esnekliğinde de kritik rol oynar. Tasarım sürecinin başında belirli ihtiyaçların ele alınması, ileride maliyetli değişikliklerden kaçınmaya yardımcı olabilir. Sertlik, dayanıklılık, tokluk gibi özelliklerin dengelenmesi, optimum parça fonksiyonu elde etmek için anahtardır.
Katkı Maddesi Kullanımı
Malzeme performansı, mevcut reçinelerle sağlanamıyorsa, çeşitli reçinelerin özelliklerini artırmak için özel malzeme karışımları oluşturulabilir. Katkı maddeleriyle malzemeleri güçlendirmek, parçalara dayanıklılık kazandırabilir ve bükülmeyi, çekmeyi azaltacak sertlik katabilir. Cam veya karbon fiber gibi katkı maddeleri, parça performansını iyileştirmek ve akış, çıkış ve dağılımı geliştirmek için kullanılabilir.
Yüksek Isı Malzemeleri
Enjeksiyon kalıplama sürecinde tasarımın önemli rolünden bahsetmiştik ve bu, yüksek sıcaklıklı malzemelerin bir parçanın dayanımını, stabilitesini ve benzersiz uygulamasına özel diğer özelliklerini artırmak için kullanıldığı durumlarda özellikle önemlidir. Geleneksel kalıplama teknikleri, yüksek sıcaklıklı ve egzotik reçinelerle her zaman etkili olmayabilir.
Yüksek ısıya dayanıklı ve egzotik reçinelerin bazı özellikleri benzersizdir ve her uygulamada farklı şekilde performans gösterebilir. Hem tasarımın hem de malzemenin en yüksek faydasını elde edebilmek için deneyimli tasarım mühendislerinin ve enjeksiyon kalıpçılarının göz önünde bulundurması gereken birçok faktör vardır. Bu yazıda, yüksek ısıya dayanıklı veya egzotik reçineler kullanılarak enjeksiyonla kalıplama için parça tasarlarken dikkate alınması gereken bazı temel ve ileri düzey ipuçları özetlenmiştir.
Plastik Rezidans Süresinin Hesaplanması
Plastik rezidans süresi, plastik veya reçinenin üretim sırasında ısıya maruz kaldığı süredir.
İlgili üretim süreci için ⟨1⟩spesifik plastik rezidans süresini hesaplamak⟨/1⟩ için zaman ayırmak, malzeme performansınızı ve nihai ürünün genel kalitesini artıracaktır.
Malzemenin vida çubuğunun ilk aşamasındaki rezidans süresini anlamak, üretim ihtiyaçlarınız için en uygun zamanı ve sıcaklığı belirlemenize yardımcı olabilir.
Plastik Rezidans Süresi Neyi Etkiler?
Eğer plastik rezidans süresi çok uzunsa, parça kalitesini birkaç farklı şekilde etkileyebilir:
- Üretilen parçalarda genel zayıflık
- Renk farklılıkları
- Gözle görülemeyen bozulma
- Genel olarak tüm üründe kalite kaybı
Ayrıca, makine performansını da etkileyebilir; eriyik kalitesinde ve şarj ağırlığında tutarsızlığa, ayrıca eriyik sıcaklığında değişikliklere yol açabilir.
Kaç tane ortak formül veya hesaplama olursa olsun, plastik rezidans süresi, her üretici tarafından kendi ürünü için en uygun oranı belirlemek amacıyla ayrıca hesaplanmalıdır.
Bilimsel kalıplama uygulamaları kullanılarak, Rosti kaliteli kontrolü değerlendirmek ve gerekirse takımda iyileştirmeler yapmak için kaydedilen verileri kullanır; böylece genel parça kalitesi artırılır ve yanlış hesaplanan plastik rezidans süresinin olumsuz etkilerinden kaçınılır.
Plastik rezidans süresini hesaplamanın önemi hakkında daha fazla bilgiye buradan ulaşabilirsiniz.
Plastik değişkenleri, kalıplanacak malzemenin yapısını ve tercih edilen kalıplama koşullarını anlamayı gerektirir. Bir malzemenin ana özellikleri, davranışı ve işleme yanıtı anlaşıldığında, bilimsel kalıpçılar kalıplama sürecini optimize ederek mümkün olan en tutarlı parçayı üretebilirler.
Parça Tasarımında ve Takım Optimizasyonunda Hangi Bilimsel Kalıplama Özellikleri Kullanılır?
Prototip ve üretim bileşenleri için takımların oluşturulması, yeni ürünlerin geliştirilmesindeki en zaman alıcı ve maliyetli aşamalardan birini temsil eder. Üretim sürelerini ve maliyetlerini azaltmak için, bilimsel kalıplama uygulamalarının gelişimiyle prototipleme ve üretim süreçleri hızla geliştirilmektedir.
Bilimsel kalıplama, çok az değişkenlikle veya hiç değişkenlik olmadan tekrarlanabilir sonuçlar üreten bir süreç geliştirmek için verilerin kullanılmasını içerir. Reçine uzmanlığı ve testler yoluyla, kalıplanmış bir parçanın boyutsal ve mekanik özellikleri optimize edilebilir. Çoğunlukla kalıp dolum simülasyonu ve süreç kontrol sistemleriyle elde edilen öngörücü içgörü, süreç doğrulama ve eksiksiz süreç dokümantasyonu, zorlu parçaların üretilmesi için hayati öneme sahiptir.
Parça Optimizasyonu
Tasarım mühendisleri, benzersiz uygulamalar için parça tasarımını optimize etme konusunda geçmiş deneyim ve uzmanlıklarından faydalanmalıdır. Parça tasarımıyla ilgili bilimsel kalıplama unsurları, son kullanımını doğrulayacak bilgisayar destekli mühendislik, kalıp akışı ve prototip geliştirme gibi en son yazılım ve teknolojilerin kullanılmasını içerebilir.
Tasarımda dikkate alınabilecek unsurlar şunlardır:
- Yarıçap, bindirme açısı, çekme izleri, duvar kalınlığı vb.
- Yolluk (gate) konumu
- Kaynak hattı (weld line) konumları
- Çevresel / son kullanım faktörleri
- Parça estetiği
Enjeksiyon kalıpçıları, bir parçanın tasarıp kalıbı oluşturduktan ve kalıplama sürecine başladıktan sonra tasarımın üretimde işe yaramadığını görmemek için ne yapacaklarını iyi bilmelidir. Prototip kalıplama, kritik kalıp ve bilimsel kalıplama değişkenlerini doğrulamak ve optimize etmek için mükemmel bir yöntemdir.
Takım Optimizasyonu
Bilimsel kalıplama uygulamaları, takım tasarımını optimize etmek veya kötü tasarlanmış takımları iyileştirmek için de kullanılabilir. Enjeksiyon kalıplarının, tutarlı ve hatasız parçalar üretmedeki performanslarının değerlendirilmesi esastır. Mühendisler, uygun malzeme ayarlarını kullanarak bir kalıbın mekanik işlevselliğinin her yönünü incelemelidir.
Daha sonra testler uygulanarak boşluklar arasındaki dengesizlikler kontrol edilebilir. Bu analiz tamamlandığında, kalıp boşluklarındaki kapıların tam olarak nerede mühürlendiğine dair verileri toplamak için bir kapı mühürleme çalışması gerçekleştirilebilir. Bulguların kaydedilmesi ve süreçte veya takımda ayarlamalar yapılması yönünde önerilerde bulunulması, potansiyel hataların düzeltilmesi için çok önemlidir.
Bilimsel Kalıplamada Kalite Kontrolün Etkisi
Kalite kontrol, bilimsel kalıplama sürecinin iyileştirilmesi ve mükemmelleştirilmesinde hayati bir rol oynar. Kayıtlı verileri toplama ve analiz etme yeteneği, ayarlamaların proaktif olarak yapılabilmesi ve kalıplanan parçaların genel kalitesinin artırılması anlamına gelir. Bu kalite standartlarına ulaşıldığında, bilimsel kalıplama prensipleri üretim akışını önemli ölçüde kolaylaştırır. Artan bu verimlilik, operatör müdahalesi ve makine gözetimine olan ihtiyacı da azaltır.
Öncü kalıpçılar artık çığır açan “ışıksız üretim” stratejilerini benimsemektedir. Bu sistemlerde, ileri düzey otomasyon ekipmanları geleneksel olarak insan müdahalesi gerektiren işlemleri üstlenerek, modern üretimde teknolojinin potansiyelini gözler önüne serer.
Bilimsel kalıplamadaki sürekli gelişmeler, üreticilere teknoloji odaklı süreçlerle küresel ölçekte güçlü bir rekabet avantajı sağlamaktadır.
Ayrıca RJG, kalıpçılara temel parametreleri gerçek zamanlı olarak izleme olanağı sunar. Kritik değişkenlere dair bilgiler sunarak üreticilerin tutarlı kaliteyi korumasına, hurda oranını azaltmasına ve kalıplama süreçlerini istikrarlı hale getirmesine olanak tanır. Bu sistem, kalıp içi plastik basınç değişimlerini izlemeye de yardımcı olarak, ürünlerin farklı üretim serilerinde kalitesinin tutarlılığını sağlar.
RJG’nin kalıp içi basınç sensörleri, ek bir izleme ve kontrol katmanı sunar. Kalıp içindeki basınçların ölçülmesi ve yönetilmesi, tutarlı ve yüksek kaliteli parçalar elde etmede kritik bir faktördür.
Her atımda işlem verilerinin geçmişini kaydetme yeteneği sayesinde, enjeksiyon kalıpçılar süreçlerini analiz edip geliştirmek için büyük miktarda bilgiye sahip olur. Bu veri odaklı yaklaşım, kalite tutarsızlıklarına karşı proaktif bir yanıt sağlar ve daha öngörülebilir, güvenilir sonuçlara yol açar.
Bilimsel Kalıplama Enjeksiyon Kalıplamayı Nasıl Dönüştürdü?
Bilimsel kalıplama uygulamalarındaki gelişmeler, plastik endüstrisini üst düzeyde etkilemiştir. Sadece maliyet ve teslim süresinde iyileşmeler sağlamakla kalmamış, plastik parça üreticilerinin hata olasılığını azaltmasına ve üretilen ürünlerin genel kalitesini artırmasına da imkan tanımıştır. Diğer örnekler arasında:
Rekabet Avantajı
Karmaşık enjeksiyon kalıplı parçalar tasarlanıp üretilirken, yalnızca ileri düzey süreçler kullanan değil, aynı zamanda coğrafi açıdan da ulaşılabilir olan bir ortakla çalışmak büyük avantaj sağlar. Birçok firma, üretim ortaklarının yakın olmasının faydalarını fark etmektedir. Kısa sürede tepki verebilmek ve sıkı zaman çizelgesinde önemli değişiklikler yapabilmek, üretici seçiminde sıkça karşılaşılan önemli bir faktördür. Üretim tesisleri ileri üretim süreçlerini benimsediğinde, ışıklı sistemler dahil olmak üzere, ortaklarına en verimli şekilde çalıştıklarını ve parça ürettiklerini gösterirler.
Daha Hızlı Teslimat ve Düşük Maliyet
Üretim süreçleri akıllı ve veri odaklı şekilde kurulup izlendiğinde, firmalar üretim kapasitelerinin arttığını ve siparişlerin çok daha hızlı tamamlandığını görürler. Her iş için uygun olmasa da, otomatik kalıplama en iyi orta ve yüksek hacimli işler için uygundur; yılda yaklaşık 2.000 saat veya daha fazlası için idealdir.
Ayrıca, bilimsel kalıplama uygulamalarının sağladığı kapasite, hız ve işgücü verimliliği müşteriye de yansıyabilir – nihayetinde genel ürün maliyetlerini düşürür. Uygun şekilde yönetildiğinde, bu süreç OEM üretim esnekliğini de artırır.
Yüksek Eğitimli İş Gücü
Otomasyon, ışıksız üretim ve enjeksiyon kalıpçısının sunduğu diğer bilimsel kalıplama olanaklarından bahsederken, çoğunlukla insan işgücünün azaltılmasına ilişkin olumlu özelliklere vurgu yapılır. Süreç, üretimde daha verimli bir yaklaşım oluşturup daha az kişinin dahil olmasını sağlayabilse de, tüm projeler tamamen teknolojiyle yürütülemez. En son teknoloji ve süreçler, akıllı kararlar alabilen ve ekipmanı koruyabilen, yüksek derecede eğitimli ve kendini adamış bir iş gücü gerektirir.
Fikri Mülkiyetin Korunması
Ürün üreticileri, sektörde rekabetçi kalabilmek için yenilik ve pazara hızla çıkmayı ön planda tuttuğunda, üretimin çeşitli aşamalarının yurt dışına taşınması tasarımları patent ihlali, sahtecilik ve benzeri tehditlere açık hale getirebilir. Her şeyi – tasarım, geliştirme ve üretimi – tek çatı altında toplayan, saygın ve bilgili bir ortak ile çalışmak, üreticinin tüm fikri mülkiyetini ve süreç boyunca kazanılan tüm deneyimlerini korumasını sağlar.
Bilimsel Kalıplama Süreçleri Kullanan Bir Enjeksiyon Kalıpçısı ile Çalışmak Daha Maliyetli midir?
Kalıpları akıllıca tasarlayan ve parçaları doğrulamak için bilimsel kalıplama süreçleri kullanan bir kalıpçı ile ortaklık kurarak tasarruf edebilirsiniz. Akıllıca tasarlanmış kalıplarda daha az malzeme kullanılır ve hatalar azalır – bu da doğrudan maliyetlerin düşmesine katkı sağlar.
Ayrıca, bir enjeksiyon kalıpçısı ile çalışmak ve üretime uygunluk analizinde iyileştirme fırsatlarını doğru şekilde tespit etmek, önemli tasarruflar sağlayacaktır. Radius, pah açısı, duvar kalınlığı, geçiş yeri ve diğer kalıplanabilir özellikler gibi sorunların erken aşamalarda tespit edilmesi, yolda mali ve kozmetik sorunları ortadan kaldıracaktır. Aslında üretim maliyetlerinin %80’e varan kısmı tasarım kararlarıyla belirlenir.
Bir Sonraki Bilimsel Kalıplama Projeniz İçin Neden Rosti?
Bilimsel kalıplama, bir üreticinin küresel ölçekte rekabet edebilmesi için gereken verimlilik, maliyet yapısı ve üretim kabiliyetlerini oluşturan sistematik ve kapsamlı bir yaklaşımdır.
Bilimsel kalıplama uygulamalarını hayata geçirmek, Rosti’ye müşterilerimize hem üstün kalite hem de maliyet avantajı sağlama imkanı vermiştir. En ileri düzey teknolojileri ve süreçleri kullanarak parçaları daha verimli üretirken, iyi parçaların sağlanması için gereken kalite kontrol sıklığını da azaltabiliyoruz. Rosti’nin yüksek eğitimli ve bilgili ekibi, müşterilerimize ürünlerinin ilk parçadan 2.000.000. parçaya ve sonrasına kadar tutarlı şekilde üretileceği konusunda güven vermektedir.
Rosti’nin bilimsel kalıplama uygulamaları hakkında daha fazla bilgi almak ister misiniz? Yaklaşımımızı dinlemek veya bir sonraki projenizi görüşmek için bugün bizimle iletişime geçin!