Üretim için Tasarım
Plastik Enjeksiyon Kalıplamada Üretilebilirlik İçin Tasarım (DFM) – Kapsamlı Bir Rehber
Üretilebilirlik İçin Tasarımın Amacı
Plastik dünyasında, Üretilebilirlik İçin Tasarım (DFM), bir plastik parça ya da ürünün müşteri kalite ve maliyet beklentilerini karşılayacak şekilde kalıplamadan ve üretimden önce tasarlanması için gerekli sanat, bilim ve teknolojilerin birleşimidir. DFM’nin amacı, daha yüksek müşteri memnuniyeti, daha düşük üretim maliyeti ve daha fazla kâr sağlamaktır.
Hedeflerine ulaşmak için DFM, kalıpçı, OEM ve müşteri arasındaki iş birliğini gerektirir. En iyi üretim süreçlerinden yararlanmalıdır. İlkeleri, malzeme seçimini de içeren bilimsel bir kalıplama sürecini yönlendirir. Kalıpçının üretim ekipmanının maksimum performans kabiliyetleri içinde ve doğrultusunda hareket etmeli ve bunu göz önünde bulundurmalıdır. Tasarım sürecinde simülasyon ve kurumsal kaynak planlama yazılımları gibi en son teknolojileri, üretimde ise robotik ve proses kontrol sistemlerini kullanmalıdır.
Bu sayfada Rosti, müşterilerimizin ve potansiyel müşterilerimizin, kalıp yapımına başlamadan önceki tasarım doğrulama sürecindeki rolünü daha iyi anlamalarına yardımcı olmak için DFM’yi inceliyor. Tüm bu sayfayı buradan PDF olarak indirebilir, sayfanın tamamını aşağı kaydırarak inceleyebilir veya ilginizi çeken başlıklara yukarıdan tıklayarak erişebilirsiniz.
Üretilebilirlik İçin Tasarımın Temelleri ve Faydaları
Üretilebilirlik İçin Tasarım (DFM), bir ürünün üretiminde kullanılan ekipman ve/veya proses için üretim verimliliğini optimize edecek şekilde tasarlanmasını içerir; böylece mümkün olan en düşük birim maliyetle en yüksek kalite elde edilir. Plastik enjeksiyon kalıplı bir ürünün üretiminde DFM’nin entegre edilmesinin en önemli nedeni, üretim maliyetinin %70’inin tasarım kararları ile belirlenebilmesidir.
DFM, bir parça ya da ürün için en uygun üretim sürecinin seçimini zorunlu kılar; farklı teknolojilere yatırım yapmayı, aşağıda ele alınan güncel tasarım prensiplerini kullanmayı ve müşterilerinizin ve potansiyel müşterilerinizin talep ettiği tutarlılık ve kaliteyi sunacak doğru özelliklere sahip doğru malzemeleri seçmeyi gerektirir.
DFM, başka bir müşteri talebinin de önemli bir unsuru: üretim ve montaj maliyetlerini düşürmenin temel bir parçasıdır. Bunun nasıl gerçekleştirildiğine dair basit bir örnek aşağıda sunulmuştur; ancak, bir DFM planı masa başında tamamlandığında, kalite ve maliyet arasında ‘tam olarak uygun’ bir denge hedefleyen mühendislik belgesi olmalıdır.
Plastik Bir Bileşenin Üretiminde Maliyetleri ve Zorlukları Azaltmak İçin 13 Üretilebilirlik İçin Tasarım Kılavuzu
Plastik bileşenlerin üretimindeki karmaşıklıkları yönetmek göz korkutucu olabilir; çeşitli zorluklar ve yüksek maliyetlerle doludur. Ancak, sağlam üretilebilirlik için tasarım (DFM) ilkelerini uygulamak süreci önemli ölçüde basitleştirip maliyetleri azaltabilir. Aşağıda, zorlukları azaltmanıza, maliyetleri düşürmenize ve üretim hattınızı sadeleştirmenize yardımcı olacak, plastik bileşen üretimine özel hazırlanmış 13 stratejik DFM kılavuzu yer almaktadır.
Plastik enjeksiyon kalıplamada DFM maliyetleri ve pazara çıkış süresini azaltır
Plastik enjeksiyon kalıplamada DFM ilkelerinin en baştan uygulanması yalnızca maliyetleri azaltmakla kalmaz, aynı zamanda pazara çıkış sürecini de hızlandırır. DFM’ye kalıp yapımına başlamadan önce başlanması, tasarım sürecindeki olası sorunların tespit edilmesini sağlar ve hem zamanı hem kaynakları korur.
Herkesi tasarımı sorgulamak için masaya davet edin
Başarılı bir ürün oluşturmak için disiplinlerarası bir yaklaşım gerekir. Bu, mühendisler, tasarımcılar, taşeron üreticiler, kalıp üreticileri ve malzeme tedarikçilerini bir araya getirmek anlamına gelir. Her paydaş, kendine özgü bir bakış açısı getirir ve onların ortak içgörüleri, tasarımın üretilebilirliğini gözden geçirmek ve iyileştirmek için yardımcı olur.
Toplam parça sayısını azaltacak şekilde tasarlayın
Tasarımınızdaki her bileşen karmaşıklık ve maliyet ekler. Toplam parça sayısını azaltacak şekilde optimizasyon yapmak, üretim sürecini sadeleştirip malzeme ve işçilik maliyetlerinden önemli tasarruf sağlar.
Modüler tasarım ile üretin
Modüler tasarım, esneklik ve kolay montaj, tamir ve yükseltme sağlar. Parçaların birbirinin yerine kullanılabilmesini mümkün kılar, üretim süresini kısaltır ve toplam üretim maliyetini düşürür.
Gerekli makine operasyonlarının sayısını sınırlayın
Her makine işlemi, hata ihtimalini artırır ve maliyeti yükseltir. Etkin tasarımla makine operasyonlarının sayısını azaltmak, üretim sürecini iyileştirir, israfı azaltır ve olası duruş sürelerini en aza indirir.
Standart bileşenler kullanın
Standart bileşenler kolayca temin edilebilir, daha ucuzdur ve özel üretim gerektirmez. Tasarımınıza dahil edilmeleri, maliyetleri önemli oranda düşürüp montaj ve bakım işlemlerini sadeleştirir.
Parçaları çok işlevli olacak şekilde tasarlayın
Çok işlevli parçalar birden fazla görevi yerine getirebilir, bu da tasarımdaki bileşen sayısını azaltır. Bu yaklaşım yalnızca üretimi sadeleştirmekle kalmaz, ürünün işlevselliğini ve değerini de artırır.
Parçaları çoklu kullanım için tasarlayın
Çok amaçlı olarak tasarlanan parçalar, farklı ürün gruplarında kullanılabilir; bu da üretim verimliliğini artırır ve stok maliyetlerini azaltır. Bu ilke aynı zamanda daha sürdürülebilir tasarımların oluşturulmasına yardımcı olur ve atığı azaltır.
Üretim kolaylığı için tasarlayın
Üretim kolaylığı tasarım sürecinde temel hedef olmalıdır. Basit şekil ve tasarımlar daha kolay ve daha ucuza üretilir, daha az makine operasyonu gerektirir ve üretim hatasına daha az açıktır.
Ayrı bağlantı elemanlarından kaçının
Ayrı bağlantı elemanları montajı karmaşıklaştırır ve maliyeti artırır. Parçaların birbirine kenetlenmesini veya geçmeli birleştirilmesini tasarlamak, montajı basitleştirir ve ek bileşen ihtiyacını azaltır.
Montaj yönlerini en aza indirin
Montaj yönlerini azaltmak, montaj işlemini sadeleştirir, hata ihtimalini düşürür ve bu sayede maliyetleri de azaltır. Bu yaklaşım, üretim hattının hızını ve verimliliğini de artırabilir.
Uyumluluğu en üst düzeye çıkarın
Sektör standartlarına ve mevzuata uyum, üretimde hayati öneme sahiptir. Standartlara kendi içinde uygun bir tasarım, üretim sürecini kolaylaştırır, uyumsuzluk cezalarının riskini azaltır ve ürünün pazar kabulünü artırır.
Elleçleme işlemlerini en aza indirin ve tasarımın parça paketleme ve sevkiyatı üzerindeki etkisini dikkate alın
Elleçleme, paketleme ve sevkıyatın her aşaması maliyeti ve hasar riskini artırır. Bu adımları en aza indirgemek ve tasarımın paketleme ve sevkıyat üzerindeki etkisini dikkate almak, önemli maliyet tasarrufu sağlayabilir ve ürünün genel kalitesini artırabilir.
Üretim Maliyetlerinin Tahmini
Üretilebilirlik İçin Tasarım, Enjeksiyon Kalıplama Süreci İçin Neden Önemlidir?
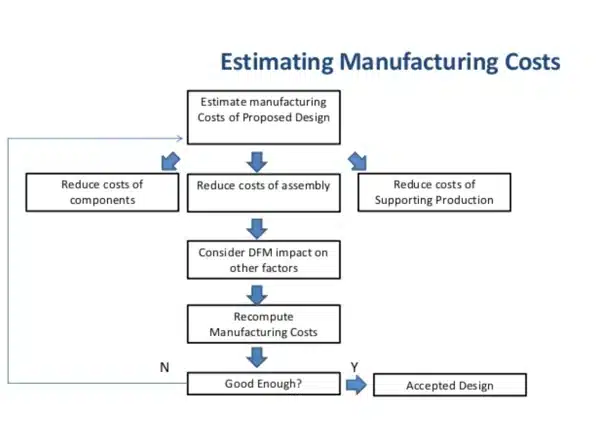
Yalnızca üretim maliyetlerini tahmin etmenin ötesinde, enjeksiyon kalıpçınız, DFM ilkelerini kullanarak bileşen maliyetlerini, montaj maliyetlerini, üretimi destekleme maliyetlerini azaltmalı ve DFM kararlarının tasarım ve üretim sürecinin diğer faktörleri üzerindeki etkisini belirlemelidir.
DFM ilkeleri kullanan bir kalıpçıyı seçmenin bir diğer nedeni, plastik enjeksiyon kalıplı parçaların giderek artan karmaşıklığıdır. Tolerans, açılı tasarım (draft açıları), alttan kesmeler gibi unsurların daha tasarım aşamasında dikkate alınması gerekir; böylece müşterilerin kalite/maliyet gereksinimleri karşılanabilir.
Plastik Enjeksiyon Kalıplama için Üretime Uygun Tasarımın Faydaları
Daha Düşük Üretim Maliyeti
Üretime Uygun Tasarım (DFM), plastik bileşenlerin üretim maliyetini önemli ölçüde düşürebilir. Plastic Components Inc.’de tasarım mühendisleri, enjeksiyon kalıplama için DFM’nin avantajlarından yararlanarak maliyet etkinliği ve verimlilik sağlar.
Daha Yüksek Kalite
Bir projeye baştan itibaren DFM odaklı yaklaşmak, üreticilerin nihai ürünün kalitesini artırmasına olanak tanır. Tasarımın her yönünün enjeksiyon kalıplama süreci için optimize edilmesini sağlayarak daha az kusur ve daha yüksek genel kalite elde edilir.
Daha Hızlı Pazara Sunma Süresi
DFM, üretim sürecini sadeleştirerek gereksiz adımları ve verimsizlikleri ortadan kaldırır. Bu, bir ürünün tasarım aşamasından piyasaya sürülmesine kadar geçen süreyi büyük ölçüde azaltarak üreticilere rekabet avantajı sağlar.
Daha Düşük Sermaye Ekipmanı Maliyeti
Tasarımın üretim sürecine uygun şekilde optimize edilmesiyle, DFM özel makine ve alet ihtiyacını azaltabilir. Bu da daha düşük sermaye ekipmanı maliyeti ve daha ekonomik bir üretim süreci anlamına gelir.
Daha Fazla Otomasyon Potansiyeli
DFM prensipleri, üretim sürecinde daha fazla otomasyon potansiyelinin ortaya çıkmasını sağlar. Otomasyona uygun tasarımlar, üretim maliyetlerini daha da azaltabilir, verimliliği artırabilir ve daha tutarlı ürün kalitesi sağlayabilir.
Üretimi Daha Hızlı Başlatma
DFM, tasarım aşamasında potansiyel üretim sorunlarını ortadan kaldırarak tam ölçekli üretime daha sorunsuz geçiş sağlar. Bu da üretimin daha hızlı artmasına, ürünlerin pazara daha çabuk ulaşmasına ve müşteri memnuniyetinin artmasına katkıda bulunur.
Daha Az Mühendislik Değişikliği
DFM, tasarım aşamasında potansiyel üretim sorunlarını belirleyip çözmeye yardımcı olur. Bu, üretim başladıktan sonra maliyetli ve zaman alıcı mühendislik değişiklikleri ihtiyacını azaltır ve daha verimli, maliyet etkin bir üretim sürecine katkıda bulunur.
Daha Düşük Malzeme ve İşçilik Maliyeti
Tasarımı verimlilik ve üretim kolaylığına göre optimize ederek, DFM hem malzeme hem de işçilik maliyetlerinde önemli tasarruflar sağlar. Bu da daha ekonomik ve sürdürülebilir bir üretim süreciyle sonuçlanır.
Ürün Geliştirme Döngü Süresinin Azaltılması
DFM, tasarım aşamasında olası üretim sorunlarını belirleyerek ürün geliştirme döngü süresini önemli ölçüde kısaltabilir. Bu sayede üretime geçiş sorunsuz olur ve ürünler daha hızlı şekilde pazara sunulur.
Standartlara Vurgu, Maliyeti Azaltır
DFM, endüstri standartlarına ve en iyi uygulamalara bağlı kalmayı vurgular. Bu yalnızca nihai ürünün kalite ve güvenliğini sağlamakla kalmaz, aynı zamanda uyumsuzluk ve yeniden işleme ile ilgili maliyetleri de azaltır.
Üretime Uygun Tasarımda Optimizasyonun Temel Faktörleri
Bir kalıp oluşturulmadan önce, plastik enjeksiyon kalıplı parçalarda en iyi DFM uygulamaları aşağıdaki kritik unsurları içerir:
Malzeme Büzülme Oranını Anlamak:
Büzülme, enjeksiyondan sonra soğudukça kalıplanan parçanın daralmasıdır. Tüm malzemelerin, reçine ailesine (amor ve kristal yapıdaki malzemeler), kalıp tasarımına ve işleme koşullarına bağlı olarak farklı büzülme oranları vardır. Reçine, akış yönüne bağlı olarak da farklı şekilde büzülebilir. Genel bir kural olarak, kalıp sıcaklığındaki %10’luk bir değişim, orijinal büzülmede %5’lik bir değişime neden olabilir. Ayrıca enjeksiyon basıncı, büzülme oranlarını doğrudan etkiler. Enjeksiyon basıncı arttıkça, büzülme oranı azalır. Tipik kalıp büzülme oranlarını buradan görebilirsiniz.
Draft (Açı) Hususları:
Bir parçanın özelliklerinin kalıpta nasıl oluşturulduğu, ihtiyaç duyulan draft (açı) tipini belirler. Kör delikler veya ceplerle (çoğu boss, kaburga ve sap gibi) oluşturulan özellikler, kalıp içine doğru incelerek daralmalıdır. Sürgülerle oluşturulan yüzeyler, çelik yüzeyden ayrılmadan önce çıkartılıyorsa draft gerektirmeyebilir. Duvarlar, kaburgalar, saplar ve boss gibi ürün özelliklerinde, kalıptan çıkış yönüne paralel açı veya taper eklemeyi düşünün; bu, parça çıkışını kolaylaştıracaktır.
- Çoğu malzeme için en az yarım derece draft açısı yeterlidir. Yüksek ısıda ve egzotik reçinelerde bir ila iki derece draft gerekebilir. Desen derinliği her 0,001 inç için bir derece daha ekleyin.
- Tüm yüzeyleri, kalıbın ayrılma yönüne paralel şekilde draftlayın.
- Çıkarmayı kolaylaştırmak ve uniform duvar kalınlığı sağlamak için hem kalıbın iki yarısında oluşan duvar ve diğer parça özelliklerini açılı yapın.
Uniform Duvar Kalınlığını Korumak:
Mümkünse, bir parça boyunca üniform duvar kalınlığı, kalın bölgelerden kaçınmak için çok önemlidir. Uniform olmayan duvarlar tasarlamak, erimiş malzeme soğuduğunda parçanın eğilmesine yol açabilir.
Farklı kalınlıkta bölümler gerekiyorsa, geçişi mümkün olduğunca yumuşak yapın; bu, malzemenin kalıp boşluğu içinde daha eşit akışını sağlar. Böylece tüm kalıp tam olarak doldurulur ve kusur oluşma ihtimali azalır. Kalınlık geçişlerini yuvarlayarak ya da taper uygulayarak, kalıplanmış iç gerilmeleri ve ani kalınlık değişimlerine bağlı stres yoğunluğunu en aza indirebilirsiniz.
Parçanız için uygun duvar kalınlığını belirlemek, üretim maliyeti ve üretim hızı üzerinde çok büyük etkiler yaratabilir. Kullanılabilecek minimum duvar kalınlığı; parçanın boyutu, geometrisi, yapısal gereksinimleri ve reçinenin akış davranışına bağlıdır. Enjeksiyon kalıplı bir parçadaki duvar kalınlıkları genel olarak 2mm – 4mm (0.080" – 0.160") aralığındadır. İnce duvarlı enjeksiyon kalıplama ile 0.5mm (0.020") kadar ince duvarlar üretilebilir. Parçanızın tasarımına ve malzeme seçimine uygun duvar kalınlığının uygulanması için deneyimli bir enjeksiyon kalıpçı ve tasarım mühendisiyle çalışın.
Kenarları Yuvarlama (Radyüs Ekleme):
Bir parçanın ana alanlarının yanı sıra, üniform duvar kalınlığı, kenar ve köşelerde de önemli bir tasarım unsurudur. Yuvarlatılmış köşelere geniş radyüsler eklemek, plastik parça tasarımında daha az stres konsantrasyonu ve malzemenin daha iyi akabilmesi dahil birçok avantaj sağlar. Yeterli radyüse sahip parçalar genellikle daha ekonomik, daha kolay üretilebilir, daha sağlam ve daha estetik olur.
Riblerin Önemi:
Pek çok tasarımcı, bir parçanın duvarlarını kalınlaştırarak parçanın sağlamlığının artacağını düşünür. Oysa aslında, duvarları fazla kalınlaştırmak eğilme, çökme ve diğer kusurlara yol açabilir. Rib kullanmanın avantajı, duvar kalınlığını artırmadan parçanın dayanıklılığını artırmasıdır. Daha az malzeme kullanıldığı için ribler, ek dayanıklılık için maliyet-etkin bir çözüm sağlar. Rijitliği artırmak için yükseklik yerine rib sayısını artırın ve ribleri birbirinden en az iki duvar kalınlığı kadar uzak yerleştirin.
Draft Açısı Hususu:
Bir parçanın özelliklerinin kalıpta nasıl oluşturulduğu, ihtiyaç duyulan draft (açı) tipini belirler. Kör delikler veya ceplerle (çoğu boss, kaburga ve sap gibi) oluşturulan özellikler, kalıp içine doğru incelerek daralmalıdır. Sürgülerle oluşturulan yüzeylerde, çelik yüzeyden ayrılmadan önce çıkartılıyorsa draft gerekmez. Duvar, kaburga, sap ve boss gibi ürün özelliklerine, kalıptan çıkış yönüne paralel açılar veya taper eklemeyi düşünün; bu, parça çıkarmayı kolaylaştırır.
Parça Son İşlemi:
Plastik enjeksiyonla kalıplama ile üretilen parçalar için yüzey bitiş seçenekleri, parça tasarımına ve kullanılan malzemenin kimyasal yapısına bağlı olarak değişiklik gösterir. Son işlem seçenekleri, tasarım sürecinin erken aşamalarında ele alınmalıdır; çünkü seçilen malzeme, uygulanacak bitiş türü üzerinde önemli bir etkiye sahip olabilir. Özellikle parlak bir yüzey bitişi isteniyorsa, malzeme seçimi çok daha önemli hale gelir. İstenen yüzey kalitesine ulaşmak ve parçanın kalitesini artırmak için katkı maddeleri kullanılacaksa, malzeme bilimi konusunda uzman kişilerle uyumlu bir enjeksiyon kalıplama firması ile çalışmak büyük önem taşır.
Bu unsurların dikkate alınması, mühendislik ve üretim uzmanlığının bütünleştirilmesi, hataların yakalanması, verimlilik ve maliyet azaltımı fırsatlarının görülmesi ve hatta sözleşme gereksinimlerinin uygulanabilirliğinin değerlendirilmesi açısından temeldir. Genellikle, enjeksiyon kalıplama tedarikçiniz, kalıp hazırlama süreci başlamadan çok önce bu unsurları ekibinizle birlikte ayrıntılı olarak analiz edecektir.
DFM, plastik enjeksiyon kalıplama ürün veya parçalarının üretiminde “bağımsız” bir kılavuz veya ilke değildir. DFM; işlevsellik, montaj ve sürdürülebilirlik için tasarım gibi diğer tasarım optimizasyonu yaklaşımlarıyla birlikte çalışır ve bunların her biri aşağıda daha ayrıntılı olarak ele alınmıştır.
Rosti’nin Üretim Optimizasyonu için Plastik Parça Tasarımında Dört Aşamalı Yaklaşımı
Üretim İçin Tasarım |
Üretim İçin Tasarım (DFM), bir ürünün üretim maliyetlerini azaltacak şekilde tasarlanması veya mühendisliğinin yapılması sürecini tanımlar; böylece, olası sorunlar en ucuz aşama olan tasarım aşamasında giderilebilir. Farklı üretim süreçlerine bağlı olarak, DFM uygulamaları için çeşitli toleranslar, kurallar ve yaygın üretim kontrollerini kesin olarak tanımlayan belli başlı kılavuzlar vardır. |
İşlevsellik için Tasarım |
Plastik parça tasarım sürecinin tamamında, odak noktası mutlaka parçanın işlevsel gereksinimlerinde tutulmalıdır. Deneyimli tasarım mühendisleri, parçanın maruz kalacağı unsurlar, dayanması gereken kimyasal veya aşındırıcı maddeler, işlevsel kozmetik özellikler ve daha fazlası dahil olmak üzere işlevsel gereklilikleri karşılayacak değişiklikler konusunda önerilerde bulunmalıdır. |
Montaj İçin Tasarım |
Montaj için tasarım (DFA), ürünlerin kolay montajı amaçlanarak tasarlandığı ve nihai hedefin montaj süresi ile maliyetlerinin azaltılması olduğu bir süreçtir. Bir montajdaki parça sayısının azaltılması, genellikle DFA’nın en büyük maliyet avantajlarının elde edildiği noktadır. |
Sürdürülebilirlik İçin Tasarım |
Sürdürülebilirlik için tasarım sürekli olarak uygun ölçümle toleransların korunacağı şekilde baskı ölçüm amaçlı parça tasarımına odaklanır. |
Plastik Bileşenler İçin Malzemeleri ve Bunların Üretim İçin Tasarım Sürecindeki Rolünü Anlamak
Malzeme seçimi yüksek kalite/düşük maliyet/hızlı üretim plastik enjeksiyon kalıplı parça ve ürünler için DFM yolunun kritik bir parçasıdır. Plastik türlerinin ve onların özelliklerinin çokluğu; malzeme tedarikçileri, enjeksiyon kalıplama firmaları ve ürün üreticileri arasındaki görüşmeleri son derece önemli kılar, çünkü belirli ihtiyaçlara tasarım sürecinin başında yanıt vermek, sonradan maliyetli değişikliklerin önlenmesi açısından kilit rol oynar.
Malzeme seçimi; mukavemet ve esneklik, sıcaklık direnci, dayanıklılık, görünüm, sağlamlık, kullanım ömrü ve (tabii ki) üretim maliyetini etkiler. Diğer ihtiyaçlar şunları içerebilir:
- Acenta onayları
- Montaj
- Kimyasal dayanıklılık
- Reçine bulunabilirliği
Doğru malzemenin seçimi söz konusu olduğunda, kalıp üretimi ve takım hazırlanmasından önce tüm bu faktörleri dengelemek için deneyim, uzmanlık ve tartışma gerekir. Aşağıda size DFM yaklaşımınızda ve sürecinizde kullanılabilecek malzemelere dair tartışma rehberi ve temel bir genel bakış sunulmaktadır.
Enjeksiyon Kalıplamada Plastik Malzeme Seçimini Yönlendiren Tartışma Başlıkları
Uygun malzemelerin seçimi, enjeksiyon kalıplama sürecinin kritik bir yönüdür ve nihai ürünü etkileyebilecek çeşitli faktörlerin dikkatlice göz önünde bulundurulmasını gerektirir. Seçilecek malzemenin, ürünün amaçlanan fonksiyonuyla, güvenlik standartlarıyla, çevre koşullarıyla ve bütçe kısıtlamalarıyla uyumlu olması gerekir. Aşağıdaki tablo, enjeksiyon kalıplama için plastik seçerken dikkate alınması gereken başlıca tartışma noktalarını özetlemektedir. Bu unsurları ele alarak, üreticiler kendi özel enjeksiyon kalıplama ihtiyaçları için en uygun ve maliyet-etkin malzemeyi seçebilirler.
| Kimyasal dayanıklılık | Çocuk güvenliği |
| Renk | FDA standartlarına uygunluk |
| NSF standartlarına uygunluk | REACH standartlarına uygunluk |
| RoHS standartlarına uygunluk | Dielektrik özellikler |
| Ekonomik veya maliyet kısıtlamaları | Kabartma gereksinimleri |
| Çevresel koşullar | Bitiş gereksinimleri |
| Esneklik | Gıda güvenliği |
| Sıcaklık, alev veya yanma direnci | Malzeme dayanımı |
| Mekanik koşullar | Yansıtıcılık veya şeffaflık ihtiyacı |
| Basınç dayanımı | Sertlik |
| Raf ömrü | Ağırlık dayanımı |
Enjeksiyon Kalıplama İçin Malzeme Seçiminde Temel Bir Rehber
Üreticiler, ürünlerinde kullanılmak üzere çeşitli plastikleri kalıplayarak kullanırlar ve giderek artan oranda bronz, paslanmaz çelik, alüminyum ve seramik gibi diğer malzemelerin yerini almaya başlamışlardır. Plastiğin tercih edilmesinin veya geçilmesinin en popüler sebeplerinden bazıları; parçanın genel olarak daha uzun ömürlü olması, ürünün diğer bileşenlerinde aşınmanın azaltılması, daha hızlı üretim hatları, korozyon direnci ve ağırlık azaltmadır. Ayrıca, şirketler plastik parçaya geçildiğinde ortalama %25-50 maliyet tasarrufu sağladıklarını ve çoğu zaman üstün performans özellikleri elde ettiklerini bildirmektedirler.
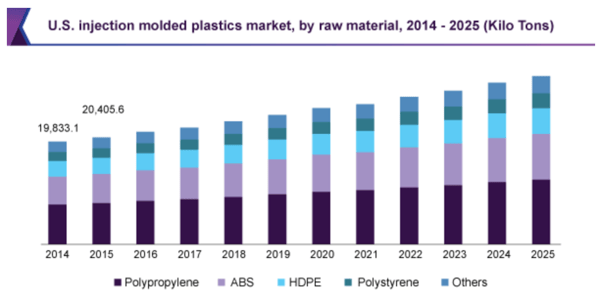
Kaynak: Grandview Research, Enjeksiyon Kalıplı Plastik Pazar Raporu, Hammadde Bazında, https://www.grandviewresearch.com/industry-analysis/injection-molded-plastics-market
Üretilebilirlik için tasarım sürecinin başında, enjeksiyon kalıplama ortağınız ile birlikte en iyi reçineyi seçmek, bir parçanın üretim başarısı için kritik derecede önemlidir.
Malzeme seçimi, kalıplanan parçanızın dayanımı ve esnekliğinde kritik bir rol oynar. Tasarım sürecinin başında belirli ihtiyaçları göz önünde bulundurmak, ileride maliyetli değişikliklerin önüne geçmeye yardımcı olabilir. Sertlik, dayanıklılık, sağlamlık ve diğer özelliklerin dengelenmesi, optimal parça işlevselliğine ulaşmak için anahtardır. Ayrıca, en yaygın kullanılan reçineler arasındaki temel farkları anlamak da önemlidir.
ABS (akrilonitril bütadien stiren), nispeten kolayca tedarik edilebilen ve kalıplanabilen, uygun fiyatlı yaygın bir enjeksiyon kalıplama malzemesidir. Güçlü, sağlam bir yapıya sahip olup iyi darbe dayanımı sunar, kolay işlenir ve çok çeşitli estetik gereksinimleri karşılar. Ancak, reçine sürekli yüksek ısıya maruz kalacak parçalar için uygun değildir; 200 Fahrenheit derecenin üzerindeki sıcaklıklarda eğrilir veya erir.
Polikarbonatlar yüksek kaliteli, kolay kalıplanabilen, çoğunlukla darbe dayanımını artıran bir termoplastik sınıfıdır. Doğal olarak şeffaf olan polikarbonat, yüksek dayanımlı cam benzeri uygulamalar (koruyucu gözlükler, medikal laboratuvar uygulamaları ve daha fazlası) için idealdir. Polikarbonat, daha fazla esneklik ya da renkli estetik tercih edilen uygulamalar için uygun değildir.
Cam elyaf takviyeli naylon baz naylon reçinesine eklenen cam elyafları sayesinde ekstra dayanıklılık ve ısı direnci kazandırılmış bir takviyeli termoplastiktir. Bu reçine pek çok diğerine göre elektriğe karşı daha yalıtkandır; yüksek ergime noktasına sahip olmasına rağmen, diğer malzemelere göre yanmaya daha duyarlıdır.
Polipropilen endüstriyel ve tüketici uygulamalarına uygun, esnek bir termoplastiktir. Orijinal şeklini kaybetmeden farklı şekillerde işlenebilen son derece plastik bir reçine olarak bilinir. Polipropilen ayrıca çözücülere, kimyasallara ve UV ışınlarına karşı dayanıklılık sunar.
Asetal yüksek sürtünme direnci sunan ve son derece rijit bir malzeme olarak bilinir. Kalıplama sürecinde kolayca renklendirilebilir ve boyanabilir; ancak üst düzey ısı dayanımı sağlamaz.
Enjeksiyon kalıplama reçine seçimi aşamasında en kritik adımlardan biri, ürün için kapsamlı bir malzeme gereksinim listesinin hazırlanmasıdır. Listeye mutlaka fiyat hedefi ve reçine temini dahil edilmeli – çünkü reçine bulunabilirliği bir risk olabilir ve yedek reçine seçeneklerinin de değerlendirilmesi gerekir.
Ayrıca, yüksek ısıya dayanıklı ve egzotik reçinelerin bazı özelliklerinin benzersiz olduğunu ve bir uygulamadan diğerine farklı performans gösterebileceğini de göz önünde bulundurmak önemlidir. Hem tasarımdan hem de malzemenin sunduğu en büyük avantajlardan tam anlamıyla faydalanabilmek için, deneyimli tasarım mühendisleri ve enjeksiyon kalıpçılarının göz önünde bulundurması gereken bir dizi faktör vardır.
Yüzey Bitişini ve Üretilebilirlik için Tasarımdaki Rolünü Anlamak
Bir plastik parça veya ürün için Üretilebilirlik İçin Tasarım yapılırken, kalıp veya takım üretiminden önce yüzey bitişiyle ilgili tartışmalar ve kararlar yer almalıdır. Bitirmenin istenen estetik ve performans özellikleri üzerine yapılacak görüşmeler, seçilecek malzeme türünü, gerekli katkı maddelerini ve doldurma hızı, basınç ve sıcaklık toleransları gibi diğer parametreleri etkileyecektir.
Tasarım aşamasında, plastik enjeksiyon kalıplama ortağı, OEM ve müşteri; parça veya ürün için beklenen sonuçları, aşağıdaki ihtiyaçlar gibi konuları tartışmalıdır:
- Hapsolmuş gazların hızlıca dışarı çıkmasını sağlamak
- Plastik akış kırışıklıklarını ortadan kaldırmak
- Daha iyi etiket yapışması sağlamak
- Tutmayı iyileştirmek
- Boyanın daha iyi yapışmasını sağlamak
- Yüksek parlaklıkta bir yüzey elde etmek
- Pürüzsüz bir yüzey elde etmek
- En yüksek parlaklıkta yüzey elde etmek
- Kalıp izlerini gidermek
- Alt kesitler yapmak için doku kullanmak
DFM yaklaşımının diğer unsurları gibi, yüzey bitişi de sözleşmenin başında gerçekleşmesi gereken maliyet/kalite/müşteri memnuniyeti formülünün bir parçasıdır.
Malzeme Bitişleri
Malzeme bitişleri, enjeksiyon kalıplı parçaların estetiği, işlevi ve dayanıklılığı açısından önemli bir rol oynar. Bitişler, çok parlak bir yüzeyden kaba dokulu bir yüzeye kadar önemli ölçüde değişkenlik gösterebilir ve her biri kendine özgü bir amaca ve uygulamaya hizmet eder. Bu rehberde çeşitli malzeme bitişlerine, bunlara karşılık gelen SPI standartlarına, bu bitişlerin elde edilmesinde kullanılan yöntemlere ve tipik yüzey pürüzlülüğü ölçümlerine dair kapsamlı bir genel bakış sunuyoruz. Bu bilgiler, enjeksiyon kalıplı parçalarınız için uygun bitişi seçerken hem estetik beklentilerinizi hem de işlevsel gereksinimlerinizi karşılayacak şekilde bilinçli kararlar vermenizi sağlayacaktır.
| Finish | SPI* Standard | Finishing Method | Typical Surface Roughness Ra (μm) |
| Super high glossy finish | A-1 | Grade #3, 6000 Grit Diamond Buff | 0.012 to 0.025 |
| High glossy finish | A-2 | Grade #6, 3000 Grit Diamond Buff | 0.025 to 0.05 |
| Normal glossy finish | A-3 | Grade #15, 1200 Grit Diamond Buff | 0.05 to 0.10 |
| Fine semi-glossy finish | B-1 | 600 Grit Paper | 0.05 to 0.10 |
| Medium semi-glossy finish | B-2 | 400 Grit Paper | 0.10 to 0.15 |
| Normal semi-glossy finish | B-3 | 320 Grit Paper | 0.28 to 0.32 |
| Fine matte finish | C-1 | 600 Grit Stone | 0.35 to 0.40 |
| Medium matte finish | C-2 | 400 Grit Stone | 0.45 to 0.55 |
| Normal matte finish | C-3 | 320 Grit Stone | 0.63 to 0.70 |
| Satin textured finish | D-1 | Dry Blast Glass Bead #11 | 0.80 to 1.00 |
| Dull textured finish | D-2 | Dry Blast #240 Oxide | 1.00 to 2.80 |
| Rough textured finish | D-3 | Dry Blast #24 Oxide | 3.20 to 18.0 |
| As machined | – | Finished to the machinist’s discretion | 3.20 (with visible machining marks) |
Kaynak: K. Varotsis, “Injection Molding SPI Surface Finishes”, Hubs https://www.hubs.com/knowledge-base/injection-molding-spi-surface-finishes/#finishes
Diğer Plastik Parça Bitiş Seçenekleri Şunlardır:
- NaturalExotic
- Mikro Yüzey Bitişleri
- Çoklu parlatma desenleri
- Grafikler
- Deri damarları / postları
- Ahşap damarları, kiremit ve taş kaplama
- Geometrik ve keten desenler
- Desene gömülü görseller veya logolar
Üretilebilirlik İçin Plastik Enjeksiyon Kalıplama Tasarımını Destekleyen Teknolojiler
Plastik enjeksiyon kalıplamadaki son gelişim, tamamen bilimsel kalıplama prensiplerinin ve ilişkili teknolojilerin benimsenmesiyle şekillenmiştir. Bilimsel kalıplama metodolojisi: (1) deneme yanılmayı ortadan kaldırarak geliştirme maliyetlerini ve süresini azaltmayı, (2) pahalı yeniden işçiliği önleyip parça kalitesini artıran güvenilir, hatasız takım üretmeyi ve (3) tekrarlanabilir ve denetlenebilir bir üretim süreci oluşturmayı hedefler. Bu stratejik yaklaşım, teknolojiyi üretimin her aşamasına başarıyla entegre ederek hem verimliliği hem de kaliteyi artırır.
Plastik enjeksiyon kalıplamada kullanılan teknolojiler arasında özellikle önemli olanı, kalıp akış simülasyonunda yaygın şekilde kullanılan SOLIDWORKS® Plastics Premium yazılımıdır. SOLIDWORKS, mühendislerin tasarımı aşamasında potansiyel üretim zorluklarını önceden tahmin etmelerine ve bunlarla ilgili önlem almalarına imkân sağlar. Bu, verimli ve maliyet etkin kalıplar oluşturulmasını sağlarken, fiziksel prototipleme ve yinelemeli süreçle ilgili zaman ve maliyetlerin azaltılmasına yardımcı olur.
Bilimsel kalıplamanın bir diğer kritik yönü ise özellikle RJG eDart® gibi proses kontrol sistemlerinin kullanılmasıdır. Bu sistem, enjeksiyon kalıplama sürecindeki tüm değişkenleri izler ve kaydeder; boşluk basıncı, sıcaklık, şarj hacmi ve vida pozisyonu gibi faktörler hakkında gerçek zamanlı veri sağlar. Elde edilen veriler, eğilimlerin belirlenmesi ve parametrelerin performansı artıracak şekilde ayarlanması için kullanılabilir.
Rosti, RJG eDart’ı operasyonlarında etkin şekilde kullanan bir kuruluşa mükemmel bir örnektir. Bu proses kontrol sistemi, Rosti’nin yüksek kalite kontrol ve üretim verimliliği standartlarını korumasında merkezi bir rol oynamaktadır. RJG eDart ile Rosti, enjeksiyon kalıplama sürecindeki tüm değişkenleri gerçek zamanlı olarak izler ve kaydeder. Toplanan veriler—boşluk basıncı, sıcaklık, şarj hacmi ve vida pozisyonu gibi unsurları kapsayan—üretim sürecine dair derinlemesine bir anlayış sunar.
Bu veri zenginliği, Rosti’nin herhangi bir eğilimi ya da düzensizliği zamanında tespit etmesine olanak tanır; böylece, optimum üretim parametrelerini korumak için gerekli ayarlamaların yapılabilmesini sağlar. Örneğin, boşluk basıncı ya da sıcaklıktaki herhangi bir değişiklik, kalıplama sürecinde potansiyel problemleri işaret edebilir ve bunlar, nihai ürün kalitesini etkilemeden önce giderilebilir. Bu proaktif yaklaşım, tutarlı kalite kontrolü sağlar, atıkları azaltır ve üretim verimliliğini optimize eder; bu da Rosti’de bilimsel kalıplamanın prensiplerini somut olarak gösterir.
Divers teknoloji bileşenlerini bir araya getirmek için, IQMS gibi gelişmiş Kurumsal Kaynak Planlama (ERP) yazılımları kullanılır. Bu yazılım, finansal ve operasyonel yönetim için merkezi bir platform işlevi görür. Simülasyon yazılımı, proses kontrol sistemleri ve ERP yazılımını birleştirerek, Rosti gibi şirketler ürünlerinin sürekli yüksek kalitede ve maliyet etkin şekilde üretilmesini sağlar. Ancak, bu teknolojilerin plastik enjeksiyon kalıplama DFM sürecine başarılı şekilde entegre edilmesi ve uygulanması, çok sayıda disiplin arasında etkin iletişim ve işbirliği gerektirir.
Bilimsel Kalıplama Sürecinin Avantajları
Bilimsel kalıplama, veriye dayalı ve yüksek kaliteli, tekrarlanabilir sonuçlar üretmeye odaklanan disiplinli ve sistematik bir enjeksiyon kalıplama yaklaşımıdır. Bilimsel prensiplerden ve titiz testlerden yararlanarak, bu yöntem verimliliği artıran ve sonuçları optimize eden birçok avantaj sunar. Akıllı malzeme seçiminden parça tasarımı ve kalıp optimizasyonuna kadar, bilimsel kalıplama süreci mühendislerin geçmiş tecrübelerinden ve bilgilerinden yararlanarak benzersiz uygulamalarda etkili çözümler sunmasını sağlar. Ayrıca, verinin kaydedilip analiz edilebilmesi kalite kontrolünde kritik rol oynar ve parça kalitesinin sürekli iyileştirilmesi için içgörü sunar. Aşağıda, üretim operasyonlarınızda bilimsel kalıplama sürecinin temel faydalarını bulabilirsiniz.
- Tekrarlanabilir sonuçlar üreten ve çok az ya da hiç değişkenlik göstermeyen veriye dayalı bir süreç oluşturur
- Akıllı malzeme seçimini kolaylaştırır
- Tasarım mühendislerine, geçmiş tecrübeleri ve bilgileri doğrultusunda benzersiz uygulamalar için parça tasarımını optimize etme imkânı sunar
- Kalıp tasarımını optimize etmek veya kötü tasarlanmış kalıpları iyileştirmek için kullanılır
- Kaydedilen veriler kalite kontrolünü değerlendirmek ve genel parça kalitesini artırmak için gerekli düzenlemeleri yapmak amacıyla kullanılır
Üretime Uygunluk İçin Tasarım Vaka Çalışması: Rosti China’nın Yenilikçi DFM Yaklaşımı Sous Vide’i Kolaylaştırdı ve Bir Start-Up’ı Ödüllü Küresel Bir Başarıya Dönüştürdü
DFM’in benimsenmesi, üstün estetik ve sağlam işlevsellik gerektiren karmaşık cihazın tasarımında ve başarılı üretiminde kritik bir rol oynamıştır.
Bir şirket, Rosti China‘ya, evde kullanıma uygun olacak şekilde sous vide tekniğini basitleştirecek bir pişirme cihazının tasarım ve üretimiyle ilgili bir zorlukla başvurdu. Tasarım hem işlevsellik hem de üstün estetik gerektirdiğinden, Rosti China için karmaşık bir tasarım ve mühendislik meydan okuması oluşturdu.
Rosti China, enjeksiyon kalıplama konusundaki uzmanlığını ve ısı toleranslarına dair bilgilerini kullanarak, uzun süre sıcak suda kalmaya dayanabilen, aynı zamanda yüksek kaliteli elektroniklerle özdeşleşen tasarım seviyesine ulaşan dayanıklı bir ürün sundu.
Rosti, gıda endüstrisine uygun özelliklere sahip ve görsel olarak çekici, temiz yüzeyli bir reçine seçti. Genellikle kol saati üretiminde kullanılan bir overmolding (kaplama) tekniği geliştirerek, cihazın motorunu, ısıtıcısını ve devre kartını ekstrüde bir tüp aracılığıyla koruma altına aldı.
Ürün, Avrupa ve Kuzey Amerika’da başarı elde ederek uluslararası bir tasarım ödülü kazandı ve girişimin çok uluslu bir ev aletleri üreticisi tarafından satın alınmasına yol açtı. Rosti China’nın üstün sonuçlar sunabilme yeteneği, iddialı ürün tasarımının ve deneyimli sektör uzmanlarıyla yakın çalışmanın önemini göstermektedir.
Rosti China tarafından benimsenen yaklaşım, DFM’in bir projenin genel başarısında oynadığı kritik rolü öne çıkarıyor. Üretim maliyetini azaltıyor ve üretim sürecinin verimliliğini artırıyor, böylece nihai ürünün müşteri ve son kullanıcıların ihtiyaç ve beklentilerini karşılamasını sağlıyor.
Özet
Plastik üretimi, işletmelerin hem zaman hem de maliyet baskılarıyla karşılaştığı oldukça rekabetçi, küresel bir endüstridir. Gecikmelerden kaçınmak ve pahalı tasarım değişikliklerinde riski azaltmak, ürününüzün rakiplerinizden daha hızlı piyasaya çıkması anlamına gelebilir.
Eskiden geliştirme ile üretim arasındaki keskin çizgi artık çoğu zaman belirsiz hale gelmiş durumda; üreticiler, üretime uygunluk için tasarım sürecinde sektör uzmanlarına daha fazla başvurmaktadır. Aslında, üreticiler genel üretim maliyetlerini azaltmada tasarımı en önemli faktör olarak görmektedir.
Yıllar içinde, kalıplama ve parça üretimi için en iyi uygulamalar büyük ölçüde değişti. Üretim kontrol listeleri hâlâ sürecin kritik bir parçası olmasına rağmen, geliştirme döngüsünün başında yapılan çalışmalar, zaman ve bütçe açısından gerçek verimliliği sağlar. Bir kalıpçı/enjeksiyon kalıplamacı geliştirme sürecinin başında dâhil edildiğinde, müşteri hedefleri daha iyi anlaşılır ve beklenmedik sürprizler önlenir.
Tasarım aşamasından üretime kadar uzman danışmanlık sağlayabilen bir enjeksiyon kalıplama firması mı arıyorsunuz? Üretime uygunluk için tasarımdan geliştirmeye ve üretime kadar tüm alanlarda odaklanan bilgi sahibi Rosti ekibiyle iletişime geçin.