Design für die Fertigung
Design for Manufacturing (DFM) im Kunststoff-Spritzguss – Ein umfassender Leitfaden
Das Ziel von Design for Manufacturing
In der Welt der Kunststoffe ist Design for Manufacturing (DFM) die Verbindung von Kunst, Wissenschaft und Technologien, die notwendig sind, um vor Werkzeugbau und Produktion ein Kunststoffteil oder -produkt zu entwerfen, das den Qualitäts- und Kostenerwartungen der Kunden entspricht. Ziel von DFM ist es, höhere Kundenzufriedenheit, geringere Produktionskosten und höhere Gewinne zu erzielen.
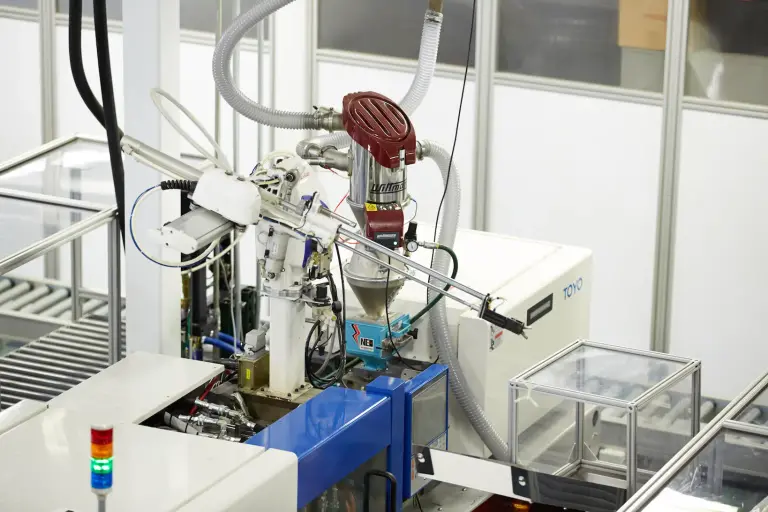
Um seine Ziele zu erreichen, erfordert DFM eine Zusammenarbeit zwischen dem Spritzgießer, OEM und dem Kunden. Es muss auf erstklassigen Fertigungsprozessen aufbauen. Seine Prinzipien treiben einen wissenschaftlichen Spritzgussprozess voran, der die Auswahl der Materialien einschließt. Es muss die maximalen Leistungskapazitäten der Fertigungsanlagen des Spritzgießers berücksichtigen und ausschöpfen. Im Designprozess sind hochmoderne Technologien wie Simulationen und ERP-Software zu nutzen, für die Fertigung Robotertechnik und Prozesskontrollsysteme.
Auf dieser Seite beleuchtet Rosti das Thema DFM, um unseren Kunden und Interessenten zu helfen, dessen Rolle im Designvalidierungsprozess vor dem Start des Werkzeugbaus zu verstehen. Sie können diese gesamte Seite hier als PDF herunterladen, unsere Erkenntnisse und Beobachtungen durch Herunterscrollen auf dieser Seite lesen oder auf einen der obigen Links klicken, um zu einem interessanten Thema zu gelangen.
Die Grundlagen und Vorteile von Design for Manufacturing
Design for Manufacturing (DFM) bedeutet, ein Produkt so zu gestalten, dass es die Fertigungseffizienz für die eingesetzten Maschinen und/oder Fertigungsverfahren optimiert, um die niedrigstmöglichen Stückkosten bei höchster Qualität zu erreichen. Der wichtigste Grund, DFM in die Herstellung eines Spritzgussteils zu integrieren, ist, dass 70 % der Fertigungskosten durch Designentscheidungen bestimmt werden können.
DFM erfordert die Auswahl des richtigen Herstellungsverfahrens für ein Teil oder Produkt; Investitionen in verschiedene Technologien, die Anwendung modernster Designgrundsätze (im Folgenden erläutert) und die Auswahl der richtigen Materialien mit den korrekten Eigenschaften, um die von Ihren Kunden und Interessenten geforderte Beständigkeit und Qualität zu liefern.
DFM ist auch ein wesentlicher Bestandteil einer weiteren Kundenerwartung: die Senkung von Herstellungs- und Montagekosten. Ein einfacher Überblick darüber, wie dies erreicht wird, folgt unten; jedoch sollte ein DFM-Plan am Schreibtisch als technisches Dokument erstellt werden, das kompromisslos darauf fokussiert ist, ein „genau richtiges“ Gleichgewicht zwischen Qualität und Kosten zu finden.
13 Design-for-Manufacturing-Richtlinien zur Senkung der Kosten und Herausforderungen bei der Herstellung eines Kunststoffbauteils
Die Komplexität der Herstellung von Kunststoffkomponenten kann entmutigend sein und ist oft mit vielen Herausforderungen und hohen Kosten verbunden. Durch die Anwendung solider DFM-Prinzipien lässt sich der Prozess jedoch erheblich vereinfachen und die Kosten reduzieren. Nachfolgend finden Sie 13 strategische Design-for-Manufacturing-Richtlinien speziell für die Produktion von Kunststoffkomponenten, die Ihnen helfen, Schwierigkeiten zu minimieren, Kosten zu senken und Ihre Fertigung effizienter zu gestalten.
DFM im Kunststoff-Spritzguss senkt Kosten und verkürzt die Markteinführungszeit
Die Umsetzung von DFM-Prinzipien im Kunststoff-Spritzguss von Anfang an reduziert nicht nur Kosten, sondern beschleunigt auch die Markteinführung. Durch einen frühen Start mit DFM, sogar vor Beginn des Werkzeugbaus, lassen sich potenzielle Fallstricke im Designprozess erkennen und somit sowohl Zeit als auch Ressourcen sparen.
Alle an einen Tisch holen, um das Design zu hinterfragen
Ein erfolgreiches Produkt erfordert einen interdisziplinären Ansatz. Dazu gehört, Ingenieure, Designer, Lohnfertiger, Werkzeugbauer und Materiallieferanten zusammenzubringen. Jede Partei bringt eine einzigartige Perspektive ein, und ihre gebündelten Erkenntnisse helfen, das Design auf eine bessere Herstellbarkeit zu prüfen und zu optimieren.
Das Design auf eine geringere Gesamtanzahl von Teilen ausrichten
Jede Komponente in einem Design erhöht die Komplexität und die Kosten. Wenn Sie Ihr Design so optimieren, dass die Gesamtanzahl der Teile reduziert wird, können Sie den Fertigungsprozess erheblich vereinfachen und Material- und Arbeitskosten sparen.
Mit modularem Design arbeiten
Modulares Design fördert Flexibilität sowie eine einfache Montage, Reparatur und Aufrüstung. Es ermöglicht den Austausch von Teilen, verkürzt die Produktionszeit und senkt die Gesamtkosten der Herstellung.
Die Anzahl der erforderlichen Maschinenoperationen begrenzen
Jede Maschinenoperation birgt Fehlerpotenzial und erhöht die Gesamtkosten. Wenn Sie durch effizientes Design die Anzahl der Maschinenoperationen reduzieren, wird der Produktionsprozess verbessert, Abfall minimiert und potenzielle Ausfallzeiten verringert.
Standardkomponenten verwenden
Standardkomponenten sind leicht verfügbar, günstiger und müssen nicht individuell gefertigt werden. Ihre Verwendung im Design reduziert nicht nur die Kosten deutlich, sondern erleichtert auch Montage und Wartung.
Teile multifunktional auslegen
Multifunktionale Teile können mehrere Aufgaben übernehmen und verringern dadurch die Anzahl der benötigten Komponenten in einem Design. Dieser Ansatz vereinfacht nicht nur die Herstellung, sondern erhöht auch die Produktfunktionalität und den Wert.
Teile für Mehrfachnutzung auslegen
Teile, die für den mehrfachen Einsatz entwickelt wurden, können in verschiedenen Produktlinien genutzt werden. Das erhöht die Fertigungseffizienz und senkt Lagerhaltungskosten. Dieses Prinzip trägt auch zu nachhaltigeren Designs bei, indem Abfall reduziert wird.
Für einfache Fertigbarkeit konstruieren
Eine einfache Fertigbarkeit sollte ein zentrales Ziel im Designprozess sein. Schlichte Formen und Konstruktionen lassen sich leichter und günstiger herstellen, benötigen weniger Maschinenoperationen und sind weniger anfällig für Fertigungsfehler.
Separate Befestigungselemente vermeiden
Separate Befestigungen erhöhen die Komplexität der Montage und die Kosten. Wenn Sie Teile so gestalten, dass sie sich einrasten oder zusammenstecken lassen, lässt sich die Montage vereinfachen und der Bedarf an zusätzlichen Komponenten verringern.
Montagerichtungen minimieren
Die Reduzierung der Anzahl von Montagerichtungen vereinfacht den Montageprozess, senkt die Fehlerwahrscheinlichkeit und reduziert somit die Kosten. Dieser Ansatz kann auch die Effizienz und Geschwindigkeit der Produktionslinie steigern.
Konformität maximieren
Die Einhaltung von Industriestandards und gesetzlichen Vorschriften ist in der Fertigung unerlässlich. Ein Design, das diese Standards von vornherein erfüllt, vereinfacht den Produktionsprozess, senkt das Risiko von Sanktionen und verbessert die Marktakzeptanz des Produkts.
Das Handling minimieren und die Auswirkungen des Designs auf Verpackung und Versand berücksichtigen
Jeder Schritt beim Handling, bei der Verpackung und beim Versand erhöht die Kosten und das Risiko von Beschädigungen. Durch Minimierung des Handlings und die Berücksichtigung der Auswirkungen des Designs auf Verpackung und Versand lassen sich erhebliche Kosteneinsparungen erzielen und die Gesamtqualität des Produkts steigern.
Schätzung der Herstellungskosten
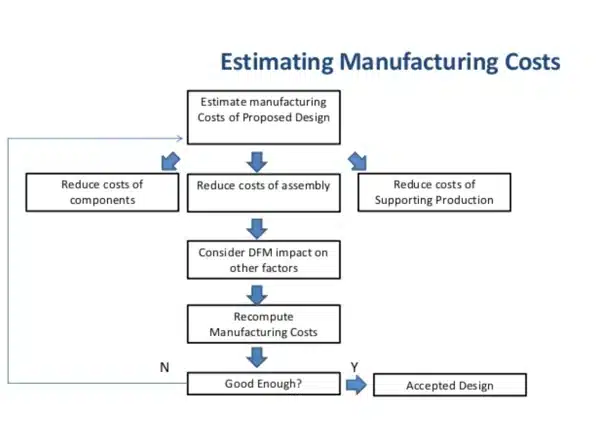
Warum Design for Manufacturing für den Spritzgussprozess wichtig ist
Über die bloße Schätzung der Herstellungskosten hinaus sollte Ihr Spritzgießer DFM-Prinzipien nutzen, um die Kosten der Bauteile, die Kosten für die Montage, die Kosten für die Produktionsunterstützung zu senken und die Auswirkungen von DFM-Entscheidungen auf andere Faktoren während des gesamten Design- und Produktionsprozesses zu erkennen.
Ein weiterer Grund, einen Spritzgießer zu wählen, der DFM-Prinzipien einsetzt, ist die zunehmende Komplexität von spritzgegossenen Kunststoffteilen. Toleranzen, Entformungsschrägen, Hinterschneidungen und mehr sollten bereits in der Designphase berücksichtigt werden, um die Qualitäts- und Kostenvorgaben der Kunden zu erfüllen.
Vorteile der fertigungsgerechten Konstruktion für Kunststoffspritzguss
Niedrigere Produktionskosten
Design for Manufacturing (DFM) kann die Produktionskosten für Kunststoffkomponenten erheblich senken. Bei Plastic Components Inc. nutzen Designingenieure die Vorteile von DFM für den Spritzguss, um Kosteneffizienz und Effektivität sicherzustellen.
Höhere Qualität
Durch den Fokus auf DFM bereits zu Beginn eines Projekts können Hersteller die Qualität des Endprodukts verbessern. Es wird sichergestellt, dass jeder Aspekt der Konstruktion für den Spritzgussprozess optimiert ist, was zu weniger Fehlern und insgesamt höherer Qualität führt.
Schnellere Markteinführung
DFM rationalisiert den Produktionsprozess, indem unnötige Schritte und Ineffizienzen eliminiert werden. Dies kann die Zeitspanne vom Entwurf bis zur Markteinführung eines Produkts erheblich verkürzen und so Herstellern einen Wettbewerbsvorteil verschaffen.
Niedrigere Investitionskosten für Anlagen
Durch die Optimierung des Designs für den Herstellungsprozess kann DFM die Notwendigkeit spezieller Maschinen und Werkzeuge reduzieren. Dies führt zu geringeren Investitionskosten für Anlagen und einem wirtschaftlicheren Produktionsprozess.
Höheres Automatisierungspotenzial
DFM-Prinzipien können ein größeres Automatisierungspotenzial im Herstellungsprozess erschließen. Für die Automatisierung optimierte Konstruktionen können die Produktionskosten weiter senken, die Effizienz steigern und eine konstant hohe Produktqualität gewährleisten.
Schnellere Hochlaufphase der Produktion
Durch die Beseitigung möglicher Produktionsprobleme bereits in der Konstruktionsphase ermöglicht DFM einen reibungsloseren Übergang zur Serienfertigung. Das bedeutet, dass die Produktion schneller hochgefahren werden kann, was zu einer schnelleren Markteinführung und einer verbesserten Kundenzufriedenheit führt.
Weniger Konstruktionsänderungen
DFM hilft dabei, potenzielle Fertigungsprobleme bereits in der Konstruktion zu erkennen und zu lösen. Dies reduziert die Notwendigkeit teurer und zeitaufwändiger Konstruktionsänderungen nach Produktionsbeginn und trägt zu einem effizienteren und kostengünstigeren Fertigungsprozess bei.
Niedrigere Material- und Arbeitskosten
Durch die Optimierung des Designs auf Effizienz und einfache Produktion kann DFM zu erheblichen Einsparungen bei Material- und Arbeitskosten führen. Dies resultiert in einem wirtschaftlicheren und nachhaltigeren Fertigungsprozess.
Verkürzte Entwicklungszeit für Produkte
DFM kann die Produktentwicklungszeit deutlich verkürzen, indem potenzielle Produktionsprobleme bereits in der Designphase identifiziert werden. So wird ein reibungsloser Übergang zur Produktion sichergestellt und Produkte kommen schneller auf den Markt.
Fokus auf Standards senkt Kosten
DFM legt Wert auf die Einhaltung von Industriestandards und bewährten Verfahren. Dies gewährleistet nicht nur die Qualität und Sicherheit des Endprodukts, sondern senkt auch die mit Nichtkonformität und Nacharbeiten verbundenen Kosten.
Wesentliche Faktoren bei der Optimierung der fertigungsgerechten Konstruktion
Bevor eine Form erstellt wird, berücksichtigen die besten DFM-Praktiken für spritzgegossene Kunststoffteile die folgenden kritischen Elemente:
Verstehen der Materialschwindung:
Schwindung ist das Schrumpfen des Formteils, wenn es nach dem Einspritzen abkühlt. Alle Materialien haben unterschiedliche Schwindraten, abhängig von der Harzfamilie (amorphe vs. kristalline Materialien), dem Werkzeugdesign und den Verarbeitungsbedingungen. Das Harz kann je nach Fließrichtung unterschiedlich schwinden. Als Faustregel gilt, dass eine Änderung der Werkzeugtemperatur um 10 % zu einer Änderung der ursprünglichen Schwindung um 5 % führen kann. Darüber hinaus hat der Einspritzdruck einen direkten Einfluss auf die Schwindungsrate: Je höher der Einspritzdruck, desto geringer die Schwindung. Typische Schwindraten für Formen finden Sie hier.
Zu berücksichtigender Entformungswinkel:
Wie die Merkmale eines Teils in einer Form ausgeformt werden, bestimmt die Art des benötigten Entformungswinkels. Merkmale, die durch Sacklöcher oder Taschen (wie die meisten Aufsätze, Rippen und Stifte) gebildet werden, sollten sich zum Forminneren hin verjüngen. Flächen, die durch Schieber geformt werden, benötigen unter Umständen keinen Entformungswinkel, wenn der Stahl sich vor dem Auswerfen von der Oberfläche löst. Überlegen Sie, Winkel oder Verjüngungen an Produktelementen wie Wänden, Rippen, Stiften und Aufsätzen in Richtung der Entformung aus der Form vorzusehen, um das Entformen zu erleichtern.
- Ein Entformungswinkel von mindestens einem halben Grad ist für die meisten Materialien ausreichend. Hochtemperatur- und Spezialharze können einen Entformungswinkel von ein bis zwei Grad erfordern. Für jeweils 0,001 Zoll Oberflächentextur sollte ein zusätzlicher Grad hinzugefügt werden.
- Alle Flächen parallel zur Trennrichtung der Form mit Entformungswinkeln versehen.
- Wände und andere durch beide Formhälften geformte Bauteilelemente anwinkeln, um das Auswerfen zu erleichtern und eine gleichmäßige Wandstärke zu gewährleisten.
Gleichmäßige Wandstärke beibehalten:
Für ein optimales Ergebnis ist eine gleichmäßige Wandstärke des gesamten Teils (soweit möglich) essenziell, um dicke Bereiche zu vermeiden. Eine nicht gleichmäßige Wandstärke kann zu Verzug führen, wenn das geschmolzene Material abkühlt.
Wenn Bereiche mit unterschiedlichen Wandstärken erforderlich sind, sollte der Übergang so sanft wie möglich gestaltet werden, damit das Material gleichmäßiger in die Kavität fließen kann. Dadurch wird sichergestellt, dass die gesamte Form vollständig gefüllt wird und das Risiko von Fehlern verringert wird. Abgerundete oder verjüngte Übergänge der Wandstärke minimieren eingebaute Spannungen und Spannungskonzentrationen, die mit abrupten Dickenänderungen einhergehen.
Die Auswahl der optimalen Wandstärke für Ihr Bauteil kann erhebliche Auswirkungen auf die Kosten und die Produktionsgeschwindigkeit haben. Die minimal machbare Wandstärke hängt von Größe, Geometrie, Festigkeitsanforderungen und Fließverhalten des Harzes ab. Die Wandstärke eines spritzgegossenen Bauteils liegt in der Regel zwischen 2 mm und 4 mm (0,080″ – 0,160″). Beim Dünnwand-Spritzguss sind Wandstärken bis 0,5 mm (0,020″) möglich. Arbeiten Sie mit einem erfahrenen Spritzgießer und Designingenieur zusammen, um sicherzustellen, dass die richtigen Wandstärken für Ihr Bauteildesign und die Materialauswahl umgesetzt werden.
Abrunden von Kanten:
Neben den Hauptbereichen eines Bauteils ist eine gleichmäßige Wandstärke auch an Kanten und Ecken ein entscheidendes Kriterium. Großzügige Radien an abgerundeten Ecken bieten zahlreiche Vorteile für das Design eines Kunststoffteils, darunter geringere Spannungskonzentration und eine bessere Fließfähigkeit des Materials. Teile mit ausreichend großen Radien lassen sich zudem wirtschaftlicher und einfacher herstellen und weisen höhere Festigkeit sowie eine bessere Optik auf.
Bedeutung von Rippen:
Viele Konstrukteure denken, dass eine erhöhte Wandstärke die Festigkeit eines Bauteils verbessert. Tatsächlich kann eine zu hohe Wandstärke jedoch zu Verzug, Einfallstellen und anderen Fehlern führen. Der Vorteil von Rippen besteht darin, dass sie die Festigkeit eines Bauteils erhöhen, ohne die Wandstärke zu steigern. Da weniger Material benötigt wird, stellen Rippen eine kosteneffiziente Lösung zur Erhöhung der Festigkeit dar. Zur Steigerung der Steifigkeit sollte die Anzahl der Rippen erhöht, nicht jedoch deren Höhe, und ein Abstand von mindestens dem Zweifachen der Nennwandstärke zwischen ihnen eingehalten werden.
Berücksichtigung des Entformungswinkels:
Wie die Merkmale eines Teils in einer Form ausgeformt werden, bestimmt die Art des benötigten Entformungswinkels. Merkmale, die durch Sacklöcher oder Taschen (wie die meisten Aufsätze, Rippen und Stifte) gebildet werden, sollten sich zum Forminneren hin verjüngen. Flächen, die durch Schieber geformt werden, benötigen unter Umständen keinen Entformungswinkel, wenn der Stahl sich vor dem Auswerfen von der Oberfläche löst. Überlegen Sie, Winkel oder Verjüngungen an Produktelementen wie Wänden, Rippen, Stiften und Aufsätzen in Richtung der Entformung aus der Form vorzusehen, um das Entformen zu erleichtern.
Teile-Finish:
Oberflächenfinish-Optionen für spritzgegossene Kunststoffteile variieren je nach Teiledesign und chemischer Zusammensetzung des verwendeten Materials. Die Auswahlmöglichkeiten für das Finish sollten früh im Designprozess besprochen werden, da das gewählte Material einen erheblichen Einfluss auf die Art des möglichen Finishs haben kann. Insbesondere bei einem Glanzfinish ist die Materialauswahl von großer Bedeutung. Wenn es darum geht, Additive einzusetzen, um das gewünschte Oberflächenfinish zu erreichen und die Qualität eines Teils zu verbessern, ist die Zusammenarbeit mit einem Spritzgießer, der mit erfahrenen Materialwissenschaftlern arbeitet, essenziell.
Die Berücksichtigung dieser Elemente ist grundlegend, um Technik- und Fertigungsexpertise zu vereinen, Fehler zu erkennen, Einsparpotenziale zu identifizieren und sogar die Umsetzbarkeit von Vertragsanforderungen zu überprüfen. In der Regel wird Ihr Spritzgießer mit Ihrem Team weit vor Beginn des Werkzeugbaus eine detaillierte Analyse dieser Faktoren durchführen.
DFM ist keine „Einzelrichtlinie“ oder ein alleinstehendes Prinzip bei der Herstellung von spritzgegossenen Kunststoffprodukten oder -teilen. Es wird mit anderen Ansätzen zur Designoptimierung kombiniert, wie dem Design für Funktionalität, Montage und Nachhaltigkeit – auf diese einzelnen Aspekte wird weiter unten noch eingegangen.
Rostis Vier-Komponenten-Ansatz für das Design von Kunststoffteilen zur Optimierung der Fertigung
Design für Fertigung |
Design für Fertigung (DFM) beschreibt den Prozess, ein Produkt so zu konstruieren oder zu entwickeln, dass die Fertigungskosten gesenkt werden können. Potenzielle Probleme werden dabei bereits in der Konstruktionsphase gelöst – dem günstigsten Zeitpunkt für Anpassungen. Je nach Art der Herstellungsverfahren gibt es festgelegte DFM-Richtlinien, die verschiedene Toleranzen, Regeln und gängige Prüfkriterien im Zusammenhang mit DFM präzise definieren. |
Design für Funktionalität |
Im gesamten Prozess des Kunststoffteiledesigns ist es unerlässlich, stets den Fokus auf die funktionalen Anforderungen des Teils zu legen. Erfahrene Konstruktionsingenieure sollten Empfehlungen für Modifikationen aussprechen, die sicherstellen, dass das Teil die funktionalen Anforderungen erfüllt – zum Beispiel im Hinblick darauf, welchen Einflüssen das Teil ausgesetzt wird, gegen welche chemischen oder korrosiven Stoffe es beständig sein muss, funktionale und kosmetische Eigenschaften und mehr. |
Design für Montage |
Design für Montage (DFA) ist ein Ansatz, bei dem Produkte gezielt so entwickelt werden, dass die Montage möglichst einfach und damit kosten- und zeitsparend ist. Die größte Kostenersparnis beim DFA ergibt sich typischerweise durch die Reduzierung der Anzahl der Montageteile. |
Design für Nachhaltigkeit |
Design für Nachhaltigkeit legt den Fokus darauf, Teile mit Blick auf Messintentionen zu entwerfen – also Toleranzen präzise einzuhalten und fortlaufend richtig zu messen. |
Materialien für Kunststoffkomponenten verstehen und ihre Rolle im Design for Manufacturing
Die Materialauswahl ist ein entscheidender Bestandteil des DFM-Prozesses für qualitativ hochwertige, kostengünstige und schnelle Produktion von spritzgegossenen Kunststoffteilen und -produkten. Die große Anzahl verschiedener Kunststoffe und deren jeweilige Eigenschaften macht eine enge Abstimmung zwischen Materiallieferanten, Spritzgießern und Produktentwicklern unerlässlich, da das frühzeitige Berücksichtigen spezifischer Anforderungen im Designprozess hohe Kosten für spätere Änderungen vermeidet.
Die Materialauswahl beeinflusst Festigkeit und Flexibilität, Temperaturbeständigkeit, Langlebigkeit, Aussehen, Zähigkeit, Lebensdauer sowie (natürlich) die Produktionskosten. Weitere Anforderungen können sein:
- Behördliche Zulassungen
- Montage
- Chemikalienbeständigkeit
- Verfügbarkeit von Harzen
Bei der Wahl des richtigen Materials sind Erfahrung, Fachwissen und Diskussion notwendig, um all diese Faktoren vor Beginn des Werkzeug- und Formenbaus bestmöglich abzuwägen. Nachfolgend finden Sie einen Gesprächsleitfaden und einen grundlegenden Überblick über geeignete Materialien für Ihren DFM-Prozess.
Diskussionspunkte zur Materialauswahl für Kunststoffe im Spritzguss
Die Auswahl geeigneter Materialien ist ein wesentlicher Aspekt des Spritzgussverfahrens und erfordert eine sorgfältige Abwägung verschiedener Faktoren, die das Endprodukt beeinflussen können. Das gewählte Material muss zur vorgesehenen Funktion, zu Sicherheitsstandards, Umgebungsbedingungen und Budget passen. Die folgende Tabelle gibt einen Überblick über wichtige Diskussionspunkte, die bei der Auswahl von Kunststoffen zum Spritzgießen berücksichtigt werden sollten. Durch das Einbeziehen dieser Aspekte kann sichergestellt werden, dass für die individuellen Anforderungen das jeweils am besten geeignete und wirtschaftlichste Material ausgewählt wird.
| Chemikalienbeständigkeit | Kindersicherheit |
| Farbe | FDA-Konformität |
| NSF-Konformität | REACH-Konformität |
| RoHS-Konformität | Dielektrische Eigenschaften |
| Wirtschaftliche/finanzielle Vorgaben | Anforderungen an Prägungen |
| Umgebungsbedingungen | Anforderungen an das Finish |
| Flexibilität | Lebensmittelsicherheit |
| Wärme-, Flammen- oder Brandbeständigkeit | Materialfestigkeit |
| Mechanische Bedingungen | Bedarf an Reflektivität oder Transparenz |
| Druckbeständigkeit | Steifigkeit |
| Lagerfähigkeit | Gewichtsbeständigkeit |
Grundlagen zur Materialauswahl für den Spritzguss
Hersteller nutzen eine große Vielfalt an Kunststoffen zur Herstellung von Bauteilen, die in Produkten verbaut werden, und ersetzen damit zunehmend andere Werkstoffe wie Bronze, Edelstahl, Aluminium und Keramik. Zu den wichtigsten Gründen für die Verwendung oder Umstellung auf Kunststoff zählen die längere Lebensdauer des Bauteils, geringerer Verschleiß anderer Komponenten eines Produkts, schnellere Produktionslinien, Korrosionsbeständigkeit und Gewichtsreduzierung. Darüber hinaus berichten Unternehmen von durchschnittlich 25–50 Prozent Kosteneinsparung bei der Umstellung auf Kunststoffteile, die oftmals sogar bessere Eigenschaften aufweisen.
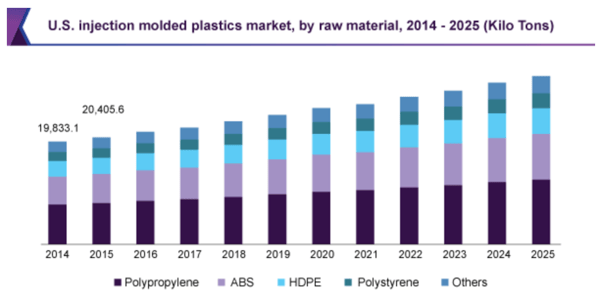
Quelle: Grandview Research, Injection Molded Plastic Market Report by Raw Material, https://www.grandviewresearch.com/industry-analysis/injection-molded-plastics-market
Es ist entscheidend, bereits zu einem frühen Zeitpunkt im Design for Manufacturability-Prozess gemeinsam mit Ihrem Spritzguss-Partner das beste Harz auszuwählen, um den Produktionserfolg eines Teils sicherzustellen.
Die Materialauswahl spielt eine entscheidende Rolle in der Festigkeit und Flexibilität Ihres spritzgegossenen Teils. Eine frühzeitige Berücksichtigung spezifischer Anforderungen im Konstruktionsprozess kann helfen, kostspielige Änderungen später zu vermeiden. Die richtige Balance aus Eigenschaften wie Steifigkeit, Haltbarkeit, Zähigkeit und anderen ist der Schlüssel für eine optimale Funktionalität des Teils. Zusätzlich ist es wichtig, die wesentlichen Unterschiede zwischen den am häufigsten eingesetzten Harzen zu verstehen.
ABS (Acrylnitril-Butadien-Styrol) ist ein gängiges Material für das Spritzgießen, das sich relativ einfach beschaffen und verarbeiten lässt und preislich attraktiv ist. Es handelt sich um ein starkes, robustes Material mit guter Schlagfestigkeit, das leicht bearbeitet werden kann und vielfältigen optischen Anforderungen genügt. Das Harz ist allerdings für den Dauereinsatz unter starker Hitze ungeeignet, da es sich ab etwa 200 Grad Fahrenheit verzieht oder schmilzt.
Polycarbonate sind eine hochwertige Klasse von Thermoplasten, die sich leicht formen lassen und oft die Bruchsicherheit erhöhen. Polycarbonat ist von Natur aus transparent und daher ideal für hochstabile Anwendungen mit Glas-Ersatz (Schutzbrillen, medizinische Laborausstattung u. v. m.). Polycarbonat eignet sich jedoch nicht für Anwendungen, bei denen eine hohe Flexibilität oder spezielle Farbgebung erforderlich ist.
Glasfaserverstärktes Nylon ist ein verstärkter Thermoplast, bei dem dem Basis-Nylonharz Glasfasern für zusätzliche Festigkeit und Hitzebeständigkeit zugesetzt werden. Dieses Harz ist außerdem weniger elektrisch leitfähig als viele andere, aber trotz des hohen Schmelzpunktes brennt es leichter als andere Materialien.
Polypropylen ist ein flexibler Thermoplast, der sich für Industrie- und Konsumanwendungen eignet. Bekannt ist Polypropylen als sehr biegsames Harz, das auf vielfältige Weise verarbeitet werden kann, ohne seine ursprüngliche Form zu verlieren. Polypropylen bietet außerdem eine hohe Beständigkeit gegenüber Lösungsmitteln, Chemikalien und UV-Strahlung.
Acetal ist für seinen geringen Reibungswiderstand und seine hohe Steifigkeit bekannt. Es lässt sich im Spritzgussprozess leicht einfärben, bietet jedoch keine herausragende Hitzebeständigkeit.
Einer der entscheidendsten Schritte bei der Vorbereitung für die Auswahl von Spritzguss-Harzen ist das Erstellen einer umfassenden Anforderungs-Checkliste für das Produkt. Diese Liste sollte unbedingt das Zielpreisniveau und die Harzverfügbarkeit enthalten – da die Verfügbarkeit von Harzen ein Risiko darstellen kann, sollten auch Ersatzmaterialien berücksichtigt werden.
Es ist auch wichtig zu berücksichtigen, dass einige Eigenschaften von Hochtemperatur- und exotischen Harzen einzigartig sind und sich je nach Anwendung unterschiedlich verhalten können. Um sowohl die Gestaltungs- als auch die Materialvorteile voll auszuschöpfen, müssen erfahrene Designingenieure und Spritzgießer eine Vielzahl von Faktoren beachten.
Verständnis von Oberflächenveredelung und deren Rolle im Design for Manufacturing
Das Design for Manufacturing eines Kunststoffteils oder -produkts sollte vor dem Bau eines Werkzeugs oder einer Form Diskussionen und Entscheidungen zur Oberflächenveredelung beinhalten. Gespräche über die gewünschten ästhetischen und funktionellen Eigenschaften des Finishs wirken sich auf die Wahl des Materials, erforderliche Additive und weitere Parameter wie Füllrate, Druck- und Temperaturtoleranzen aus.
In der Entwurfsphase sollten der Partner für Kunststoffspritzguss, der OEM und der Kunde die gewünschten Ergebnisse für das Teil oder das Produkt besprechen, wie beispielsweise Anforderungen an:
- Schnelles Entweichen eingeschlossener Gase
- Beseitigung von Fließfalten im Kunststoff
- Bessere Haftung von Aufklebern
- Verbesserung der Griffigkeit
- Verbesserung der Lackhaftung
- Hochglanz-Finish
- Glattes Finish
- Höchstmögliches Hochglanz-Finish
- Entfernung von Werkzeugspuren
- Verwendung von Struktur zur Herstellung von Hinterschneidungen
Wie andere Bestandteile des DFM-Ansatzes ist die Oberflächenveredelung Teil der Kosten-/Qualitäts-/Kundenzufriedenheits-Formel, die am Anfang eines Vertrags besprochen werden muss.
Materialoberflächen
Materialoberflächen spielen eine entscheidende Rolle bei der Ästhetik, Funktion und Langlebigkeit von Spritzgussteilen. Sie können erheblich variieren — von einer hochglänzenden Oberfläche bis zu einer grob texturierten, wobei jede einen bestimmten Zweck und eine bestimmte Anwendung erfüllt. In diesem Leitfaden bieten wir einen umfassenden Überblick über verschiedene Materialoberflächen, deren zugehörige SPI-Standards, die Methoden zu deren Herstellung sowie deren typische Oberflächenrauheitswerte. Diese Informationen helfen Ihnen, fundierte Entscheidungen über die geeignete Oberflächenbeschaffenheit Ihrer Spritzgussteile zu treffen, sodass sowohl ästhetische als auch funktionale Anforderungen erfüllt werden.
| Finish | SPI* Standard | Finishing Method | Typical Surface Roughness Ra (μm) |
| Super high glossy finish | A-1 | Grade #3, 6000 Grit Diamond Buff | 0.012 to 0.025 |
| High glossy finish | A-2 | Grade #6, 3000 Grit Diamond Buff | 0.025 to 0.05 |
| Normal glossy finish | A-3 | Grade #15, 1200 Grit Diamond Buff | 0.05 to 0.10 |
| Fine semi-glossy finish | B-1 | 600 Grit Paper | 0.05 to 0.10 |
| Medium semi-glossy finish | B-2 | 400 Grit Paper | 0.10 to 0.15 |
| Normal semi-glossy finish | B-3 | 320 Grit Paper | 0.28 to 0.32 |
| Fine matte finish | C-1 | 600 Grit Stone | 0.35 to 0.40 |
| Medium matte finish | C-2 | 400 Grit Stone | 0.45 to 0.55 |
| Normal matte finish | C-3 | 320 Grit Stone | 0.63 to 0.70 |
| Satin textured finish | D-1 | Dry Blast Glass Bead #11 | 0.80 to 1.00 |
| Dull textured finish | D-2 | Dry Blast #240 Oxide | 1.00 to 2.80 |
| Rough textured finish | D-3 | Dry Blast #24 Oxide | 3.20 to 18.0 |
| As machined | – | Finished to the machinist’s discretion | 3.20 (with visible machining marks) |
Quelle: K. Varotsis, “Injection Molding SPI Surface Finishes”, Hubs https://www.hubs.com/knowledge-base/injection-molding-spi-surface-finishes/#finishes
Weitere Optionen für Kunststoffteil-Oberflächen umfassen:
- NaturalExotic
- Mikro-Oberflächenveredelungen
- Multi-Glanz- Muster
- Grafiken
- Lederprägungen/-strukturen
- Holzmaserung, Schiefer und Kopfsteinpflaster
- Geometrische Muster und Leinenstrukturen
- In das Muster integrierte Bilder oder Logos
Technologien zur Unterstützung des Design for Manufacturing im Kunststoffspritzguss
Die jüngste Entwicklung im Kunststoffspritzguss ist stark geprägt durch die Einführung wissenschaftlicher Spritzgussprinzipien und zugehöriger Technologien. Die wissenschaftliche Spritzgussmethode zielt darauf ab: (1) Entwicklungszeiten und -kosten durch Eliminieren von Versuch und Irrtum zu senken, (2) zuverlässige, fehlerfreie Werkzeuge zu fertigen, die kostenintensive Nacharbeiten vermeiden und die Qualität der Teile steigern, und (3) einen wiederholbaren und prüfbaren Fertigungsprozess zu etablieren. Dieser strategische Ansatz integriert Technologie erfolgreich in jede Produktionsphase und steigert somit sowohl Effizienz als auch Qualität.
Zu den wichtigsten Technologien im Kunststoffspritzguss zählt die Simulationssoftware SOLIDWORKS® Plastics Premium. Diese Software wird ausgiebig für die Strömungssimulation von Spritzgussformen genutzt; SOLIDWORKS ermöglicht es Ingenieuren, potenzielle Fertigungsprobleme bereits in der Konstruktionsphase vorherzusagen und zu adressieren. Dies hilft dabei, effiziente und kostengünstige Werkzeuge zu realisieren und reduziert Zeit und Kosten im Zusammenhang mit physischen Prototypen und iterativen Prozessen.
Ein weiterer entscheidender Aspekt des Scientific Molding ist der Einsatz von Prozesskontrollsystemen, insbesondere RJG eDart®. Dieses System überwacht und erfasst alle Variablen des Spritzgießverfahrens und liefert Echtzeitdaten zu Faktoren wie Kavitätsdruck, Temperatur, Schussgröße und Schneckenposition. Die erzeugten Daten können genutzt werden, um Trends zu erkennen und Parameter zur Leistungsverbesserung anzupassen.
Rosti ist ein hervorragendes Beispiel für ein Unternehmen, das RJG eDart effektiv in seinen Abläufen einsetzt. Dieses Prozesskontrollsystem spielt eine entscheidende Rolle bei der Aufrechterhaltung von Rostis hohen Standards in der Qualitätskontrolle und Produktionseffizienz. Mit RJG eDart überwacht und dokumentiert Rosti in Echtzeit alle Variablen im Spritzgießprozess. Die erfassten Daten — zu Faktoren wie Kavitätsdruck, Temperatur, Schussgröße und Schneckenposition — ermöglichen ein tiefgehendes Verständnis des Produktionsprozesses.
Diese Fülle an Daten ermöglicht es Rosti, schnell Trends oder Unregelmäßigkeiten zu erkennen und bei Bedarf Anpassungen vorzunehmen, um optimale Produktionsparameter aufrechtzuerhalten. Beispielsweise könnten Abweichungen beim Kavitätsdruck oder bei der Temperatur auf potenzielle Probleme im Spritzgießprozess hinweisen, die dann behoben werden können, bevor sie die Endproduktqualität beeinträchtigen. Dieser proaktive Ansatz sorgt für eine gleichbleibend hohe Qualitätskontrolle, reduziert Ausschuss und optimiert die Produktionseffizienz – ganz im Sinne der Prinzipien des Scientific Molding bei Rosti.
Um die verschiedenen Technologiebestandteile zu verbinden, wird fortschrittliche Enterprise Resource Planning (ERP) Software wie IQMS eingesetzt. Diese Software dient als zentrale Plattform für das Finanz- und Betriebsmanagement. Durch die Kombination von Simulationssoftware, Prozesskontrollsystemen und ERP-Software können Unternehmen wie Rosti sicherstellen, dass ihre Produkte stets von hoher Qualität sind und kosteneffizient hergestellt werden. Die erfolgreiche Implementierung und Integration dieser Technologien im DFM-Prozess für Kunststoffspritzguss setzt jedoch eine fachübergreifende Kommunikation und Zusammenarbeit voraus.
Vorteile eines Scientific Molding Prozesses
Scientific Molding ist ein disziplinierter, systematischer Ansatz für das Spritzgießen, der datenbasiert arbeitet und auf die Herstellung hochwertiger, reproduzierbarer Ergebnisse abzielt. Durch die Nutzung wissenschaftlicher Prinzipien und rigoroser Tests bietet diese Methode zahlreiche Vorteile, die die Effizienz steigern und die Resultate optimieren. Von der intelligenten Materialauswahl bis hin zur Optimierung von Bauteildesign und Werkzeugen ermöglicht der Scientific Molding Prozess Ingenieuren, vergangene Erfahrungen und Know-how wirksam zur Lösung neuer Aufgaben einzusetzen. Darüber hinaus spielt die Aufzeichnung und Analyse von Daten eine entscheidende Rolle in der Qualitätssicherung und liefert Erkenntnisse für die kontinuierliche Verbesserung der Bauteilqualität. Im Folgenden finden Sie die wichtigsten Vorteile des Einsatzes eines Scientific Molding-Prozesses in Ihrer Fertigung.
- Schafft einen datenbasierten Prozess, der reproduzierbare Ergebnisse mit minimalen bis keinen Abweichungen liefert
- Ermöglicht eine intelligente Auswahl der Materialien
- Gibt Entwicklungstechnikern die Möglichkeit, das Bauteildesign für spezielle Anwendungen auf Basis früherer Erfahrungen und Fachkompetenz zu optimieren
- Wird zur Optimierung des Werkzeugdesigns oder zur Verbesserung schlecht konstruierter Werkzeuge eingesetzt
- Erfasste Daten werden verwendet, um die Qualitätssicherung zu bewerten und ggf. Anpassungen zur Verbesserung der Bauteilqualität vorzunehmen
Design for Manufacturing Fallstudie: Wie der innovative DFM-Ansatz von Rosti China Sous Vide vereinfachte und ein Start-up zum preisgekrönten, globalen Erfolg führte
Die Anwendung von DFM war entscheidend für das Design und die erfolgreiche Herstellung des komplexen Geräts, das sowohl höchste Ästhetik als auch robuste Funktionalität erforderte.
Ein Unternehmen wandte sich an Rosti China mit der Herausforderung, ein Küchengerät zu entwerfen und zu fertigen, das die Sous-Vide-Technik für den Hausgebrauch vereinfachen sollte. Das Design erforderte sowohl Funktionalität als auch herausragende Ästhetik, wodurch sich für Rosti China eine komplexe Design- und Ingenieursaufgabe stellte.
Mit ihrem Fachwissen im Bereich Spritzgießen und ihren Kenntnissen über Hitzebeständigkeit lieferte Rosti China ein robustes Produkt, das lange Zeit im heißen Wasser bestehen konnte und zugleich ein Designniveau erreichte, das sonst mit hochwertiger Unterhaltungselektronik verbunden ist.
Rosti wählte ein Harz mit lebensmitteltauglichen Eigenschaften und einer optisch ansprechenden, sauberen Oberfläche. Durch die Entwicklung einer Umspritztechnik, die üblicherweise im Uhrenbau verwendet wird, schützte Rosti den Motor, die Heizung und die Platine des Geräts in einem extrudierten Rohr.
Das Produkt war in Europa und Nordamerika erfolgreich, gewann einen internationalen Designpreis und führte zur Übernahme des Start-ups durch einen multinationalen Hersteller von Haushaltsgeräten. Rostis Chinas Fähigkeit, ausgezeichnete Ergebnisse zu liefern, unterstreicht die Bedeutung ehrgeiziger Produktentwicklung und der engen Zusammenarbeit mit erfahrenen Industrieexperten.
Der Ansatz von Rosti China veranschaulicht die entscheidende Rolle, die DFM für den Gesamterfolg eines Projekts spielen kann. Er senkt die Produktionskosten und steigert die Effizienz im Herstellungsprozess, sodass das Endprodukt die Anforderungen und Erwartungen des Kunden und der Endnutzer erfüllt.
Zusammenfassung
Die Kunststoffverarbeitung ist eine stark umkämpfte, globale Branche, in der Unternehmen sowohl Zeit- als auch Kostendruck ausgesetzt sind. Verzögerungen zu vermeiden und Risiken teurer Designänderungen zu senken, kann bedeuten, dass Ihr Produkt schneller als das der Konkurrenz auf den Markt kommt.
Die einst strikte Trennung zwischen Entwicklung und Produktion ist heute oft verschwommen, da Hersteller zunehmend auf die Expertise von Branchen-Designern setzen, um sich am Design for Manufacturability Prozess zu beteiligen. Tatsächlich bewerten Hersteller das Design als wichtigsten Faktor zur Senkung ihrer Gesamtproduktionskosten.
Im Laufe der Jahre haben sich Best Practices für Werkzeuge und Bauteilfertigung grundlegend gewandelt. Während Produktions-Checklisten nach wie vor zentrale Bestandteile bleiben, ist die Arbeit in den frühen Phasen des Entwicklungszyklus entscheidend für echte Effizienzgewinne hinsichtlich Zeit und Budget. Wird ein Werkzeugmacher bzw. Spritzgießer früh in den Entwicklungsprozess eingebunden, werden Kundenwünsche verstanden und unerwartete Überraschungen vermieden.
Suchen Sie eine Spritzgießerei, die vom Design bis zur Produktionsvollendung professionelle Beratung bietet? Kontaktieren Sie Rostis erfahrene Experten, die sich auf alle Bereiche von Design for Manufacturability, Entwicklung und Fertigung konzentrieren.