Wissenschaftliches Spritzgießen
Spritzgießen – Vollständiger Leitfaden zum Scientific Moulding
Es ist nicht schwer zu verstehen, wie Computertechnologie und Innovationen die verschiedensten Branchen in den letzten 35+ Jahren positiv beeinflusst haben. Die Spritzgießindustrie bildet da keine Ausnahme. Das Kunststoffspritzgießen basiert heutzutage größtenteils auf einem wissenschaftlichen Ansatz.
Was ist Scientific Moulding?
Scientific Moulding ist ein Verfahren, bei dem die Füll-, Nachdruck- und Haltephasen getrennt behandelt werden, um Schwankungen zu minimieren und gleichzeitig die Gesamtproduktkonsistenz zu verbessern. Das Separieren dieser Phasen ist auch als entkoppeltes Spritzgießen bekannt. Anwender, die wissenschaftliche Spritzgießausrüstung, Software und Methoden nutzen, können laut dem Fachreferenten John Bozzelli „die Zykluszeiten reduzieren, die Maschineneffizienz steigern und letztlich mehr Gewinn erzielen.“
Was ist der Unterschied zwischen traditionellem und Scientific Moulding?
Bei der traditionellen Methode des Spritzgießens wird die Form mit einem einzelnen Schuss unter konstantem Druck gefüllt, um die Kavität abzupacken. Beim Scientific Moulding hingegen wird die Kavität mit einer bestimmten Geschwindigkeit zu etwa 90–97 Prozent gefüllt. In der nächsten Phase wechselt die Maschine von der Geschwindigkeitsregelung zur Druckregelung, wodurch die Form „abgepackt“ und der Vorgang abgeschlossen wird.
Das wissenschaftliche Verfahren ermöglicht eine größere Schuss-zu-Schuss-Konsistenz und eine verbesserte Kontrolle über die Teile-Spezifikationen. Dagegen treten beim traditionellen Spritzguss häufig große Maßabweichungen von Zyklus zu Zyklus auf.
Ein wissenschaftlicher Ansatz beim Spritzgießen ist vor allem bei der Herstellung komplexer Teile und Komponenten entscheidend, bei denen selbst kleinste Schwankungen in den Prozessparametern erhebliche Auswirkungen auf Prozess oder Endprodukt haben können. Ziel des Scientific Moulding sind dabei zwei Hauptstrategien:
- Entwicklung eines Prozesses, der reproduzierbare Ergebnisse mit minimalen Schwankungen liefert
- Optimierung der dimensionellen oder mechanischen Eigenschaften eines Formteils
Faktoren im wissenschaftsbasierten Spritzgießen
Ein weiterer Aspekt des traditionellen Spritzgießprozesses betraf die maschinenbasierte Steuerung. Man nahm an, dass es 20 oder mehr maschinenbezogene Einstellungen gibt, die verschiedene Probleme am Fertigteil (Maße, Lunker, Verzug und andere Qualitätsprobleme) beeinflussen könnten. Die Forschung versuchte, Zusammenhänge zwischen Problemen an den Teilen und den Maschineneinstellungen zu finden.
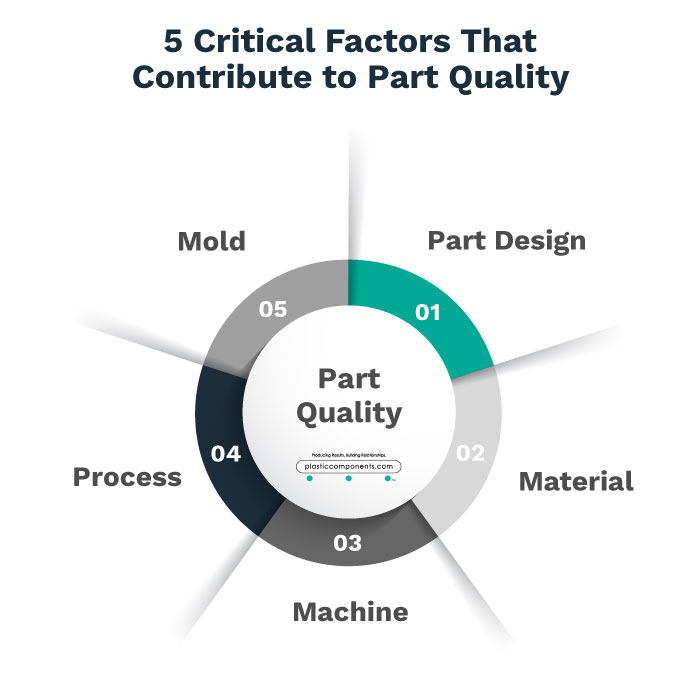
Im Laufe vieler Jahre stellte sich heraus, dass Maschineneinstellungen nur wenig oder gar keinen Einfluss auf die Teilequalität haben. Daher verlagerte sich die Forschung vom traditionellen maschinenbasierten Ansatz hin zu einem wissenschaftlichen Ansatz. Die „Plastikperspektive“ wurde zum revolutionären Ansatz moderner Forschung, basierend auf den Naturgesetzen statt nur auf den Einstellungen der Spritzgießmaschinen. Donald C. Paulson war ein Pionier dieses wissenschaftlichen Ansatzes, indem er in den späten 1960er Jahren ein Kunststoff-Forschungslabor am General Motors Institute einrichtete.
Verarbeitungsschritte beim Spritzgießen
Herr Paulson konzentrierte sich auf die vier wichtigsten Verarbeitungsphasen im Kunststoffspritzguss, die maßgeblich die Eigenschaften des Formteils bestimmen: Wärme, Druck, Fließverhalten und Abkühlung. Jede dieser Phasen, so Paulson, „wird durch die Naturgesetze bestimmt. Erstens die Gesetze des Wärmetransfers, zweitens das Poiseuille’sche Gesetz der Fluidströmung und drittens die Zustandsgleichung für Kunststoffe.“
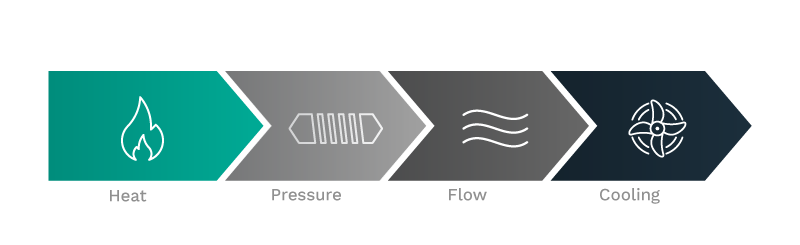
Die Messung und Aufzeichnung der Schwankungen von Maschine und Kunststoff über alle vier Zyklen hinweg über einen Zeitraum von vier Jahren führten Paulson und sein Forscherteam zu einigen bahnbrechenden Schlussfolgerungen für die Branche:
- Die Naturgesetze, die für andere Materialien gelten, treffen auch auf die Verarbeitung von Kunststoffen zu
- Die vier Kunststoff-Variablen bestimmen die Eigenschaften und Merkmale von Spritzgussteilen
Der wissenschaftliche Ansatz beim Spritzgießen ändert nichts daran, dass der Anwender die Maschineneinstellung und die Wirkung der Maschinesteuerung auf das Spritzgussergebnis verstehen muss. Allerdings unterstützt dieser Ansatz dabei, bessere Entscheidungen hinsichtlich Steuerparametern und Zykluszeiten zu treffen und etwaige Probleme am Bauteil gezielter zu beheben.
Schritte im Scientific Moulding und die Rolle der modernen Prozesssteuerung
Scientific Moulding konzentriert sich im Kern darauf, die wesentlichen Schritte im Spritzgießprozess zu entkoppeln. Dieses Entkoppeln ermöglicht Präzision, Genauigkeit und Kontrolle über jede Phase des Spritzgießzyklus. Mit technologischen Fortschritten, insbesondere durch die Einführung des RJG eDart®-Systems, können Anwender heute ein noch höheres Maß an Steuerung und Konsistenz erreichen.
Durch den Einsatz von Messsystemen und Software, wie dem RJG eDart-System, werden die Variablen jedes Zyklus im Werkzeug kontinuierlich überwacht. Diese Überwachung in Echtzeit richtet sich nach den unverrückbaren physikalischen Gesetzen für Kunststoffe. Diese Gesetze – hinsichtlich Wärme, Druck, Fließverhalten und Abkühlung – werden unter der Aufsicht von speziell geschulten Ingenieuren präzise kontrolliert, sodass jedes Teil höchsten Qualitätsstandards entspricht.
- Initialschuss: Die Kavität wird zu etwa 98 % gefüllt, wobei die Geschwindigkeit der entscheidende Steuerparameter ist.
- Füllen und Nachdrücken: Die Kavität wird vollständig gefüllt. Das Material wird dann in der Kavität komprimiert oder „abgepresst“, wobei konstant Druck gehalten wird. Mit RJGs eDart-Systemen basiert die Steuerung auf dem Kunststoffdruck in der Form. Diese Umstellung auf die Steuerung anhand des Kunststoffdrucks, anstatt sich nur auf Maschinenparameter zu verlassen, bietet ein robusteres Prozessfenster.
- Abkühlen und Stabilisieren: Während das Formteil abkühlt, stabilisiert es sich. Erst nach Erreichen der gewünschten Formstabilität wird das Teil ausgeworfen, und die Maschine ist bereit für den nächsten dosierten Schuss.
Dieser entkoppelte Ansatz, der durch Technologien wie das RJG eDart weiter verbessert wird, bietet Spritzgießern eine bessere Kontrolle über die Teilmaße. Noch wichtiger ist, dass so eine durchgängige Qualität von Zyklus zu Zyklus sichergestellt werden kann – ein in der Branche als Schuss-zu-Schuss-Konsistenz bekannter Begriff. Mit solch fortschrittlichen Prozesssteuerungen kann Rosti seinen Kunden eine bemerkenswert gleichbleibende Produktqualität zusichern.
Vorteile des Scientific Moulding
Es fällt nicht schwer, sich eine Welt ohne die Prinzipien des Scientific Moulding vorzustellen: Produktabweichungen durch starke Schwankungen in Temperatur, Druck und Viskosität, längere Zykluszeiten, geringere Maschineneffizienz, höhere Kosten, mehr Ausschuss und schlechtere Qualität für die Kunden.
Wie in unserem Beitrag über die Vorteile des wissenschaftlichen Spritzgießens dargelegt, sind „wissenschaftliche Spritzgießpraktiken entscheidend, um schnellere Zyklen, größere Stückzahlen und einen effizienteren Spritzgießprozess zu erzielen.“ Außerdem können „Qualitätskontrollprobleme vermieden werden, indem automatisierte Containment-Kontrollmechanismen und Rückverfolgbarkeit für spezifische Anwendungen eingesetzt werden.“
Quote Style
“Scientific molding practices are essential to achieving outcomes that deliver faster cycles, higher volume, and a more efficient injection molding process.”
Die Technologie hinter dem wissenschaftlichen Spritzgießen ermöglicht es Herstellern, effizienter zu arbeiten und verschafft ihnen gleichzeitig die Chance auf einen globalen Wettbewerbsvorteil. Sie bietet zudem OEMs und Kunden hochwertigere Teile und weniger Ausschuss bei geringeren Kosten.
Die Prinzipien und Technologien des wissenschaftlichen Spritzgießens lösen das Problem, wie Spritzgießmaschinen jedes Mal gute Teile produzieren können.
Die Rolle der Technologie im wissenschaftlichen Spritzgießen
Das wahre Potenzial des wissenschaftlichen Spritzgießens entfaltet sich erst in Kombination mit den neuesten Fortschritten in der Spritzgießtechnologie. Obwohl es sich um eine in den Gesetzen der Physik verankerte Praxis handelt, hängt ihre Wirksamkeit maßgeblich von technologischen Innovationen ab, insbesondere in den Bereichen Technik, Ausrüstung und Software.
Ein hervorragendes Beispiel für diese Synergie ist Rostis Einsatz des RJG eDart-Systems zur fortschrittlichen Prozesssteuerung. Dieses System, das sich auf die Kontrolle und Überwachung des Kunststoffdrucks im Werkzeug konzentriert, war maßgeblich an einer grundlegenden Veränderung der Herangehensweise von Spritzgießern an ihre Prozesse beteiligt. Es geht nicht mehr nur um die Maschineneinstellung oder generische Qualitätskontrolle; vielmehr wird modernste Technologie eingesetzt, um höchste Qualität bei gleichzeitiger Kosteneinsparung zu gewährleisten.
Von der anfänglichen Maschineneinstellung bis zu den kleinsten Details der Qualitätskontrolle und allem dazwischen betont Technologie wie das RJG eDart-System die Bedeutung kontinuierlicher Innovation. Durch solche Fortschritte ist es Spritzgießern möglich geworden, die anspruchsvollen Erwartungen ihrer Kunden nicht nur zu erfüllen, sondern sogar zu übertreffen. In diesem Zusammenhang ist Technologie nicht nur ein Ermöglicher, sondern ein echter Wendepunkt für den Erfolg des gesamten Spritzgießprozesses. Schauen wir uns das im Folgenden genauer an.
Die Rolle von Mold-Flow-Simulationssoftware im wissenschaftlichen Spritzgießen
Wissenschaftliches Spritzgießen folgt einem datengesteuerten Ansatz. Und Daten ermöglichen Verbesserungen sowie wiederholbare Ergebnisse. Zum Beispiel verwendet Rosti Mold-Flow-Simulationssoftware von SOLIDWORKS®. Als Tool zur konstruktiven Vorabvalidierung für Kunststoff-Spritzgießer bietet es vorausschauende Einblicke ins Design von Kunststoffkomponenten. Zu den wichtigsten Vorteilen der Verwendung der SOLIDWORKS-Software zählen:
- Ein verkürzter Produktentwicklungszyklus und eine schnellere Markteinführung durch vorausschauende Einblicke in das Bauteildesign bereits in den frühen Phasen.
- Größere Einblicke in die Geometrie von Kunststoffteilen, die auf andere Weise zu schwierig oder zu teuer vorherzusagen wären.
- Die Möglichkeit, potenzielle Problemzonen wie Einsenkungen, Bindenähte, Kurzschlüsse sowie andere Formfehler und Mängel frühzeitig zu erkennen.
Kurzum, SOLIDWORKS hilft Spritzgießherstellern dabei, das Teil bereits beim ersten Mal korrekt zu designen. Auf diese Weise können aufwendige Nacharbeiten an Werkzeugen vermieden, die Teilequalität verbessert und die Markteinführungszeit reduziert werden.
Die Rolle von RJG im wissenschaftlichen Spritzgießen
RJG ist zwar vor allem für seine Beratungs- und Trainingsleistungen – etwa die renommierten Kurse Decoupled Moulding, High-Performance Moulding und die Master Molder 1 & II Zertifizierung – bekannt, doch das eDart-System von RJG hat sich als revolutionär im Spritzgießprozess bei Rosti erwiesen.
Die Einführung des RJG eDart-Prozesssteuerungssystems bei Rosti war bahnbrechend. Das eDart-System ist darauf ausgelegt, Spritzgießern entscheidende Informationen zu liefern. Es ist hervorragend geeignet, den Ausschuss zu reduzieren, die Prozessstabilität sicherzustellen und jederzeit reproduzierbar hochwertige Ergebnisse zu erzielen.
Rostis Ambitionen waren stets darauf ausgerichtet, hohe Maschinenbelegungsquoten zu gewährleisten. Solche Ziele erforderten einen flexiblen Maschinenpark und konsequentes Bekenntnis zu den Prinzipien des wissenschaftlichen Spritzgießens. Das eDart-System, mit seinen fortschrittlichen Drucksensoren im Werkzeug, verbesserte Rostis Spritzgießoperationen und sorgte für bisher nicht erreichte Kontrolle und Flexibilität.
Der Weg begann im September 2009, als Rosti angesichts besonderer Herausforderungen das eDart-System in zwei unserer Spritzgießmaschinen integrierte. Diese Integration erwies sich als so vorteilhaft, dass eine rasche Ausweitung der Technologie folgte. Bereits 2010 beschloss Rosti eine zweijährige Initiative, um jede Presse mit dem eDart-System auszurüsten. Dieses Streben nach Exzellenz sorgte dafür, dass unser Bekenntnis zur geschlossenen Prozessregelung nicht nur Strategie, sondern ein prägendes Element unserer Unternehmenskultur wurde.
Einer der entscheidenden Effekte war laut Kurt Behrendt, Rostis Director of Engineering, der „transformationale Wandel im Umgang mit Teilekonsistenz über verschiedene Materialchargen hinweg.“ Dies wurde möglich durch die Fähigkeit des eDart-Systems, Druckschwankungen im Werkzeug zuverlässig zu überwachen und auszugleichen. Das Ergebnis? Eine beispiellose Konsistenz der von Rosti gefertigten Produkte.
Zentrale Vorteile der Integration des RJG eDart-Systems in unseren wissenschaftlichen Spritzgießprozess sind:
- Historische Datenerfassung bei jedem Spritzvorgang und damit unvergleichliche Einblicke.
- Echtzeitüberwachung der Produktion, die rechtzeitige Eingriffe ermöglicht.
- Deutliche Steigerung der Qualitätssicherung sowie durchgehend gleichbleibend hochwertige Teile.
- Drastische Reduzierung von Ausschuss und Durchlaufzeiten, was die Effizienz in der Produktion steigert.
Im wissenschaftlichen Spritzgießen bilden Mold-Flow-Simulationssoftware, Prozesssteuerungssysteme und Technologien wie eDart das Rückgrat einer starken Automatisierungsstrategie. Unser ausführlicher Einblick in die Unterstützung durch Automation folgt im nächsten Abschnitt.
Wie Automatisierung das wissenschaftliche Spritzgießen unterstützt
Wir haben bisher die Wissenschaft des Spritzgießens im Hinblick auf physikalische Gesetze, Prozessschritte und die Rolle der Technologie in Design, Engineering und Prozesskontrolle betrachtet. Doch wissenschaftliches Spritzgießen endet nicht hier – ganz und gar nicht. Es profitiert ebenso von Automatisierung und einer hochqualifizierten Belegschaft.
In diesem Abschnitt besprechen wir die Auswirkungen der Automatisierung auf das wissenschaftliche Spritzgießen, im nächsten dann die Bedeutung speziell geschulter Ingenieure und Techniker.
Die Erfindung und Nutzung automatisierter Werkzeuge und Robotik haben praktisch jede Branche positiv beeinflusst – und die Spritzgießindustrie bildet da keine Ausnahme. Eines ist sicher: Je weiter ein Kunststoffspritzgießer seine Abläufe automatisieren kann, desto größer seine Wachstumschancen und sein globaler Wettbewerbsvorteil.
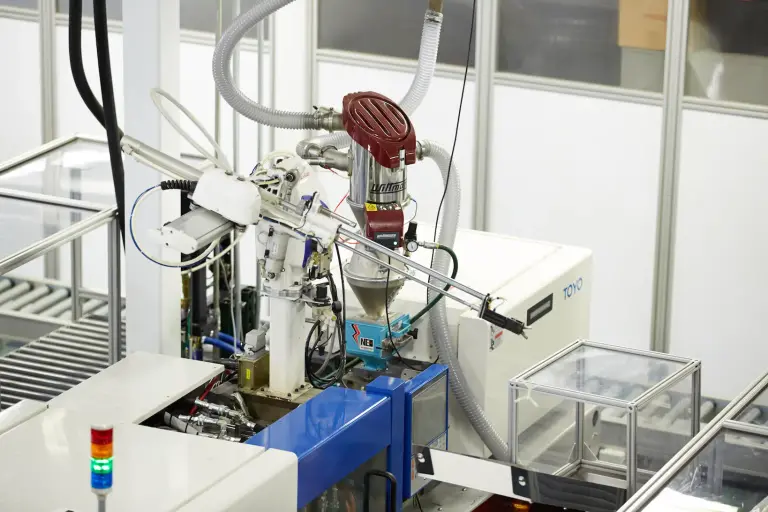
Das ultimative Merkmal eines wissenschaftlichen Spritzgießbetriebs ist eine vollautomatische Produktionsanlage, wie sie Rosti ab 2011 an seinem Bunsen Drive-Standort realisierte. Eine vollautomatische Produktionseinrichtung wird mitunter auch als „Licht-aus-Fabrik“ bezeichnet. Der Fertigungsprozess am Bunsen Drive ist derart einzigartig, dass das Unternehmen das US-Patent Nr. 8,827,674 B1 für das Verfahren erhielt: Ein spezialisiertes System für Spritzgießfabriken und zugehörige Anlagen, bei dem sich die Maschinen im Erdgeschoss und die Materialversorgung auf einer darüberliegenden Zwischenebene befinden.
Was bedeutet es, lights-out zu arbeiten?
Vor vier Jahren veröffentlichten wir, wie eine lights-out Fertigungsstätte das Spritzgießen revolutioniert hat. Darin beschrieben wir den lights-out-Prozess wie folgt:
„Lights-out-Fertigung beschreibt den Prozess, bei dem Fabriken und Produktionsstätten mit innovativen und automatisierten Maschinen ausgestattet werden, um Aufgaben auszuführen, für die normalerweise Menschen anwesend sein müssten. Im Wesentlichen kann die Produktionsstätte „lights-out“ – also ohne wesentliche Unterstützung durch menschliche Arbeitskraft, Licht, Heizung und andere kostenintensive Faktoren – betrieben werden. Lights-out-Fertigungsprozesse ermöglichen Unternehmen zudem, ihre Anlagen rund um die Uhr, sieben Tage die Woche, ohne die Notwendigkeit mehrerer Schichten am Laufen zu halten.“
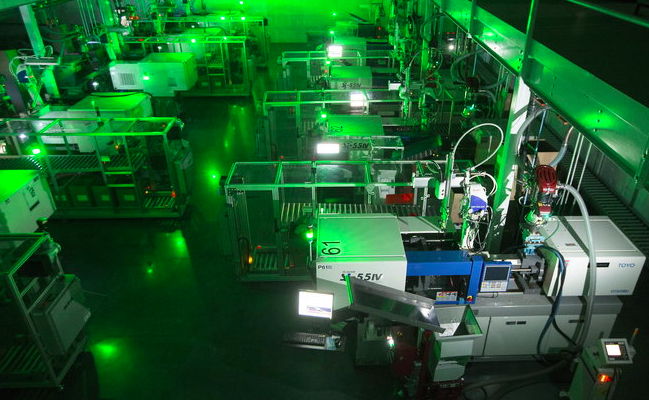
In diesem Artikel stellten wir ebenfalls fest, dass „es Unternehmen nicht nur ermöglicht hat, sich in den Bereichen Kosten und Durchlaufzeit zu verbessern, sondern auch Herstellern von Kunststoffteilen hilft, die Fehlerwahrscheinlichkeit zu senken und die Gesamtqualität der produzierten Produkte zu erhöhen.“ Wir nannten eine Reihe von Möglichkeiten, wie eine lights-out-Anlage das Spritzgießen verändert hat, insbesondere:
- US-Hersteller können sich einen global wettbewerbsfähigen Vorteil verschaffen.
- Großaufträge können schnell abgeschlossen werden, ohne die höheren Kosten zusätzlicher Schichten.
- Anforderungen an Qualitätskontrolle, Lieferung und Kostenbegrenzung können erfüllt werden.
- Es wird eine hochqualifizierte und engagierte Belegschaft benötigt, um die hochmoderne Automatisierungstechnik und Prozesse zu steuern und zu warten.
Ja, Scientific Moulding schließt die Technologien wie Mold-Fill-Simulationssoftware, RJG eDart-Prozesskontrolle, moderne Materialflusssysteme, Teilefördersysteme, Robotik und eine vollautomatisierte, lights-out Anlage ein.
Quote Style
“Lights-out manufacturing describes the process in which factories and production facilities are equipped with innovative and automated machinery to conduct tasks that would normally need a human [to be] present.”
Trotzdem erlauben diese sich ständig weiterentwickelnden Technologien und die lights-out-Methodik einem Unternehmen nicht, völlig ohne menschliche Eingriffe zu arbeiten. Tatsächlich wäre all dies ohne kompetentes und hochqualifiziertes Personal schlichtweg nicht möglich.
Die Mischung aus erfahrenen Veteranen und hoch motivierten Nachwuchsfachkräften ist für Rostis globales, auf Automatisierung ausgerichtetes und wachstumsorientiertes Geschäftsmodell unverzichtbar. Im Folgenden gehen wir näher auf die wichtige Rolle ein, die speziell ausgebildete Ingenieure und Techniker im Bereich Scientific Moulding spielen.
Die entscheidende Rolle von Spezialingenieuren und Technikern im Scientific Moulding
Auch wenn es nicht zwingend notwendig ist, alle Feinheiten der Physik und Technik zu verstehen, um die transformative Wirkung von Scientific Moulding auf den Spritzgießprozess zu erkennen, ist es dennoch unumgänglich, spezialisierte Ingenieure und Techniker an der Spitze zu haben. Ihr Fachwissen gewährleistet einen präzisen und effizienten Einsatz wissenschaftlich fundierter Spritzgießsysteme.
Rostis umfassender Ansatz für Ausbildung und Schulung im Bereich Spritzgießen
Rosti legt großen Wert auf Fachwissen im Spritzgießen. Die strategische Personalgewinnung und Weiterbildung des Unternehmens spiegelt das kompromisslose Bekenntnis zu Spitzenleistungen wider, unter anderem durch:
- Praktikantenprogramm: Jeden Sommer begrüßt Rosti zwischen zwei und vier Praktikanten. Dieser proaktive Ansatz sorgt für einen stetigen Zustrom potenzieller Talente und bereitet auf künftigen Personalbedarf vor.
- Gezielte Rekrutierung: Rosti stellt gezielt Ingenieure aus Bildungseinrichtungen ein, an denen die Studierenden sowohl theoretisches als auch praktisches Training im Bereich des wissenschaftlichen Spritzgießens erhalten. So ist sichergestellt, dass neue Mitarbeitende von Anfang an mit den Besonderheiten der Branche vertraut sind.
- Laufende innerbetriebliche Schulung: In Zusammenarbeit mit Branchenexperten wie RJG erhalten Rostis Mitarbeitende regelmäßige Schulungen zu fortgeschrittenen Themen wie Decoupled II und III Moulding-Prinzipien, Spezifikation von Drucksensoren, Interpretation von eDart-Systemausgaben und vieles mehr.
- Vierstufiger Lehrplan: Um das Engagement für Spitzenleistungen weiter zu untermauern, hat Rosti einen umfassenden vierstufigen Lehrplan entwickelt. Dieses Programm ist sorgfältig darauf ausgelegt, einen Einsteiger im Spritzgießen auf ein Niveau zu bringen, auf dem er bereit ist, einen RJG Master Molder-Kurs zu absolvieren. Die Kombination aus praxisnaher Schulung vor Ort und unschätzbarem Mentoring durch die eigenen Master Molder ebnet Rosti den Weg, die nächste Generation seiner Teammitglieder zu fördern.
Was ist Decoupled II und Decoupled III Moulding?
Decoupled II Moulding:
Bei diesem Verfahren wird die Form bis zu einer vorgegebenen Position gefüllt. Anschließend werden die Pack- und Haltephase kombiniert, wobei der Druck der zweiten Stufe verwendet wird, um die Form vollständig auszufüllen. Dies wird fortgesetzt, bis das Gate versiegelt ist.
Decoupled III Moulding:
Hier wird die Form zunächst bis zu einer bestimmten Position gefüllt. In einer zweiten Füllphase oder mit maschinellem Nachdrücken wird dann die Form bis zu einem vorgegebenen Kavitätsdruck aufgefüllt. Wenn dieser erreicht ist, wird der Prozess gehalten, bis die Gate-Versiegelung eintritt.
Das eDart-Prozesskontrollsystem von RJG ist speziell zur Unterstützung von Decoupled-Moulding-Prozessen ausgelegt. Es hilft den Spritzgießern, kritische Daten zu überwachen, Variablen in Echtzeit zu steuern und Schuss-für-Schuss Konsistenz sicherzustellen. Durch die Integration von Technologien wie Forminnendrucksensoren liefert das eDart-System die nötigen Einblicke und Steuerungsmöglichkeiten für die präzisen, schrittweisen Abläufe des Decoupled Moulding.
Rosti-Ingenieure begleiten den gesamten Prozessfenster
Rosti-Ingenieure sind während des gesamten Scientific-Moulding-Prozesses eng eingebunden. Schon in der frühen Phase der Designspezifikation gestalten sie sowohl das zu formende Bauteil als auch das dafür vorgesehene Werkzeug. So kann der Ingenieur festlegen, wie Drucksensoren in allen neuen Werkzeugen integriert werden.
Sobald die Sensoren installiert sind, ist das Werkzeug unter der Leitung und Beobachtung der Ingenieure bereit für den Test. Bei diesen Testläufen werden Variablen sowie die für eine gleichbleibende und optimale Produktion erforderlichen Parameter identifiziert.
Anhand des Feedbacks der leitenden Prozesstechniker von Rosti genehmigen unsere Ingenieure die Auswahl der Decoupled II oder III Prozesse für jedes Werkzeug und bestätigen diese Prozessvorlage für den PPAP (Production Part Approval Process) und die laufende Produktion. Nach Hochfahren der Produktion überwachen die Ingenieure weiterhin die Werte und Ausgaben, um den Prozess für optimale Ergebnisse zu erhalten und zu optimieren.
Welche Rolle spielt das Design-for-Manufacturing im Scientific-Moulding-Prozess?
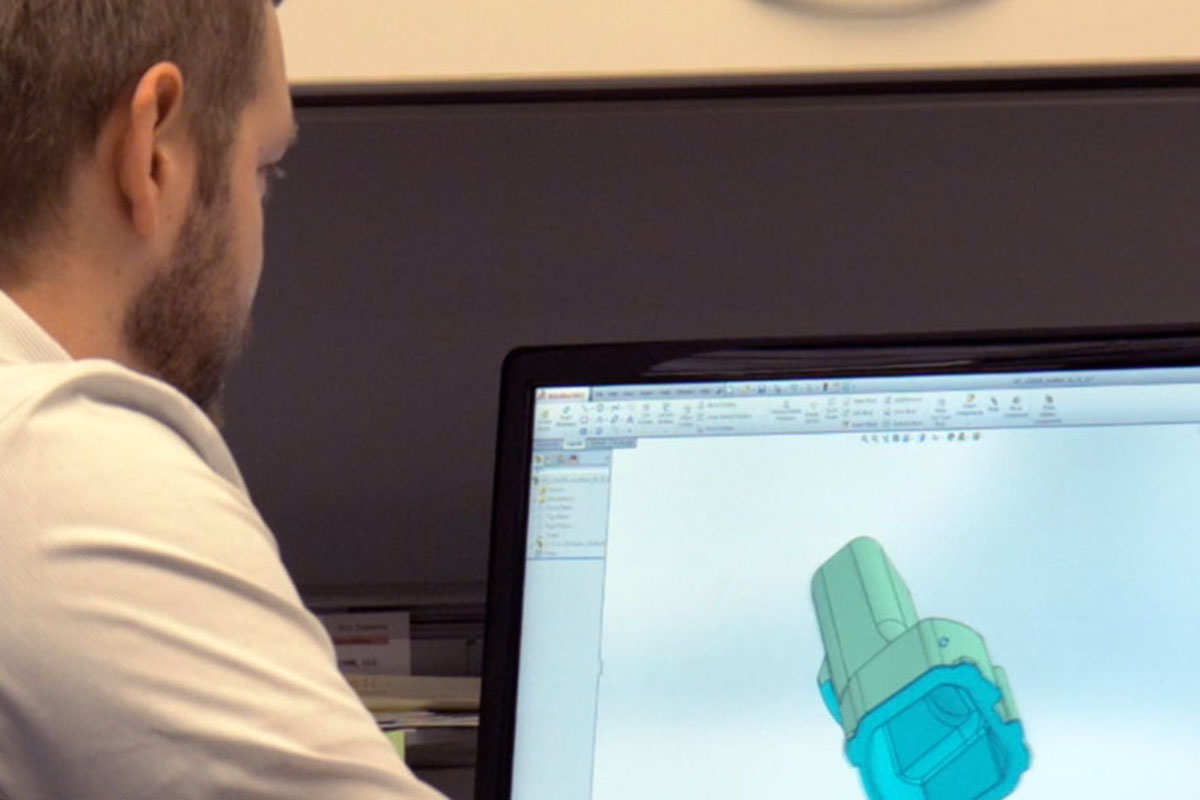
Design for Manufacturing ist eine der wichtigsten Überlegungen zur Kostensenkung im wissenschaftlichen Spritzgießen. Das erste Unternehmen, das Design for Manufacture and Assembly (DFMA) kommerzialisierte, Boothroyd Dewhurst, Inc., stellte fest, dass 80 % der Kosten eines neuen Produkts direkt auf das Design zurückzuführen sind.
Laut John Gilligan, Präsident von Boothroyd Dewhurst, Inc., „ist der Einsatz von DFMA entscheidend geworden, um die richtigen Strukturen, Materialien, Prozesse und Arbeitskräfte auszuwählen, da Unternehmen in den heutigen globalen Märkten nur selten eine zweite Chance erhalten.“
Daher ist der beste Zeitpunkt für einen Werkzeugmacher/Spritzgießer, frühzeitig im Entwicklungszyklus in den Designprozess einzusteigen. Dies hilft, die Kundenanforderungen optimal zu verstehen und unerwartete Überraschungen zu vermeiden.
Im umfassenden Rosti-Leitfaden zum Design for Manufacturing beim Kunststoffspritzguss stellen wir unseren vierteiligen Ansatz zur Designoptimierung vor. Dieser gliedert sich wie folgt:
Design for Manufacturing
Design for Manufacturing (DFM) beschreibt den Prozess, ein Produkt so zu konstruieren oder zu entwickeln, dass dessen Herstellungskosten gesenkt werden. So können potenzielle Probleme bereits in der Designphase behoben werden – der günstigste Zeitpunkt, um sie anzugehen.
Design for Functionality
Im gesamten Designprozess eines Kunststoffteils ist es unerlässlich, den Fokus auf die funktionalen Anforderungen des Bauteils zu legen. Erfahrene Entwicklungsingenieure sollten Empfehlungen für Modifikationen aussprechen, die gewährleisten, dass das Bauteil seinen funktionalen Anforderungen entspricht – inklusive der Elemente, denen das Teil ausgesetzt ist, chemischen oder korrosiven Materialien, denen es standhalten muss, funktionaler Kosmetikmerkmale und mehr.
Design for Assembly
Design for Assembly (DFA) ist ein Prozess, bei dem Produkte so entwickelt werden, dass sie besonders leicht montiert werden können – mit dem Ziel, Montagezeit und -kosten zu reduzieren. Die größte Kostenersparnis durch DFA ergibt sich in der Regel bei der Reduzierung der Anzahl der Einzelteile einer Baugruppe.
Design for Sustainability
Design for Sustainability konzentriert sich darauf, Bauteile mit Blick auf die Messabsicht zu gestalten und die Einhaltung von Toleranzen durch kontinuierlich passende Messungen sicherzustellen.
Warum spielt die Materialauswahl eine so zentrale Rolle im wissenschaftlichen Spritzgießen?
Laut Kip Doyle, Autor eines Artikels zu den Top 10 Gründen, warum Spritzgießer beim wissenschaftlichen Spritzgießen scheitern, können viele Verarbeiter einen „maschinenorientierten“ Ansatz nicht hinter sich lassen und spritzen nicht aus der „Perspektive des Kunststoffs“. Er führt an, dass viele Artikel über die vier primären Kunststoffvariablen geschrieben wurden (Kunststofftemperatur, Kunststofffluss, -druck und -abkühlrate/-zeit) und dass ein wissenschaftlicher Spritzgießer diesen Ansatz verstehen und den Prozess aus Sicht des Kunststoffs optimieren muss.
Die Zusammenarbeit mit Ihrem Spritzguss-Partner zur Auswahl des besten Harzes zu einem frühen Zeitpunkt im Design-for-Manufacturability-Prozess ist entscheidend für den Produktionserfolg eines Teils. Ein guter Ausgangspunkt ist das grundlegende Verständnis der beiden Haupttypen von Harzen – amorphe und teilkristalline.
Polymere bestehen aus Strukturen, die durch ihre Kristallinität definiert sind – also, wie die Moleküle des Polymers zusammengepackt sind.
Kristalline Strukturen sind in den meisten Fällen sehr geordnet, was dem Material Festigkeit und Steifigkeit verleiht. Amorphe Polymere sind das Gegenteil. Manchmal ist die Unterscheidung zwischen beiden nicht eindeutig. Bei den meisten Polymeren gibt es sowohl kristalline als auch amorphe Anteile. Die genaue Zusammensetzung wird durch die Verarbeitungsweise des Polymers bestimmt.
In unserem Beitrag zur Vorbereitung auf die Auswahl von Spritzguss-Polymeren gehen wir noch weiter auf die Unterschiede der Polymere ein.
Wenn Sie sich mit dem vorgesehenen Endverwendungszweck Ihres spritzgegossenen Teils beschäftigen, ist das Verständnis dieser Schlüsselfaktoren entscheidend, um das optimale Harz auszuwählen.
Teileaussehen und Geometrie
Das allgemeine Erscheinungsbild und die Geometrie eines Teils haben einen erheblichen Einfluss auf die Spritzgussfähigkeit und die Wahl des passenden Harzes. Das Teiledesign, einschließlich Größe, Form und Wandstärke, kann ein Bauteil anfällig für Fehler machen – während Merkmale wie Schnappverschlüsse, Hinterschneidungen, Aufnahmen, Rippen und mehr den Spritzgießprozess erschweren können.
Es ist entscheidend, dass Spritzgießer die neueste Technologie nutzen, um Simulationen durchzuführen, die Formenspezifikationen und die Materialwahl vor der endgültigen Projektfreigabe für die Produktion zu optimieren – dabei liefert die SolidWorks Premium Plastics Flow Simulation schon in frühen Phasen wertvolle Vorhersagen.
Festigkeit und Flexibilität des Teils
Die Materialauswahl ist auch entscheidend für die Festigkeit und Flexibilität Ihres gespritzten Teils. Die Berücksichtigung spezifischer Anforderungen bereits in der Designphase kann teure Änderungen später vermeiden. Ein ausgewogenes Verhältnis von Eigenschaften wie Steifigkeit, Haltbarkeit, Zähigkeit und anderen ist der Schlüssel zur optimalen Funktion des Bauteils.
Einsatz von Additiven
Wenn die gewünschten Materialeigenschaften nicht mit den verfügbaren Harzen erzielt werden können, lassen sich maßgeschneiderte Materialmischungen erstellen, um die Eigenschaften mehrerer Harze zu kombinieren. Durch das Verstärken von Materialien mit Additiven können Teile an Festigkeit gewinnen und eine höhere Steifigkeit erhalten, was zu weniger Verzug und Schrumpfung führen kann. Additive wie Glas- oder Kohlefasern können genutzt werden, um die Bauteilleistung zu verbessern und den Fluss, das Entformen und die Verteilung zu optimieren.
Hochtemperaturmaterialien
Wir haben auf die wichtige Rolle des Designs im Spritzgussprozess hingewiesen – dies ist besonders relevant, wenn Hochtemperaturmaterialien eingesetzt werden, um die Festigkeit, Stabilität und andere ausschlaggebende Eigenschaften eines Bauteils für dessen spezielle Anwendung zu optimieren. Konventionelle Spritzgießtechniken sind bei Hochtemperatur- und Spezialharzen nicht immer effektiv.
Einige Eigenschaften von Hochtemperatur- und exotischen Harzen sind einzigartig und können sich je nach Anwendung unterschiedlich verhalten. Um sowohl die vollen Vorteile des Designs als auch des Materials auszuschöpfen, müssen erfahrene Konstrukteure und Spritzgießer eine Reihe von Faktoren berücksichtigen. In diesem Beitrag werden einige grundlegende und fortgeschrittene Tipps vorgestellt, die beim Entwurf von Teilen für das Spritzgießen unter Verwendung von Hochtemperatur- oder exotischen Harzen beachtet werden sollten.
Berechnung der Verweilzeit von Kunststoff
Die Verweilzeit von Kunststoff ist die Zeit, in der Kunststoff oder Harz während der Fertigung der Hitze ausgesetzt ist.
Wenn Sie sich die Zeit nehmen, die spezifische Verweilzeit für den jeweiligen Herstellungsprozess zu berechnen, verbessern Sie sowohl die Materialleistung als auch das Endprodukt insgesamt.
Das Verständnis der Verweilzeit des Materials im ersten Abschnitt der Schnecke kann dabei helfen, die optimale Zeit und Temperatur für Ihre Produktionsanforderungen zu bestimmen.
Was beeinflusst die Verweilzeit von Kunststoff?
Ist die Verweilzeit von Kunststoff zu lang, kann dies die Bauteilqualität auf verschiedene Arten beeinträchtigen:
- Allgemeine Schwächung der produzierten Teile
- Farbabweichungen
- Nicht sichtbare Materialdegradation
- Ein insgesamt beeinträchtigtes Produkt
Sie kann jedoch auch die Maschinenleistung beeinflussen, was zu Inkonsistenzen bei Schmelzqualität, Schussgewicht und auch Schmelztemperatur führen kann.
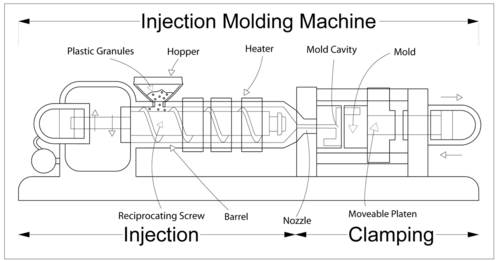
Unabhängig von den geteilten Formeln oder Berechnungen sollte die Verweilzeit von Kunststoff von jedem Hersteller individuell berechnet werden, um das Verhältnis zu bestimmen, das für das jeweilige Produkt am besten funktioniert.
Durch den Einsatz wissenschaftlicher Spritzgießmethoden nutzt Rosti aufgezeichnete Daten, um die Qualitätskontrolle zu bewerten und gegebenenfalls Anpassungen am Werkzeug vorzunehmen. So wird die Bauteilqualität insgesamt verbessert und negative Effekte einer falsch berechneten Verweilzeit vermieden.
Erfahren Sie hier mehr über die Bedeutung der Berechnung der Verweilzeit von Kunststoff.
Bei Kunststoffvariablen ist es wichtig, die Art des zu verarbeitenden Materials und dessen bevorzugte Verarbeitungsbedingungen zu verstehen. Wenn die wichtigsten Eigenschaften, das Verhalten und die Reaktion eines Materials auf die Verarbeitung bekannt sind, können wissenschaftliche Spritzgießer den Spritzprozess optimieren, um möglichst gleichbleibende Teile zu produzieren.
Welche Attribute des wissenschaftlichen Spritzgießens werden beim Entwurf von Teilen und bei der Werkzeugoptimierung verwendet?
Die Herstellung von Werkzeugen für Prototyp- und Serienteile ist eine der zeitintensivsten und kostenintensivsten Phasen bei der Entwicklung neuer Produkte. Um Durchlaufzeiten und Kosten zu reduzieren, wurden Prototyping- und Fertigungsprozesse durch die Weiterentwicklung wissenschaftlicher Spritzgießmethoden schnell optimiert.
Wissenschaftliches Spritzgießen bedeutet, Daten zu verwenden, um einen Prozess zu entwickeln, der wiederholbare Ergebnisse mit kaum oder keiner Abweichung liefert. Durch Harzexpertise und Tests können die maßlichen und mechanischen Eigenschaften eines Spritzgussteils optimiert werden. Dies wird häufig durch Mold Fill Simulation und Prozesskontrollsysteme erreicht; prädiktive Einblicke, Prozessvalidierung und eine vollständige Prozessdokumentation sind für die Fertigung anspruchsvoller Teile unerlässlich.
Teileoptimierung
Konstrukteure sollten bei der Optimierung des Teiledesigns für spezielle Anwendungen auf vorhandenes Wissen und Erfahrung zurückgreifen. Elemente des wissenschaftlichen Spritzgießens im Bereich des Teiledesigns können den Einsatz modernster Software und Technologie umfassen – dazu gehören etwa rechnergestützte Konstruktion, Moldflow-Analyse und Prototypenentwicklung, die den Einsatzzweck des Bauteils validieren.
Konstruktionsüberlegungen können Folgendes umfassen:
- Radien, Entformungsschrägen, Einfallstellen, Wandstärken usw.
- Anguss-Position
- Position von Bindenähten
- Umwelt- / Endanwendungsfaktoren
- Teileästhetik
Spritzgießer sollten wissen, wie sie vermeiden können, ein Teil zu konstruieren, das Werkzeug zu bauen und den Spritzgießprozess zu starten, nur um dann festzustellen, dass das Design in der Produktion nicht funktioniert. Prototypenwerkzeuge sind eine hervorragende Methode, um kritische Werkzeug- und wissenschaftliche Prozessvariablen zu validieren und zu optimieren.
Werkzeugoptimierung
Wissenschaftliche Spritzgießverfahren können auch zur Optimierung des Werkzeugdesigns oder zur Verbesserung schlecht konstruierter Werkzeuge eingesetzt werden. Es ist unerlässlich, Spritzgussformen hinsichtlich ihrer Leistung bei der Herstellung gleichbleibender, fehlerfreier Teile zu evaluieren. Ingenieure sollten alle Aspekte der mechanischen Funktionalität einer Form unter Verwendung der entsprechenden Materialeinstellungen prüfen.
Anschließend können Tests durchgeführt werden, um etwaige Ungleichgewichte zwischen den Kavitäten zu erkennen. Nach Abschluss dieser Analyse kann eine Anschnittverschlussstudie durchgeführt werden, um Daten darüber zu sammeln, an welchen Punkten in den Formkavitäten die Anschnitte vollständig abdichten. Das Dokumentieren der Ergebnisse sowie die Empfehlung von Anpassungen im Prozess oder an den Werkzeugen sind entscheidend, um potenzielle Fehlerquellen zu beheben.
Der Einfluss der Qualitätskontrolle im wissenschaftlichen Spritzgießen
Qualitätskontrolle ist ein integraler Bestandteil der Verbesserung und Perfektionierung des wissenschaftlichen Spritzgießverfahrens. Die Fähigkeit, aufgezeichnete Daten zu nutzen und zu analysieren, bedeutet, dass Anpassungen proaktiv vorgenommen werden können und dadurch die Gesamtqualität der Spritzgussteile verbessert wird. Sobald diese Qualitätsstandards erreicht sind, wird der Produktionsfluss durch wissenschaftliches Spritzgießen erheblich optimiert. Diese gesteigerte Effizienz ist so ausgeprägt, dass der Bedarf an Bedienereingriffen und Maschinenüberwachung reduziert wird.
Fortschrittliche Spritzgießer setzen mittlerweile bahnbrechende Strategien der „Lights-Out-Fertigung“ ein. In diesen Setups übernehmen moderne, automatisierte Anlagen Aufgaben, die traditionell menschliche Eingriffe erforderten, und verdeutlichen so das Potenzial der Technologie in der modernen Fertigung.
Die kontinuierlichen Fortschritte im wissenschaftlichen Spritzgießen ermöglichen es Herstellern, technologiegetriebene Prozesse einzusetzen und sich so nachhaltige Wettbewerbsvorteile auf globaler Ebene zu verschaffen.
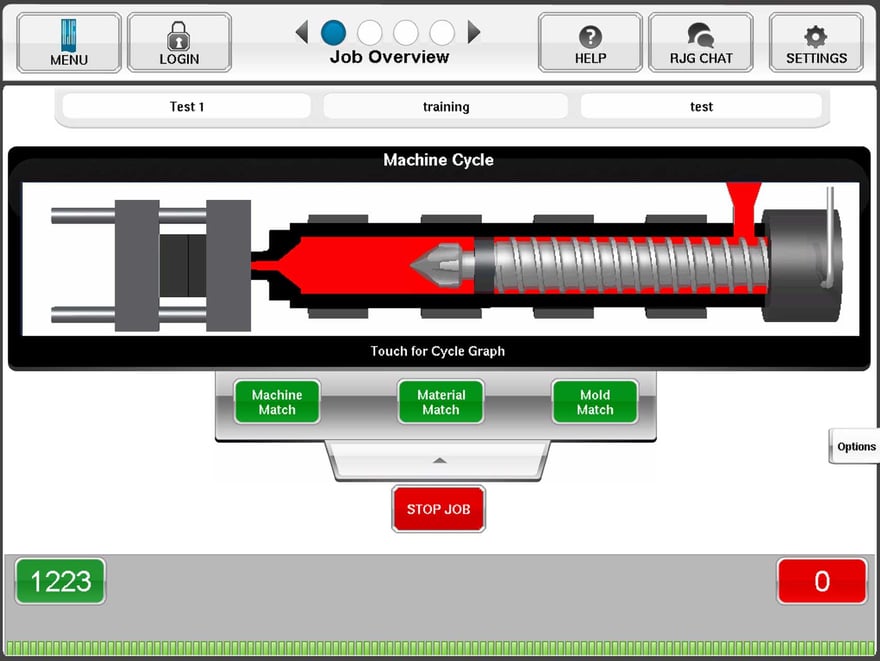
Zusätzlich bietet RJG Spritzgießern die Möglichkeit, wichtige Parameter in Echtzeit zu überwachen. Durch Einblicke in kritische Variablen können Hersteller eine gleichbleibende Qualität sicherstellen, Ausschuss reduzieren und ihre Spritzgießprozesse stabilisieren. Dieses System unterstützt außerdem die Überwachung von Druckschwankungen im Werkzeug und sorgt somit dafür, dass Produkte bei verschiedenen Produktionsläufen eine konsistente Qualität aufweisen.
Die Drucksensoren von RJG im Werkzeug bieten eine zusätzliche Ebene der Überwachung und Kontrolle. Das Messen und Regulieren der Drücke in der Form ist ein entscheidender Faktor für die Herstellung gleichbleibend hochwertiger Teile.
Die Fähigkeit, bei jedem Schuss historische Prozessdaten aufzuzeichnen, bedeutet, dass Spritzgießer eine Vielzahl von Informationen zur Analyse und Verbesserung ihrer Prozesse zur Verfügung haben. Dieser datenbasierte Ansatz ermöglicht ein proaktives Reagieren auf Qualitätsabweichungen und führt zu vorhersehbareren und zuverlässigeren Ergebnissen.
Wie hat das wissenschaftliche Spritzgießen das Spritzgießen verändert?
Die Fortschritte in den wissenschaftlichen Spritzgießverfahren haben die Kunststoffindustrie maßgeblich beeinflusst. Sie ermöglichen es Unternehmen nicht nur, Kosten und Durchlaufzeiten zu senken, sondern auch die Wahrscheinlichkeit von Fehlern zu verringern und die Gesamtqualität der hergestellten Produkte zu erhöhen. Weitere Beispiele sind:
Wettbewerbsvorteil
Beim Entwurf und der Herstellung komplexer spritzgegossener Teile ist es von großem Vorteil, einen Partner zu haben, der nicht nur modernste Prozesse einsetzt, sondern auch geografisch gut erreichbar ist. Viele Unternehmen erkennen die Vorteile, wenn ihre Fertigungspartner vor Ort sind. Die Fähigkeit, schnell zu reagieren und wichtige Änderungen in kurzer Zeit umzusetzen, spielt bei der Herstellerwahl oft eine ausschlaggebende Rolle. Wenn Produktionsstätten fortschrittliche Fertigungsprozesse, einschließlich Lights-Out-Funktionen, einführen, signalisiert dies ihren Partnern, dass sie so effizient wie möglich arbeiten und Teile produzieren.
Schnellere Durchlaufzeit bei geringeren Kosten
Wenn Fertigungsprozesse intelligent und datenbasiert eingerichtet und überwacht werden, steigt die Produktionskapazität der Unternehmen und Aufträge werden deutlich schneller abgewickelt. Zwar sind diese Verfahren nicht für jede Aufgabe geeignet, aber automatisiertes Spritzgießen ist ideal für mittlere bis hohe Stückzahlen – etwa 2.000 Betriebsstunden pro Jahr oder mehr.
Zudem können die durch wissenschaftliche Spritzgießverfahren erreichten Kapazitäts-, Geschwindigkeits- und Personaleinsparungen an den Kunden weitergegeben werden – was letztlich die gesamten Produktkosten senkt. Bei richtiger Handhabung erhöht das Verfahren außerdem die Flexibilität der OEM-Produktion.
Hochqualifiziertes Fachpersonal
Wenn wir über Automatisierung, Lights-Out-Fertigung und andere wissenschaftliche Spritzgießleistungen eines Spritzgießers sprechen, liegt der Fokus oft auf den Vorteilen durch die Reduzierung menschlicher Arbeitskraft. Zwar ermöglicht der Prozess eine effizientere Produktion und einen geringeren Personalbedarf, doch können nicht alle Projekte allein von Technologie abgewickelt werden. Modernste Technik und Prozesse erfordern ein hochqualifiziertes und engagiertes Fachpersonal, das kluge Entscheidungen trifft und die Ausrüstung wartet.
Schutz des geistigen Eigentums
Wenn Produkthersteller auf Innovation und kurze Markteinführungszeiten angewiesen sind, um wettbewerbsfähig zu bleiben, kann das Outsourcing verschiedener Produktionsaspekte Designs Patentverletzungen, Produktpiraterie und weiteren Risiken aussetzen. Die Zusammenarbeit mit einem renommierten und sachkundigen Partner, der alles von Entwicklung, Konstruktion bis zur Produktion unter einem Dach hält, stellt sicher, dass der Hersteller sein geistiges Eigentum sowie im Prozess gewonnene Erkenntnisse schützt und behält.
Ist es teurer, einen Spritzgießer mit wissenschaftlichen Verfahren zu beauftragen?
Sie können Kosten sparen, wenn Sie mit einem Spritzgießer zusammenarbeiten, der wissenschaftliche Spritzgießverfahren zur intelligenten Werkzeugkonstruktion und Validierung von Teilen einsetzt. Bei durchdachter Werkzeuggestaltung wird weniger Material verbraucht und die Fehlerquote gesenkt – beides führt direkt zu geringeren Kosten.
Darüber hinaus führt die Zusammenarbeit mit einem Spritzgießer, der bei der fertigungsgerechten Konstruktion Verbesserungsmöglichkeiten erkennt, zu erheblichen Einsparungen. Werden Probleme wie Radien, Entformungswinkel, Wandstärke, Anschnittposition und andere gestaltbare Merkmale frühzeitig erkannt, lassen sich finanzielle und optische Mängel auf dem Weg vermeiden. Tatsächlich lassen sich bis zu 80 Prozent der Fertigungskosten durch Konstruktionsentscheidungen bestimmen.
Warum Rosti für Ihr nächstes wissenschaftliches Spritzgießprojekt?
Wissenschaftliches Spritzgießen ist ein systematischer und umfassender Ansatz, um die Effizienz, Kostenstruktur und Produktionskapazitäten zu schaffen, die ein Hersteller benötigt, um global wettbewerbsfähig zu sein.
Durch die Einführung wissenschaftlicher Spritzgießverfahren ist Rosti in der Lage, sowohl höchste Qualität als auch Kosteneinsparungen für unsere Kunden zu bieten. Durch den Einsatz hochmoderner Technologie und Prozesse können wir Bauteile effizienter produzieren und gleichzeitig die Anzahl notwendiger Qualitätsprüfungen zur Sicherstellung guter Teile reduzieren. Das hochqualifizierte und erfahrene Team von Rosti gibt unseren Kunden die Sicherheit, dass ihre Produkte von Bauteil Nummer eins bis zwei Millionen und darüber hinaus konstant gefertigt werden.
Möchten Sie mehr über Rostis wissenschaftliche Spritzgießverfahren erfahren? Um mehr über unseren Ansatz zu erfahren oder Ihr nächstes Projekt zu besprechen, kontaktieren Sie uns noch heute!