Introducere în turnarea prin injecție a plasticului
Introducere în Turnarea prin Injecție a Materialelor Plastice 101 – De la proiectare la producție
Turnarea prin injecție a materialelor plastice joacă un rol cheie în producția modernă. Transformă polimerii brut în componente precise, de înaltă calitate, utilizate în produse variind de la dispozitive medicale până la piese auto. Procesul combină viteza, acuratețea și versatilitatea, permițând realizarea formelor complexe cu o calitate constantă.
În acest ghid, te vom conduce prin tot parcursul procesului de turnare prin injecție a materialelor plastice – de la proiectare și selectarea materialului, la producție, post-procesare și controlul calității. De asemenea, subliniem cum tehnicile avansate și automatizarea modelează viitorul industriei.
Ce vei învăța în acest articol:
- Cum funcționează turnarea prin injecție a materialelor plastice
- Diferite tehnici și materiale de turnare
- Metode de post-procesare și control al calității
- Provocări frecvente și cum pot fi evitate
- Abordarea Rosti privind inovația și sustenabilitatea în turnarea prin injecție
Ce este turnarea prin injecție a materialelor plastice?
Turnarea prin injecție a materialelor plastice este unul dintre cele mai răspândite și versatile procese de fabricație pentru piese din plastic de orice formă și dimensiune. Totul începe cu o mașină de injectat, material plastic brut și o matriță personalizată. Plasticul este încălzit până se topește, apoi este injectat în cavitatea matriței, unde se răcește și se întărește, obținându-se piesa finală – gata de utilizare.
Veți găsi componente turnate prin injecție din plastic aproape peste tot – în industria auto, medicală, de ambalaje, electrocasnice, aplicații industriale și multe altele. Datorită tehnologiilor moderne de turnare, producătorii pot realiza piese extrem de precise și de calitate superioară cu o viteză ridicată.
În ultimele două decenii, procesul a evoluat remarcabil. Ceea ce odinioară depindea mai ales de timp și presiune este acum ghidat de controlul poziției, presiunea maximă și repetabilitatea constantă a procesului.
Conform Plastics Today, experți precum John Bozzelli și partenerul Rosti, RJG, au contribuit la dezvoltarea „turnării științifice”, o abordare bazată pe date care încă modelează producția modernă de plastic.
The success
“Plastic injection as an “art” gave way to plastics processing as a science of repeatability, standardization, and part success.”
Care sunt tipurile de turnare prin injecție a materialelor plastice?
Turnarea prin injecție a materialelor plastice nu este un proces universal – iar acest lucru îi oferă atât de multă versatilitate. În funcție de tipul de piesă pe care o realizezi, pot fi folosite tehnici diferite de turnare pentru a obține rezultate specifice privind aspectul, textura și funcționalitatea.
Turnare standard
Aceasta este abordarea clasică – folosirea unei singure culori și a unui singur material pentru a crea piesa. Este metoda preferată pentru producția obiectelor cotidiene precum recipiente pentru băuturi, capace de sticle, componente auto și jucării. Simplă, eficientă și extrem de fiabilă.
Overmoulding
Overmoulding duce lucrurile la următorul nivel. Este un proces în două etape, folosit atunci când un produs are nevoie de mai multe materiale – de exemplu, un mâner cu o priză moale, cauciucată, turnată peste o bază rigidă din plastic. Mai întâi se realizează partea principală (substratul). Apoi acesta este plasat într-o altă matriță, unde un al doilea termoplastic este turnat peste el. Cele două materiale creează o legătură mecanică sau chimică puternică, rezultând o piesă mai durabilă și mai ergonomică.
Turnare cu insert
În turnarea cu insert, o componentă existentă – adesea realizată dintr-un alt material, cum ar fi metalul – este plasată în matriță înainte ca plasticul să fie injectat în jurul său. Gândește-te la butoane, manete sau elemente de fixare cu miez metalic și exterior din plastic. Această tehnică combină rezistența metalului cu versatilitatea plasticului, totul într-o singură piesă unitară.
Află mai multe despre overmoulding și turnarea cu insert.
Turnare în două etape (Two-Shot/Dual-Shot)
Turnarea în două etape este un alt proces cu mai multe materiale, dar este realizat în întregime într-o singură mașină – fără a transfera piesa între matrițe. Prima injecție creează stratul de bază, iar apoi o a doua injecție adaugă o altă culoare sau un alt tip de plastic. Această metodă este ideală pentru produse precum carcasele uneltelor electrice, unde se dorește un corp rezistent cu un mâner de culoare contrastantă, specific brandului. Cele două straturi se lipesc chimic sau mecanic, rezultând o piesă finală de calitate superioară, complet integrată.
Află mai multe despre turnarea prin injecție multi-shot.
Pe scurt, fiecare dintre aceste metode de turnare are propriile sale avantaje – iar alegerea celei potrivite depinde de designul, funcția și obiectivele de performanță ale piesei tale.
Ce tip de plastic se folosește pentru turnarea prin injecție?
Alegerea tehnicii de turnare potrivite este doar o parte a procesului – materialul în sine este la fel de important. Când vine vorba de turnare prin injecție, există o gamă largă de materiale plastice de luat în considerare. De la polimeri comuni la amestecuri specializate, sunt disponibile sute de rășini – fiecare cu propriile caracteristici, cerințe de procesare și profiluri de performanță. Chiar și în cazul unui singur tip de plastic, diferite grade sunt proiectate pentru aplicații specifice.
Cele 10 tipuri de plastic cel mai des folosite la turnarea prin injecție:
- Acrilic (PMMA) – cunoscut pentru claritatea și rezistența la zgârieturi
- Acrilonitril Butadien Stiren (ABS) – rezistent, durabil și ușor de turnat
- Nailon (Poliamidă, PA) – puternic și rezistent la uzură, excelent pentru piese mecanice
- Policarbonat (PC) – rezistent și cu o bună rezistență la impact
- Polietilenă (PE) – flexibilă și versatilă, folosită de la recipiente la tubulaturi
- Polioximetilenă (POM) – numită și acetal, excelentă pentru piese de precizie și mișcări line
- Polipropilenă (PP) – ușoară, rezistentă chimic, populară în multe industrii
- Polistiren (PS) – accesibilă și ușor de procesat, folosită des în ambalaje și produse de unică folosință
- Elastomer termoplastic (TPE) – flexibilitate asemănătoare cauciucului, dar se procesează ca plasticul
- Poliuretan termoplastic (TPU) – elastic, rezistent la abraziune, ideal pentru piese flexibile
Care este cel mai dur plastic pentru turnarea prin injecție?
Dacă vorbim despre rezistență și durabilitate, policarbonatul (PC) este unul dintre cele mai dure materiale existente. Este rezistent la impact, transparent și versatil – folosit adesea pentru echipamente de protecție, electronice și componente inginerești. Aproape la fel de rezistent este și nailonul (poliamidă), cunoscut pentru rezistența la uzură și la substanțe chimice, precum și acetalul (POM), apreciat pentru rigiditate și capacitatea de a suporta eforturi fără a se deforma. În final, „cel mai bun” plastic depinde cu adevărat de scopul piesei tale – dacă trebuie să fie flexibilă, lucioasă, durabilă sau, pur și simplu, să reziste în timp.
În interiorul unei mașini de turnat prin injecție
O mașină de turnat prin injecție este alcătuită dintr-un buncăr de material, o baretă, un piston de injecție sau un șurub rotativ, sistem de încălzire, componente mobile ale matriței, ejectori și matrița propriu-zisă poziționată în cavitatea matriței. Majoritatea mașinilor funcționează pe orizontală.
Unitatea de strângere este cea care deschide și închide matrița și scoate piesele finite. Există două tipuri principale: tipul cu balama, care folosește un mecanism mecanic cu pârghii, și tipul hidraulic direct, unde un cilindru hidraulic mișcă direct matrița.
Plasticul este introdus în buncăr la un capăt al baretei, iar șurubul din interior se rotește, acționat de un motor electric, pentru a topi plasticul. După ce s-a acumulat suficient material topit, acesta este injectat în matrița atașată la celălalt capăt. Pe parcursul acestui proces, mașina controlează cu atenție viteza șurubului și presiunea de injecție pentru a se asigura că matrița se umple corect. Setările sunt stabilite pe baza unor poziții specifice ale șurubului și a unor valori țintă de presiune, asigurând rezultate constante de la o piesă la alta.
În interiorul unei matrițe de injecție
Matrița este la fel de importantă ca și mașina. Este fabricată din metal de înaltă rezistență și, de obicei, constă din două jumătăți: o parte de cavitate și o parte de miez. Plasticul topit pătrunde în matriță printr-un canal central (sprue) și curge spre cavități prin canale (runners) și orificii de intrare (gates). După răcire, matrița se deschide, iar tijele ejectoare scot piesele finite.
Chiar dacă matrițele pot părea simple la exterior, în interior sunt pline de trăsături de mare precizie – adesea prelucrate cu toleranțe de sub 0,001 inch (0,025 mm), adică aproximativ o treime din grosimea unei coli de hârtie. Fiecare componentă trebuie să funcționeze perfect pentru a produce piese exacte și de înaltă calitate.
Care este procesul de turnare a plasticului prin injecție?
Cu materialele selectate și matrița pregătită, procesul de transformare a plasticului brut în piese finite poate începe. Procesul de injecție a materialelor plastice este surprinzător de rapid – majoritatea ciclurilor durează între șase secunde și câteva minute. Iată o privire mai atentă asupra a ceea ce se întâmplă în timpul unui ciclu tipic:
Fixarea matriței (Clamping): Înainte ca plasticul să fie injectat, cele două jumătăți ale matriței trebuie să fie închise ferm. Unitatea de fixare face acest lucru, aplicând o forță semnificativă pentru a ține matrița închisă în timp ce plasticul este injectat. Durata acestei etape depinde de utilaj – mașinile mai mari cu matrițe mai voluminoase vor avea nevoie de puțin mai mult timp pentru închidere.
Injecția: Plasticul intră de obicei în utilaj sub formă de granule mici. Aceste granule sunt introduse în unitatea de injecție, unde șurubul rotativ le împinge prin zone încălzite din cilindru. Pe măsură ce plasticul se topește, este pregătit într-o cantitate exactă numită "shot" – suficientă pentru a forma piesa finală. Odată ce matrița este fixată, mașina injectează acest plastic topit în matriță. Viteza de injecție depinde de factori precum volumul shot-ului, presiunea și designul piesei.
Răcirea: De îndată ce plasticul topit ajunge în interiorul matriței, începe să se răcească și să se întărească, căpătând forma finală. O anumită contracție este normală în această etapă. Matrița nu poate fi deschisă până când piesa nu s-a răcit suficient, ceea ce depinde de proprietățile plasticului, grosimea piesei și dimensiunile dorite.Consultă ghidul Rosti privind rata de contracție a materialelor.
Ejectarea: În final, după ce piesa s-a răcit, sistemul de ejecție al mașinii o împinge afară din matriță. În același timp, un nou shot de plastic este deja pregătit, astfel încât ciclul poate reîncepe imediat, fără întârziere.
Vezi cum funcționează turnarea prin injecție a plasticului, prezentând pașii de bază, de la topirea plasticului până la formarea acestuia într-o matriță.
Ce se întâmplă în postprocesarea turnării prin injecție a plasticului?
După un ciclu de injecție, procesul nu se încheie întotdeauna – multe piese trec prin etape de postprocesare pentru a fi pregătite pentru utilizare. Aceste etape pot fi funcționale, precum adăugarea de rezistență, sau decorative, cum ar fi personalizarea sau colorarea. Iată șase tehnici obișnuite de postprocesare folosite pentru piesele turnate prin injecție:
- Tăierea canalului de injecție – îndepărtarea excesului de plastic rămas unde materialul a intrat în matriță
- Vopsirea – adăugarea de culoare sau finisaje de suprafață pentru aspect sau protecție
- Marcarea cu laser – inscripționarea directă pe piesă a unor logo-uri, numere de serie sau alte informații
- Imprimarea prin tampografie – transferul de grafice sau text detaliat pe suprafață
- Sudarea termică – unirea pieselor folosind căldura pentru a înmuia și lipi plasticul
- Sudarea ultrasonică – fuziunea componentelor din plastic cu ajutorul vibrațiilor ultrasonice
Fiecare dintre acești pași ajută la transformarea unei piese turnate într-un produs finit, pregătit pentru scopul său final.
Cât timp rezistă o matriță de turnare prin injecție?
Durata de viață a unei matrițe pentru turnare prin injecție a plasticului poate varia de la câteva sute la peste un milion de cicluri, în funcție de modul în care este construită, întreținută și utilizată. Factori precum mediul de operare, materialele folosite, rutina de întreținere, condițiile de turnare și designul general al matriței influențează cât de mult poate rezista o matriță.
Inspecțiile regulate, întreținerea corectă, aplicarea de straturi de protecție și utilizarea matriței în condițiile recomandate pot prelungi semnificativ durata de viață a acesteia. Respectarea clasificărilor SPI pentru matrițe ajută de asemenea la asigurarea durabilității și a performanței constante. Este important să se urmărească defecte precum zonele afundate, delaminarea suprafeței, liniile de curgere, urmele de ardere sau bavurile – acestea pot cauza daune matriței sau indica apariția uzurii.
Defecte în turnarea prin injecție a plasticului – și cum pot fi evitate
Prezentare generală:
Turnarea prin injecție este o modalitate excelentă de a produce rapid cantități mari de piese identice, însă procesul nu este atât de simplu pe cât pare. Chiar și greșelile mici, făcute devreme în dezvoltarea produsului, pot duce la defecte grave, care afectează calitatea, durabilitatea și costurile pieselor. Problemele pot apărea din erori de proiectare, erori de producție sau din lipsuri în controlul calității. De aceea, este esențial să fii proactiv și să identifici riscurile potențiale încă de la început, pentru ca procesul să decurgă lin și produsul final să funcționeze conform așteptărilor.
Mai jos sunt șapte dintre cele mai frecvente defecte în turnarea prin injecție a materialelor plastice și strategii pentru prevenirea lor:
1. Linii de curgere
Liniile de curgere sunt dungi sau modele vizibile pe suprafața unei piese, cauzate de deplasarea la viteze diferite și de solidificarea inegală a plasticului topit.
Cauze:
- Viteză sau presiune de injectare scăzută
- Grosime variabilă a pereților formei
Prevenire:
- Mențineți o grosime constantă a pereților
- Utilizați teșituri și racorduri (fillet) de lungime adecvată
- Plasați poarta (gate) în zonele subțiri ale matriței
2. Zone de contracție (sink marks)
Depresiuni, adâncituri sau cratere care se formează în zonele groase din cauza răcirii și contracției inegale.
Cauze:
- Zone cu pereți mai groși se răcesc mai lent decât cele exterioare
- Presiune insuficientă în matriță
- Temperaturi ridicate la nivelul porții (gate)
Prevenire:
- Reduceți grosimea secțiunilor groase pentru o răcire mai uniformă
- Permiteți un timp mai mare de răcire
- Proiectați cu grosimi corecte ale nervurilor și pereților
3. Delaminare a suprafeței
Suprafața se separă în straturi subțiri care se pot exfolia.
Cauze:
- Contaminanți prezenți în material
- Utilizarea excesivă a agenților de eliberare din matriță
Prevenire:
- Usucați plasticul înainte de turnare
- Creșteți temperatura matriței
- Minimizați dependența de agenții de demulare
4. Linii de sudură (linii de îmbinare)
Linii unde două fluxuri de plastic topit se întâlnesc, dar nu se unesc corect, reducând rezistența piesei.
Cauze:
- Fluxul ocolește găuri sau obstacole din matriță
- Temperatură incorectă a rășinii
Prevenire:
- Creșteți temperatura rășinii
- Măriți viteza și presiunea de injectare
- Folosiți materiale cu vâscozitate mai mică
- Redesenați matrițele pentru a elimina partițiile inutile
5. Turnare incompletă
Umplere incompletă a matriței, rezultând piese inutilizabile.
Cauze:
- Flux restricționat din cauza porților înguste, blocajelor sau aerului prins
- Presiune de injectare insuficientă
- Vâscozitatea materialului sau temperatură scăzută a matriței
Prevenire:
- Creșteți temperatura matriței
- Îmbunătățiți aerisirea pentru a permite evacuarea aerului
- Ajustați designul porților
6. Deformare
Răsuciri sau îndoiri cauzate de contracția neuniformă în timpul răcirii.
Cauze:
- Răcire neuniformă a matriței
- Grosime neuniformă a pereților
- Materialele semicristaline sunt mai predispuse la deformare
Prevenire:
- Permiteți o răcire lentă și uniformă
- Mențineți o grosime constantă a pereților pe toată piesa
- Asigurați-vă că proiectarea matriței favorizează curgerea unidirecțională
7. Jetting
Modelări ondulate ale fluxului apar atunci când plasticul topit începe să se solidifice înainte ca cavitatea să fie complet umplută.
Cauze:
- Presiune mare de injecție
- Solidificare prematură în matriță
Prevenire:
- Reduceți presiunea de injecție pentru o umplere mai uniformă
- Creșteți temperatura matriței și a rășinii
- Poziționați poarta pe cel mai scurt traseu de curgere
Care sunt riscurile injecției de plastic?
La fel de importante sunt și riscurile mai largi asociate cu injecția de plastic – de la siguranța lucrătorilor la impactul asupra mediului – care trebuie gestionate pentru a asigura un proces de producție responsabil și eficient. Înțelegerea acestor riscuri și luarea măsurilor de precauție adecvate este esențială pentru siguranța angajaților și reducerea impactului asupra mediului.
Vapori toxici: Încălzirea plasticului în timpul injectării poate elibera substanțe chimice precum stiren, benzen și formaldehidă, care pot afecta respirația sau pot duce chiar la probleme de sănătate pe termen lung. Ventilația adecvată și echipamentele de protecție, cum ar fi măștile cu filtru, sunt esențiale pentru a menține expunerea la minimum.
Arsuri și accidentări: Lucrul cu plastic topit și cu mașini de injectat vine cu riscul de arsuri sau alte accidentări. Instruirea corectă și echipamentul de protecție – mănuși, ochelari și haine rezistente la căldură – sunt cruciale pentru siguranța la locul de muncă.
Impactul asupra mediului: Injecția de plastic nu este lipsită de amprentă asupra mediului. Poate genera deșeuri plastice, contribui la poluare și epuiza resursele naturale.
Modelând un viitor sustenabil cu Rosti
Ca firmă de modelare a plasticului și producător pe bază de contract, Rosti se află în centrul lanțului de aprovizionare având atât responsabilitatea, cât și oportunitatea de a genera un impact pozitiv asupra mediului. Procesele noastre de proiectare pentru producție influențează designul produselor, alegerea materialelor și gestionarea deșeurilor pe tot parcursul lanțului de aprovizionare. De aceea, sustenabilitatea este esențială pentru strategia noastră de afaceri, ghidând fiecare decizie pe care o luăm. Colaborând strâns cu clienții și partenerii noștri, ne propunem să promovăm producția sustenabilă și să contribuim la modelarea unui viitor mai verde pentru industria materialelor plastice.
Citiți mai multe despre strategia noastră de sustenabilitate.
Care sunt avantajele injecției de plastic?
Injecția de plastic este extrem de versatilă, fiind o alegere ideală pentru producerea unei game largi de piese și produse. Avantajele sale depășesc simpla realizare a sarcinii – oferă beneficii reale care pot influența costul, performanța și designul.
Viteză și eficiență economică: Procesul este simplu, ușor de automatizat și eficient. Asta înseamnă timpi de producție mai rapizi, costuri mai mici și potențial de venituri mai mari.
Greutate redusă: Plasticul este rezistent și, în același timp, mult mai ușor decât metalul sau alte materiale tradiționale. De aceea, multe companii iau în calcul trecerea de la piese metalice la componente din plastic – aceasta poate îmbunătăți performanța și reduce greutatea fără a compromite rezistența.
Conversia de la metal la plastic este o soluție care ar putea aduce beneficii produsului tău? Obțineți aici ghidul nostru complet.
Calitate superioară: Injecția de plastic produce constant piese precise și uniforme. Precizia dimensională este greu de egalat, iar instrumente bazate pe date precum Mould Flow pentru validarea proiectării, RJG eDart pentru controlul procesului și roboții ajută la menținerea unei calități de top.
Flexibilitate în design: Fie că piesa este simplă sau foarte complexă, injecția de plastic se pretează oricăror cerințe. Se integrează ușor cu sistemele CAD și CAM, permițând respectarea exactă a specificațiilor și crearea de detalii complexe cu ușurință.
Culori și caracteristici personalizabile: Se pot obține practic orice culoare sau efect vizual. Cu peste 15.000 de tipuri de plastic disponibile, este ușor să adaptați piesele pentru rezistență, protecție UV sau alte cerințe de performanță.
Conformitate: Dacă produsul tău trebuie să respecte standardele FDA, NSF, REACH sau RoHS, există rășini disponibile care sunt conforme.
Sustenabilitate: Procesul generează deșeuri minime, iar materialul rămas poate fi adesea reciclat, ceea ce îl face o alegere mai prietenoasă cu mediul față de alte metode de producție.
Mouldingul prin injecție nu înseamnă doar fabricarea unor piese – ci fabricarea unor piese care să răspundă eficient, fiabil și cu multe opțiuni de personalizare nevoilor tale.
Mouldingul prin injecție a materialelor plastice în diverse industrii
Pentru OEM-urile din diverse industrii, piesele din plastic sunt o opțiune esențială și rentabilă. Mouldingul prin injecție a plasticului este un proces versatil care poate reduce greutatea pieselor cu până la 50%, permite crearea unor forme complexe și generează mai puține deșeuri – toate acestea menținând costurile scăzute. Este folosit în tot, de la dispozitive medicale la componente auto, electrocasnice și altele.
Auto: Piese din plastic precum bare de protecție, panouri de bord și suporturi pentru pahare sunt ușoare, durabile, rezistente la căldură și intemperii, și ajută la reducerea zgomotului și vibrațiilor.
Medical: Materialele plastice oferă precizie și fiabilitate pentru dispozitive și componente, având rezistență mare la tracțiune, rezistență la temperaturi ridicate și flexibilitate de design, mărime și culoare.
Citește mai multe despre soluțiile medicale Rosti.
Construcții: Unelte, elemente de fixare și accesorii realizate prin injecție sunt rentabile, durabile, ușoare și stabile chiar și în medii dure.
Instalații: Țevile și fitingurile din plastic rezistă la coroziune, conduc mai puțină căldură, sunt stabile chimic și oferă costuri și greutate mai reduse comparativ cu materialele tradiționale.
Electrocasnice: Piese precum angrenaje, rafturi sau tăvi beneficiază de durabilitatea plasticului, rezistența la căldură și substanțe chimice, greutate redusă și flexibilitatea designului.
Electronică: Componentele din plastic îmbunătățesc izolația, pot suporta voltaje și temperaturi ridicate, reduc greutatea și permit realizarea unor modele mai complexe.
Ori de câte ori repetabilitatea, consistența, costurile reduse și fiabilitatea sunt esențiale pentru piese de volum mediu sau mare, mouldingul prin injecție este o alegere inteligentă. Acesta oferă atât avantaje funcționale, cât și de design în nenumărate industrii.
Când a fost inventat mouldingul prin injecție a materialelor plastice?
Povestea mouldingului prin injecție a materialelor plastice începe în 1868, când John W. Hyatt a inventat o metodă de a produce celuloid, gândit inițial ca înlocuitor pentru fildeș la bilele de biliard. Doar câțiva ani mai târziu, în 1872, Hyatt și fratele său Isaiah au creat prima mașină de injectat. Ea folosea un piston simplu pentru a împinge celuloidul printr-un cilindru încâlzit într-o matriță – deschizând calea pentru producția în masă a unor obiecte precum nasturi, piepteni și altele.
La începutul anilor 1900, au fost dezvoltate materiale plastice mai sigure, pe bază de celuloză, iar înaintea celui de-al Doilea Război Mondial, materiale precum polistirenul și PVC-ul au devenit larg utilizate. După război, cererea tot mai mare pentru piese accesibile și produse în masă a consolidat locul mouldingului prin injecție ca element de bază al industriei materialelor plastice.
Un salt major a avut loc în 1946, când James Watson Hendry a introdus o mașină de injectat cu șnec, oferindu-le producătorilor mult mai mult control și piese de calitate superioară.
Viitorul mouldingului prin injecție a materialelor plastice
La fel ca multe alte industrii, lumea materialelor plastice se schimbă și se dezvoltă constant. Companiile investesc continuu în automatizare pentru a îmbunătăți productivitatea și pentru a crește capacitatea și eficiența.
Serviciile de moulding prin injecție a plasticului sunt rapide, eficiente și precise atunci când sunt realizate de tehnicieni cu experiență utilizând utilaje automate avansate. Automatizarea ajută la asigurarea faptului că fiecare componentă fabricată va fi identică cu proiectul validat.
Ducând automatizarea la un alt nivel, producția „lights-out” implică procese, utilaje inovatoare și tehnologie instalate în fabrici. Aceste sisteme pot executa sarcini care în mod normal ar necesita supraveghere constantă din partea tehnicienilor de la fața locului. Practic, o unitate de producție automatizată poate funcționa „lights-out” – adică fără o implicare substanțială a forței de muncă umană, a iluminatului, încălzirii și a altor factori costisitori pentru o afacere. Totuși, cele mai automatizate fabrici necesită și supervizarea unor muncitori și tehnicieni foarte calificați. Procesele lights-out permit companiilor să își țină facilitățile în funcțiune 24 de ore pe zi, șapte zile pe săptămână, cu o echipă redusă sau cu supraveghere virtuală.
Producție „Lights-Out”
Facilitatea Rosti Bunsen Drive asigură eficiență maximă pentru fiecare metru pătrat. De la deschiderea facilității Bunsen, Guvernul Statelor Unite a acordat Rosti un patent care validează procesele derulate în interiorul fabricii. Fiecare detaliu, de la iluminat până la sistemul de transportare a pieselor, a fost atent planificat. Această atenție pentru detaliile mici ale unei fabrici de producție este ceea ce face ca această facilitate să fie diferită de altele din lume.
În plus, extinderile de infrastructură au pregătit terenul pentru presele suplimentare de producție care au fost deja adăugate și pentru cele care vor urma în viitor.
Progresele în automatizare și procesele de producție „lights-out” au avut un impact semnificativ asupra industriei maselor plastice. Acestea au permis companiilor să îmbunătățească costurile și timpul de execuție. De asemenea, producătorii de piese din plastic au reușit să reducă probabilitatea apariției defectelor și să crească nivelul general de calitate al produselor fabricate.
Descoperiți practicile de modelare științifică ale Rosti în ghidul nostru complet despre modelarea științifică.
Cinci moduri cheie în care producția lights-out a transformat modelarea prin injecție sunt:
- A ajutat producătorii din SUA să obțină un avantaj competitiv la nivel global.
- Permite finalizarea unor comenzi mari rapid, fără costurile suplimentare asociate cu ture suplimentare.
- Oferă o capacitate mai mare de a respecta cerințele de control al calității, livrare și menținere a costurilor.
- Necesară o echipă foarte bine pregătită și dedicată pentru a gestiona și întreține echipamentele și procesele avansate de automatizare.
- Oferă un nivel suplimentar de protecție pentru proprietatea intelectuală.
De ce să alegi Rosti pentru următorul tău proiect de injectare mase plastice?
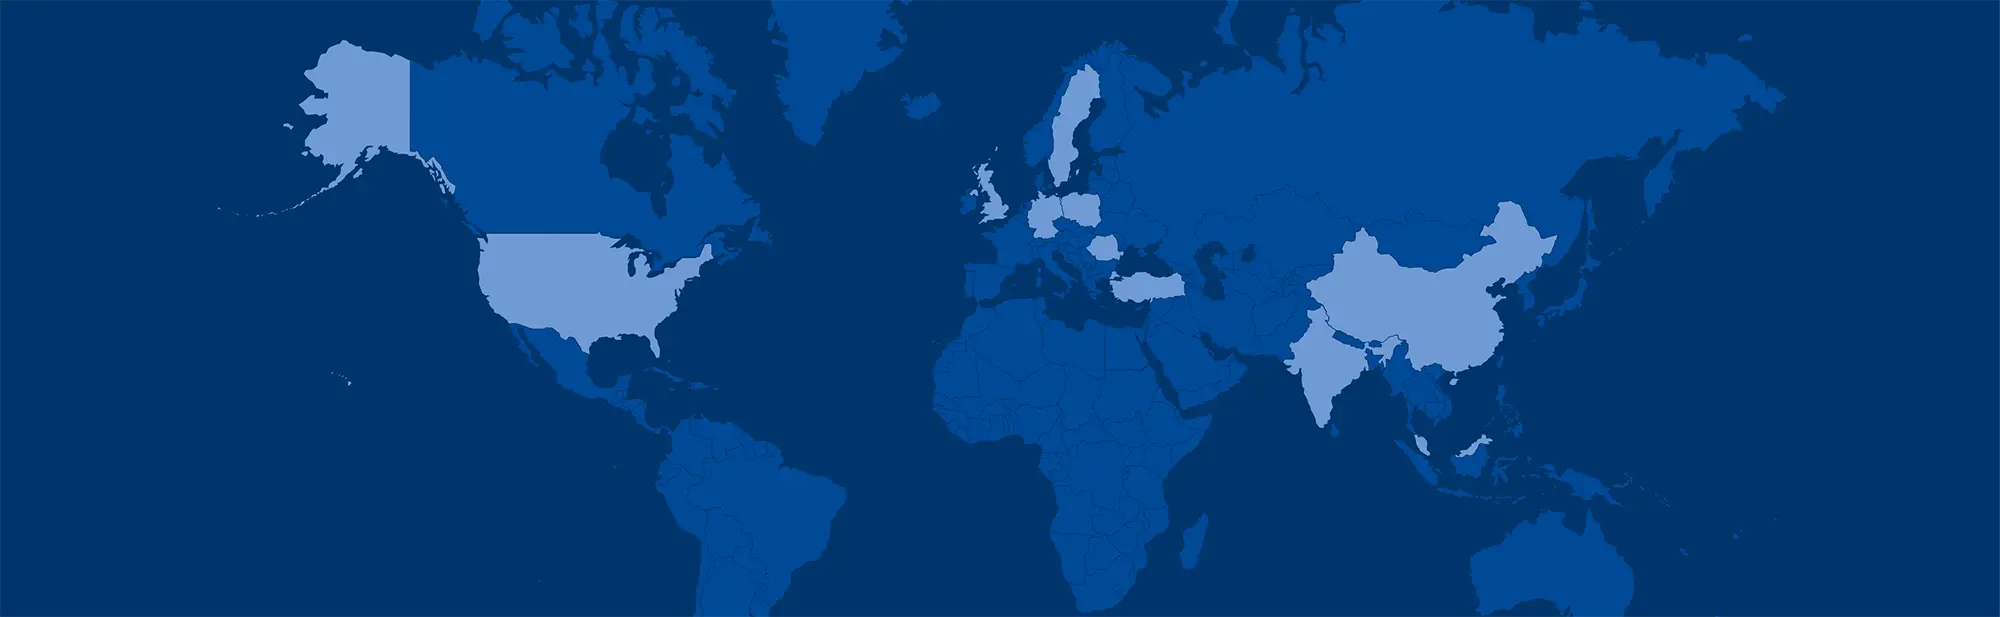
La Rosti, operăm cu mândrie o rețea de facilități avansate la nivel mondial, poziționate strategic pentru a oferi soluții de injectare mase plastice și producție la comandă de cea mai înaltă calitate. Prezența noastră globală ne permite să deservim eficient clienți din diverse industrii, oferind suport localizat și expertiză de clasă mondială.
Acordăm timp pentru a înțelege industria fiecărui client, materialele și provocările unice, astfel încât să fim un adevărat partener în succesul proiectelor tale de injectare a materialelor plastice.
Echipa noastră experimentată intern gestionează întregul proces de proiectare, oferind un punct unic de contact pentru a face comunicarea simplă și eficientă. De la proiectarea produsului până la verificarea pe tot parcursul ciclului de viață, ne asigurăm că fiecare piesă respectă cerințele tale și funcționează conform așteptărilor – pentru că succesul tău este prioritatea noastră.
Descoperă cum Rosti modelează inovația cu serviciile noastre de injectare mase plastice,iar contactează-ne pentru mai multe detalii.