Moulding științific
Ghid complet de turnare prin injecție – Moulding științific
Nu este dificil de înțeles cum computerele și inovația au influențat pozitiv industriile de orice fel în ultimii peste 35 de ani. Industria turnării prin injecție nu face excepție. Turnarea prin injecție din plastic, în zilele noastre, se bazează în mare parte pe o abordare științifică.
Ce este turnarea științifică?
Turnarea științifică este un proces în care etapele de umplere, ambalare și menținere sunt tratate separat pentru a minimiza fluctuațiile, îmbunătățind totodată consistența generală a produsului. Separarea etapelor este cunoscută și ca turnare prin injecție decuplată. Conform educatorului în turnare științifică, John Bozzelli, cei care utilizează echipamente, software și practici de turnare prin injecție științifică pot „reduce timpii de ciclu, crește eficiența mașinii și, în final, câștiga mai mult.”
Care este diferența dintre turnarea tradițională și cea științifică?
În metoda tradițională de turnare prin injecție, matrița este umplută cu o singură doză sub presiune constantă pentru a compacta cavitatea. În turnarea științifică, cavitatea este umplută în proporție de aproximativ 90-97 la sută la o anumită viteză. În următoarea fază, mașina trece de la controlul vitezei la controlul presiunii, unde cavitatea este umplută sau „compresată” până la finalizarea procesului.
Metoda științifică permite o consistență mai mare de la un ciclu la altul și un control îmbunătățit asupra specificațiilor piesei. În schimb, variațiile mari ale dimensiunilor pieselor sunt adesea întâlnite, ciclu de la ciclu, la metoda tradițională de turnare prin injecție.
O abordare științifică a turnării prin injecție este esențială în producția de piese și componente complexe, unde chiar și cea mai mică variație a variabilelor de turnare poate avea un impact semnificativ asupra procesului sau produsului finit. Obiectivul acestei metode este împărțit în două strategii cheie:
- Dezvoltarea unui proces care produce rezultate repetitive cu variații minime
- Optimizarea caracteristicilor dimensionale sau mecanice ale unei piese turnate
Factori în turnarea pe bază de știință
Un alt aspect al procesului tradițional de turnare se referă la controlul bazat pe mașină. Se credea că există 20 sau mai multe setări din cadrul mașinii care puteau afecta diverse probleme ale produsului turnat (dimensiuni, goluri, deformații și alte probleme de calitate). Cercetările au urmărit să găsească paralele între problemele pieselor și setările mașinii.
De-a lungul mai multor ani, când s-a descoperit că setările mașinii au puțină sau nicio legătură cu calitatea pieselor, cercetarea s-a îndreptat de la metoda tradițională de control al mașinii către o abordare bazată pe știință. „Punctul de vedere al plasticului” a devenit noul unghi revoluționar al cercetării moderne, bazat pe legile științifice și nu pe setările mașinilor de injecție. Donald C. Paulson a fost pionierul acestei abordări științifice, dezvoltând un laborator de cercetare pentru materialele plastice la General Motors Institute la mijlocul și sfârșitul anilor 1960.
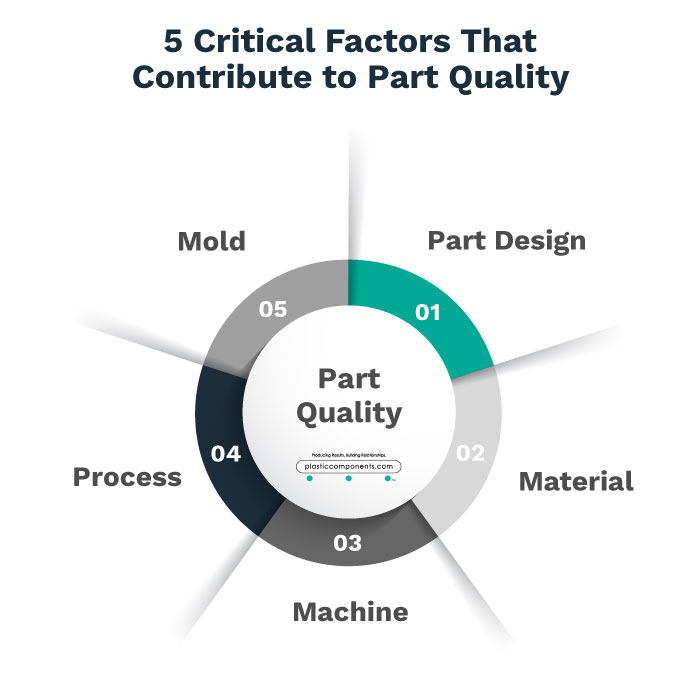
Etapele procesului de turnare prin injecție
Domnul Paulson s-a concentrat pe cele patru etape de procesare a materialului plastic prin injecție, considerate cruciale pentru controlul proprietăților piesei turnate: căldură, presiune, curgere și răcire. Fiecare dintre acestea, a presupus Paulson, „Este guvernată de legile fizicii. Prima, legile transferului termic; a doua, legea curgerii fluidelor Poiseuille; și a treia, ecuația de stare pentru materiale plastice.”
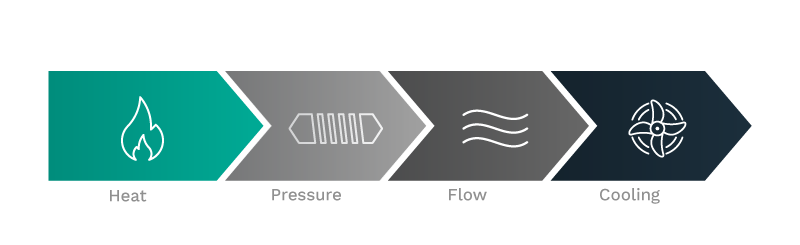
Măsurarea și înregistrarea variațiilor mașinii și ale plasticului pentru fiecare dintre cele patru cicluri, de-a lungul a patru ani, i-a condus pe Paulson și echipa sa de cercetători la câteva concluzii care au schimbat industria:
- Legile fizice pe care le urmează și alte materiale se aplică și procesării materialelor plastice
- Cele patru variabile ale plasticului determină caracteristicile și proprietățile pieselor turnate
Abordarea științifică a turnării nu elimină necesitatea ca operatorul să înțeleagă setarea mașinii sau modul în care comenzile acesteia influențează rezultatul și calitatea piesei. Însă, această metodă ajută operatorul să ia decizii mai bune privind setările de control și timpii ciclului, precum și să soluționeze problemele cu piesele, atunci când apar.
Pași în turnarea științifică și rolul controlului avansat al procesului
Turnarea științifică se concentrează, la bază, pe decuplarea etapelor esențiale ale procesului de turnare. Această decuplare asigură precizie, acuratețe și control asupra fiecărei faze a ciclului de turnare prin injecție. Odată cu avansul tehnologic, în special introducerea sistemului RJG eDart®, operatorii pot atinge niveluri superioare de control și consistență.
Folosind echipamente și instrumente software de măsurare, precum sistemul RJG eDart, variabilele fiecărui ciclu din matriță sunt evaluate continuu. Această monitorizare în timp real este ghidată de legile fizice imuabile care guvernează materialele plastice. Aceste legi, legate de căldură, presiune, curgere și răcire, sunt controlate cu rigurozitate sub supravegherea unor ingineri specializați, asigurând că fiecare componentă respectă cele mai înalte standarde.
- Doza inițială: Cavitatea este umplută în proporție de aproximativ 98% din capacitatea sa, viteza fiind parametrul cheie de control.
- Umplere și ambalare: Cavitatea este umplută suplimentar, ajungând la capacitatea maximă. Materialul este apoi comprimat sau „presat” în interiorul cavității, menținându-se o presiune constantă. Cu sistemele RJG eDart, controlul mașinii se bazează pe presiunea plasticului din matriță. Această trecere la controlul pe baza presiunii plasticului, față de simpla bazare pe parametrii mașinii, oferă o fereastră de proces mai robustă.
- Răcire și stabilizare: Pe măsură ce piesa turnată se răcește, ea se stabilizează. Abia după atingerea stabilității dorite piesa este ejectată, pregătind mașina pentru următoarea doză măsurată.
Această abordare decuplată, îmbunătățită și de tehnologii precum RJG eDart, oferă operatorilor un control îmbunătățit al dimensiunilor pieselor. Mai mult, asigură o calitate constantă de la un ciclu la altul, denumită adesea consistență de la doza la doza în industrie. Cu astfel de control avansat al procesului, Rosti poate garanta clienților o calitate a produselor remarcabil de consistentă.
Avantajele turnării științifice
Nu este greu de imaginat o lume fără principiile turnării științifice: variații ale produsului cauzate de fluctuații mari de temperatură, presiune și vâscozitate, timpi de ciclu crescuți, eficiență scăzută a mașinii, costuri mai mari, mai multe rebuturi și piese de calitate inferioară pentru clienți.
După cum am menționat în articolul nostru despre avantajele modelării științifice, „Practicile de modelare științifică sunt esențiale pentru a obține rezultate care asigură cicluri mai rapide, volume mai mari și un proces de injectare mai eficient.” În plus, „problemele de control al calității pot fi evitate prin controlul automatizat al conținutului și trasabilitate pentru aplicații specifice.”
Quote Style
“Scientific molding practices are essential to achieving outcomes that deliver faster cycles, higher volume, and a more efficient injection molding process.”
Tehnologia din spatele modelării științifice oferă producătorilor posibilitatea de a opera mai eficient, creând totodată oportunitatea unui avantaj competitiv global. De asemenea, oferă OEM-urilor și clienților piese de calitate superioară și mai puține rebuturi, la costuri mai mici.
Principiile și tehnologiile implicate în modelarea științifică rezolvă problema modului în care mașinile de turnare prin injecție pot produce piese bune de fiecare dată.
Rolul tehnologiei în modelarea științifică
Potenițalul modelării științifice se manifestă pe deplin atunci când este asociat cu cele mai noi progrese din tehnologia de turnare prin injecție. Deși este o practică bazată pe legile fizicii, eficiența sa depinde foarte mult de inovațiile tehnologice, în special în domeniile ingineriei, echipamentelor și software-ului.
Un exemplu clar al acestei sinergii este adoptarea de către Rosti a sistemului RJG eDart pentru controlul avansat al procesului. Acest sistem, care se concentrează pe controlul și monitorizarea presiunii plasticului în matriță, a fost esențial în transformarea modului în care producătorii abordează procesul de turnare prin injecție. Nu mai este vorba doar despre setarea mașinii sau un control generic al calității; acum se folosește tehnologie de ultimă generație pentru a asigura cea mai înaltă calitate, obținând totodată economii de costuri.
De la setarea inițială a mașinii până la detaliile de finețe ale controlului calității și tot ceea ce intervine între aceste etape, tehnologia, precum sistemul RJG eDart, evidențiază importanța inovației continue. Astfel de progrese au făcut posibil ca producătorii să nu răspundă doar cerințelor stricte ale clienților, ci chiar să le depășească. În acest context, tehnologia nu este doar un facilitator; ea reprezintă un factor decisiv pentru succesul general al procesului de turnare prin injecție. Să detaliem acest aspect mai jos.
Rolul software-ului de simulare a fluxului în modelarea științifică
Principiile modelării științifice se bazează pe o abordare orientată pe date. Iar datele fac posibilă îmbunătățirea și obținerea unor rezultate repetabile. De exemplu, Rosti utilizează software-ul de simulare a fluxului în matriță de la SOLIDWORKS®. Ca instrument de validare a proiectării pentru turnarea prin injecție a plasticului, acesta oferă o perspectivă predictivă asupra designului componentelor din plastic. Unele beneficii cheie ale utilizării tehnologiei software SOLIDWORKS includ:
- Un ciclu de dezvoltare a produsului mai scurt și reducerea timpului total de lansare pe piață, prin furnizarea de perspective predictive asupra designului componentelor chiar din fazele incipiente.
- O perspectivă mai profundă asupra geometriei pieselor din plastic care altfel ar fi prea dificil sau prea costisitor de anticipat.
- Capacitatea de a identifica din timp potențiale zone problematice legate de zonele cu colaps (sink marks), linii de sudură, goluri de material sau alte defecte și imperfecțiuni ale pieselor.
Pe scurt, SOLIDWORKS ajută producătorii să realizeze designul corect al pieselor încă de la prima încercare. Procedând astfel, pot elimina reparațiile costisitoare ale matrițelor, îmbunătăți calitatea pieselor și reduce timpul de lansare pe piață.
Rolul RJG în modelarea științifică
Deși este recunoscut pentru serviciile sale de consultanță și formare – oferind cursuri de referință precum modelare decuplată, modelare de înaltă performanță și certificări Master Molder 1 & II – sistemul eDart de la RJG s-a dovedit revoluționar în procesul de turnare la Rosti.
Adoptarea de către Rosti a sistemului de control al procesului RJG eDart a avut un impact transformator. Creat pentru a oferi turnătorilor informații critice, sistemul eDart este performant în reducerea rebuturilor, asigurarea stabilității procesului și obținerea unor rezultate repetabile, de calitate superioară.
Ambițiile Rosti au fost mereu să mențină rate ridicate de utilizare a preselor. Aceste aspirații au impus o flotă de prese agilă și un angajament constant față de principiile modelării științifice. Sistemul eDart, cu senzorii săi avansați de măsurare a presiunii în matriță, a îmbunătățit operațiunile de turnare la Rosti, oferind un control și o flexibilitate fără precedent.
Călătoria a început în septembrie 2009, când Rosti, confruntându-se cu provocări unice, a integrat sistemul eDart în două dintre prese. Această integrare s-a dovedit atât de benefică, încât a urmat o expansiune rapidă a tehnologiei. Până în 2010, Rosti s-a angajat într-o inițiativă de doi ani pentru a dotata fiecare presă cu sistemul eDart. Această urmărire a excelenței a transformat controlul proceselor în buclă închisă dintr-o simplă strategie într-un element definitoriu al culturii noastre.
Unul dintre rezultatele esențiale, după cum a menționat Kurt Behrendt, directorul de inginerie Rosti, a fost „schimbarea transformatoare în gestionarea consistenței pieselor pe diferite loturi de materiale.” Acest lucru a fost posibil datorită capacității sistemului eDart de a monitoriza și a diminua fluctuațiile presiunii plasticului în matriță. Rezultatul? O consistență fără egal a produselor turnate de Rosti.
Principalele avantaje ale integrării sistemului eDart al RJG în procesul nostru de modelare științifică includ:
- Înregistrarea datelor istorice pentru fiecare ciclu de turnare, facilitând o perspectivă fără precedent.
- Monitorizare în timp real a producției, asigurând intervenții prompte atunci când este necesar.
- Cresterea semnificativă a asigurării calității, ducând la obținerea unor piese mai consistente și de top.
- Reduceri drastice ale rebuturilor și timpului de procesare, generând eficientizări operaționale.
În domeniul modelării științifice, combinarea software-ului de simulare a fluxului în matriță, a sistemelor de control al procesului și a tehnologiilor precum eDart formează coloana vertebrală a unei strategii solide de automatizare. În continuare, vom explora pe larg sprijinul oferit de automatizare.
Cum susține automatizarea modelarea științifică
Am discutat despre știința modelării din perspectiva legilor fizicii, a pașilor din proces și a rolului tehnologiei în design, inginerie și controlul procesului. Dar modelarea științifică nu se oprește aici. Nici pe departe. Ea implică și beneficiază de automatizare și de o forță de muncă înalt calificată.
În această secțiune vom discuta impactul automatizării asupra modelării științifice, iar în cea următoare importanța inginerilor și tehnicienilor cu pregătire specializată.
Invenția și implementarea instrumentelor automate și a roboților au avut un impact pozitiv asupra aproape oricărei industrii. Iar industria de turnare prin injecție nu face excepție. Să fie clar, cu cât un producător de piese din plastic poate automatiza mai mult operațiunile, cu atât va putea să-și dezvolte afacerea și să obțină un avantaj competitiv la nivel global.
Marca supremă a unei operațiuni de modelare științifică este o facilitate de producție complet automată, precum cea inaugurată de Rosti în 2011 la sediul său de pe Bunsen Drive. O astfel de facilitate complet automată se mai numește, uneori, „lights out” (fără personal). Procesul de producție de la fabrica Rosti de pe Bunsen Drive este atât de unic, încât compania a primit brevetul SUA nr. 8,827,674 B1 pentru acest proces: un sistem specializat de fabrică de turnare prin injecție și facilitate asociată, alcătuite din mașini la parter, cu alimentarea cu rășină plasată pe o mezanină.
Ce înseamnă să operezi lights-out?
Acum patru ani, am publicat modul în care o facilitate de producție lights-out a transformat injecția de mase plastice. În acel articol am descris procesul lights-out astfel:
„Producția lights-out descrie procesul în care fabricile și unitățile de producție sunt echipate cu utilaje inovatoare și automatizate pentru a îndeplini sarcini care, în mod normal, ar necesita prezența unui om. Practic, facilitatea de producție poate funcționa „lights-out” – adică fără asistență substanțială din partea forței de muncă umane, fără lumină, căldură și alți factori costisitori pentru o companie. Procesele de producție lights-out permit companiilor să mențină facilitățile în funcțiune 24 de ore din 24, 7 zile pe săptămână, fără a avea nevoie de schimburi multiple de personal.”
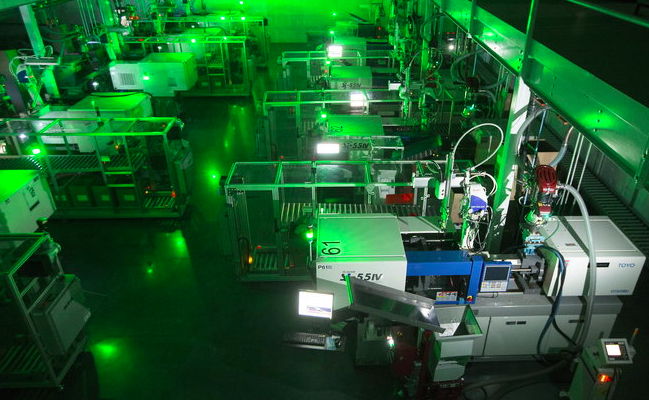
În acest articol, am subliniat, de asemenea, că „Nu doar că a oferit companiilor oportunitatea de a îmbunătăți costurile și timpul de execuție, ci i-a ajutat și pe producătorii de piese din plastic să reducă probabilitatea defectelor și să crească calitatea generală a produselor realizate.” Am evidențiat o serie de moduri în care o facilitate lights-out a transformat injecția de mase plastice, și anume:
- Producătorii americani pot obține un avantaj competitiv pe plan global.
- Comenzile mari pot fi finalizate rapid, fără costurile ridicate generate de adăugarea mai multor schimburi.
- Cerințele pentru controlul calității, livrare și limitarea costurilor pot fi atinse.
- Este nevoie de o forță de muncă foarte bine pregătită și dedicată pentru a gestiona și întreține echipamentele și procesele de automatizare de ultimă generație.
Da, procesul de injectare științifică include tehnologii precum software-ul de simulare a umplerii matriței, sistemul de control al procesului RJG eDart, sisteme avansate de manipulare a materialelor, sisteme de transport al pieselor, robotică și o facilitate complet automatizată, lights-out.
Quote Style
“Lights-out manufacturing describes the process in which factories and production facilities are equipped with innovative and automated machinery to conduct tasks that would normally need a human [to be] present.”
Chiar și așa, aceste tehnologii mereu în dezvoltare și metodologia lights-out nu permit ca o afacere să funcționeze complet fără intervenție umană. De fapt, fără personal instruit și experimentat, toate acestea pur și simplu nu ar fi posibile.
Prezența unei echipe mixte formate din veterani cu experiență și tineri profesioniști motivați este vitală pentru modelul global de business al companiei Rosti, axat pe automatizare și creștere. În continuare, vom aprofunda rolul important pe care inginerii și tehnicienii specializați îl au în injectarea științifică.
Rolul crucial al inginerilor și tehnicienilor specializați în injectarea științifică
Chiar dacă nu este obligatoriu să înțelegi în detaliu principiile fizicii și tehnologiei pentru a recunoaște impactul transformator al injectării științifice asupra procesului de injecție a maselor plastice, este incontestabil esențial să ai la conducere ingineri și tehnicieni specializați. Expertiza lor asigură operarea precisă și eficientă a sistemelor de injectare bazate pe știință.
Abordarea cuprinzătoare a companiei Rosti privind educația și instruirea în domeniul injectării
Rosti pune accent pe expertiza în domeniul injectării. Strategia companiei pentru angajare și instruire reflectă un angajament constant pentru excelență, incluzând:
- Program de stagii: În fiecare vară, Rosti primește între doi și patru stagiari. Această abordare proactivă asigură un flux constant de potențiali talentați, pregătiți pentru necesitățile de personal anticipate.
- Recrutare țintită: Rosti angajează special ingineri din instituții de învățământ unde studenții sunt expuși atât pregătirii teoretice, cât și celei practice în injectarea științifică. Astfel, noii angajați cunosc din prima zi specificul industriei.
- Instruire continuă în fabrică: În parteneriat cu experți din industrie precum RJG, angajații Rosti primesc instruire regulată pe concepte avansate cum ar fi principiile injectării decuplate II și III, specificațiile senzorilor de presiune, interpretarea ieșirilor sistemului eDart și multe altele.
- Curriculum pe patru niveluri: Pentru a-și consolida angajamentul față de excelență, Rosti a dezvoltat un curriculum cuprinzător în patru etape. Acest program este conceput minuțios pentru a forma un începător în injectare astfel încât să ajungă pregătit pentru un curs de Master Molder RJG. Îmbinarea instruirii la fața locului cu mentoratul valoros al experților interni pavează drumul pentru formarea următoarei generații de membri ai echipei Rosti.
Înțelegerea injectării decuplate II și decuplate III
Injectarea decuplată II:
Acest proces implică umplerea matriței până într-o poziție specificată. Ulterior, fazele de umplere și compactare sunt combinate, folosindu-se presiunea de a doua etapă pentru a compacta complet matrița. Acest lucru continuă până când poarta este sigilată.
Injectarea decuplată III:
În această metodă, matrița este inițial umplută până la o anumită poziție. Apoi se folosește o fază secundară de umplere sau de compactare a utilajului pentru a compacta matrița până la o presiune predeterminată din cavitate. După atingerea acesteia, procesul este menținut, ținând până când este stabilită etanșarea porții.
Sistemul de control al procesului eDart de la RJG este adaptat pentru a susține procesele de injectare decuplată. Acesta ajută operatorii să monitorizeze date critice, să controleze variabilele în timp real și să asigure consistența între cicluri. Prin integrarea tehnologiilor precum senzorii de presiune montați în matriță, sistemul eDart oferă informațiile și controlul necesar pentru derularea exactă, pas cu pas, a procesului de injectare decuplată.
Inginerii Rosti sunt implicați pe tot parcursul ferestrei de proces
Inginerii Rosti sunt implicați direct pe tot parcursul procesului de injectare științifică. Totul începe devreme, în faza de specificare a designului, unde inginerii lucrează atât la proiectarea piesei ce urmează a fi injectată cât și la instrumentul folosit în proces. De aici, inginerul poate specifica modul de integrare a senzorilor de presiune în toate matrițele noi.
Odată ce senzorii sunt montați, instrumentul este pregătit pentru testare sub îndrumarea și supravegherea inginerilor. Se efectuează teste pentru a identifica orice variabile și parametri necesari pentru producție constantă și optimă.
Cu feedback-ul tehnicienilor seniori de proces ai Rosti, inginerii noștri aprobă alegerea dintre procesele decuplată II sau decuplată III pentru fiecare matriță și confirmă acest tipar de proces atât pentru PPAP (Production Part Approval Process), cât și pentru producția continuă. După demararea producției, inginerii vor continua să monitorizeze înregistrările și rezultatele pentru a menține și optimiza procesul, obținând cele mai bune rezultate posibile.
Unde se încadrează proiectarea pentru producție în procesul de injectare științifică?
Proiectarea pentru fabricație este un aspect esențial pentru reducerea costurilor în modelarea științifică. Prima companie care a comercializat proiectarea pentru fabricație și asamblare (DFMA), Boothroyd Dewhurst, Inc., a descoperit că 80% din costul unui produs nou este direct legat de proiectare.
Potrivit lui John Gilligan, Președintele Boothroyd Dewhurst, Inc., „Utilizarea DFMA pentru a ajuta la alegerea celor mai potrivite structuri, materiale, procese și forță de muncă a devenit esențială, având în vedere că firmele primesc rareori a doua șansă în piețele globale actuale.”
Prin urmare, cel mai bun moment pentru ca un fabricant de matrițe / turnător prin injecție să se implice în procesul de proiectare este devreme, în ciclul de dezvoltare. Procedând astfel, se va înțelege mai bine ce își dorește clientul și vor fi evitate surprizele neplăcute.
În ghidul complet Rosti privind proiectarea pentru fabricație în turnarea prin injecție a plasticului, am prezentat o abordare în patru pași pentru optimizarea designului. Aceștia sunt:
Proiectare pentru Fabricație
Proiectarea pentru fabricație (DFM) descrie procesul de proiectare sau inginerie a unui produs pentru reducerea costurilor de producție, permițând rezolvarea potențialelor probleme încă din faza de proiectare, cea mai puțin costisitoare etapă pentru abordarea acestora.
Proiectare pentru Funcționalitate
Pe tot parcursul procesului de proiectare a pieselor din plastic, este esențial să se mențină accentul pe cerințele funcționale ale piesei. Inginerii de proiectare cu experiență ar trebui să facă recomandări pentru modificări care să asigure că piesa respectă cerințele funcționale, inclusiv la ce va fi expusă piesa, materialele chimice sau corozive la care va rezista, caracteristicile funcționale și estetice și altele.
Proiectare pentru Asamblare
Proiectarea pentru asamblare (DFA) este un proces prin care produsele sunt proiectate pentru a fi ușor de asamblat, cu scopul final de a reduce timpul și costurile de asamblare. Reducerea numărului de piese dintr-o asamblare este, de obicei, sursa principală a economiilor de costuri rezultate din DFA.
Proiectare pentru Sustenabilitate
Proiectarea pentru sustenabilitate se concentrează pe conceperea pieselor cu scopul de a atinge precizia dimensională prevăzută, menținând toleranțele prin măsurători corecte pe termen lung.
De ce alegerea materialului joacă un rol atât de important în modelarea științifică?
Potrivit lui Kip Doyle, autorul unui articol despre Top 10 Motive pentru care turnătorii eșuează în modelarea științifică, mulți turnători nu pot depăși o abordare „centrată pe mașină” și realizează modelarea din „perspectiva plasticului”. El menționează că s-au scris multe articole despre cele patru variabile primare ale plasticului (temperatura plasticului, fluxul plasticului, presiunea plasticului și rata și timpul de răcire a plasticului), iar un turnător științific trebuie să înțeleagă această abordare și să optimizeze procesul din perspectiva plasticului.
Alinierea cu partenerul tău de turnare prin injecție pentru a alege rășina potrivită încă de la începutul procesului de proiectare pentru fabricabilitate este crucială pentru succesul producției unei piese. Un bun punct de pornire este să ai o înțelegere generală a celor două tipuri principale de rășini – amorfe și semicronstaline.
Polimerii sunt formați din structuri definite în funcție de gradul de cristalinitate – adică modul în care moleculele polimerului sunt aranjate una lângă alta.
Structurile cristaline sunt, în cele mai multe cazuri, foarte ordonate, ceea ce conferă materialului rezistență și rigiditate. Polimerii amorfi sunt opusul. Uneori, distincția dintre cele două nu este foarte clară. Majoritatea polimerilor conțin atât structuri cristaline, cât și amorfe. Modul de procesare a polimerului determină proporția exactă a fiecăreia.
În articolul nostru despre Pregătirea pentru selecția rășinii la turnarea prin injecție, prezentăm pe larg diferențele dintre polimeri.
Atunci când ai în vedere destinația finală a piesei tale turnate prin injecție, înțelegerea acestor caracteristici cheie este esențială pentru a selecta rășina potrivită.
Aspectul și Geometria Piesei
Aspectul general și geometria unei piese au un impact semnificativ asupra capacității de turnare și tipului de rășină ce ar trebui folosit. Proiectarea piesei, inclusiv dimensiunea, forma și grosimea pereților, poate face piesa predispusă la defecte, în timp ce elemente precum zăvoare, decupaje, bossuri, nervuri și altele pot complica procesul de turnare.
Este esențial ca turnătorii prin injecție să folosească cele mai noi tehnologii pentru a rula simulări menite să optimizeze specificațiile matriței și alegerea rășinii înainte ca un proiect să fie finalizat pentru producție – aici, simularea curgerii plasticului cu SolidWorks Premium oferă o perspectivă predictivă încă din fazele incipiente.
Rezistența și Flexibilitatea Piesei
Alegerea materialului joacă, de asemenea, un rol esențial în rezistența și flexibilitatea piesei tale turnate. Adresarea necesităților specifice încă din faza de proiectare te poate ajuta să eviți modificările costisitoare ulterioare. Echilibrarea caracteristicilor precum rigiditatea, durabilitatea, rezistența la șocuri și altele sunt cheia pentru a obține funcționalitatea optimă a piesei.
Utilizarea aditivilor
Atunci când performanța materialului nu poate fi obținută cu rășinile disponibile, se pot crea amestecuri personalizate pentru a îmbunătăți proprietățile mai multor rășini. Întărirea materialelor cu aditivi poate crește rezistența pieselor și poate adăuga rigiditate ce reduce deformarea și contracția. Aditivi precum fibrele de sticlă sau de carbon pot fi utilizați pentru a spori performanța piesei și pentru a îmbunătăți curgerea, ejecția și dispersia.
Materiale pentru temperaturi ridicate
Am menționat rolul important al designului în procesul de turnare prin injecție, iar acest aspect este deosebit de important atunci când se folosesc materiale pentru temperaturi ridicate pentru a crește rezistența, stabilitatea și alte caracteristici esențiale aplicației. Tehnicile convenționale de turnare nu sunt întotdeauna eficiente cu rășinile pentru temperaturi ridicate sau cu cele exotice.
Unele caracteristici ale rășinilor rezistente la temperaturi ridicate și exotice sunt unice și pot avea performanțe diferite de la o aplicație la alta. Pentru a valorifica la maximum atât designul, cât și materialul, inginerii de proiectare și operatorii de injectare cu experiență trebuie să ia în considerare mai mulți factori. În această postare, sunt prezentate câteva sfaturi de bază și avansate care ar trebui luate în calcul atunci când proiectați piese pentru injecție folosind rășini rezistente la temperaturi înalte sau exotice.
Calcularea timpului de rezidență al materialului plastic
Timpul de rezidență al plasticului este perioada în care materialul plastic sau rășina sunt supuse acțiunii căldurii în timpul fabricației.
Acordând timp pentru calcularea timpului specific de rezidență al materialului plastic pentru procesul de fabricație relevant veți îmbunătăți performanța materialului și produsul final în ansamblu.
Înțelegerea timpului de rezidență al materialului în prima etapă a șnecului vă poate ajuta să determinați timpul și temperatura optime pentru necesitățile dvs. de producție.
Ce influențează timpul de rezidență al plasticului?
Dacă timpul de rezidență al plasticului este prea mare, acesta poate afecta calitatea pieselor în mai multe moduri:
- Slăbiciune generală la piesele realizate
- Variații de culoare
- Degradare invizibilă cu ochiul liber
- Un produs compromis în ansamblu
Totuși, poate afecta și performanța utilajului, rezultând inconsistență în calitatea topiturii și greutatea injecției, precum și în temperatura de topire.
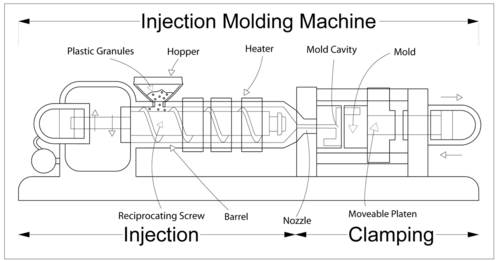
Indiferent de câte formule sau calcule partajate există, timpul de rezidență al plasticului trebuie calculat de fiecare producător în parte pentru a determina raportul care funcționează pentru produsul specific al acestuia.
Folosind practici de modelare științifică, Rosti utilizează datele înregistrate pentru a evalua controlul calității și a face ajustări necesare la scule, îmbunătățind astfel calitatea pieselor și evitând efectele negative ale unui timp de rezidență greșit calculat.
Aflați mai multe despre importanța calculării timpului de rezidență al plasticului aici.
Variabilele plasticului necesită înțelegerea naturii materialului care urmează să fie injectat și a condițiilor preferate de modelare. Atunci când sunt înțelese caracteristicile cheie, comportamentul și răspunsul materialului la procesare, operatorii de modelare științifică pot optimiza procesul de injectare pentru a produce piese cât mai consistente posibil.
Ce atribute ale modelării științifice sunt folosite în proiectarea pieselor și optimizarea sculei?
Crearea matrițelor pentru prototipuri și componente de producție reprezintă una dintre cele mai consumatoare de timp și costisitoare etape în dezvoltarea produselor noi. Pentru a reduce timpul de producție și costurile, procesele de prototipare și fabricație au evoluat rapid datorită practicilor de modelare științifică.
Modelarea științifică implică utilizarea datelor pentru a dezvolta un proces care produce rezultate repetitive cu variații minime sau inexistente. Prin expertiză în utilizarea rășinilor și testare, caracteristicile dimensionale și mecanice ale unei piese injectate pot fi optimizate. Acest lucru se obține adesea prin folosirea simulărilor de umplere a matriței și a sistemelor de control al procesului; analiza predictivă, validarea procesului și documentarea completă a acestuia sunt esențiale pentru realizarea pieselor cu cerințe ridicate.
Optimizarea piesei
Inginerii de proiectare trebuie să se bazeze pe experiențele și cunoștințele anterioare pentru a optimiza designul piesei pentru aplicații unice. Elementele de modelare științifică asociate proiectării pieselor pot include folosirea celor mai noi programe software și tehnologii, printre care proiectare asistată de calculator, simularea fluxului în matriță și dezvoltarea de prototipuri care validează utilizarea finală a piesei.
Considerentele de proiectare pot include:
- Raza, unghiul de degajare, petele de contracție, grosimea peretelui etc.
- Poziționarea canalului de injecție
- Locațiile liniilor de sudură
- Factori de mediu / utilizare finală
- Estetica piesei
Operatorii de injectare trebuie să înțeleagă cum să evite proiectarea unei piese, realizarea sculei și pornirea procesului de injectare doar pentru a descoperi că designul nu funcționează în producție. Prototiparea matriței este o metodă excelentă pentru a valida și optimiza variabilele critice ale sculei și ale modelării științifice.
Optimizarea matriței
Practiciile de modelare științifică pot fi, de asemenea, utilizate pentru a optimiza proiectarea sculelor sau pentru a îmbunătăți sculele proiectate necorespunzător. Este esențial ca matrițele de injecție să fie evaluate pentru performanța lor în producția de piese consistente, fără defecte. Inginerii ar trebui să analizeze fiecare aspect al funcționalității mecanice a unei matrițe folosind setările adecvate pentru material.
Ulterior, se pot efectua teste pentru a verifica eventualele dezechilibre dintre cavități. După finalizarea acestei analize, se poate realiza un studiu de închidere a canalelor pentru a colecta date despre punctele exacte în care canalele se închid complet în cavitățile matriței. Înregistrarea concluziilor și formularea recomandărilor pentru ajustări ale procesului sau ale sculelor sunt esențiale pentru corectarea defectelor potențiale.
Influența controlului calității în modelarea științifică
Controlul calității este esențial în rafinarea și perfecționarea procesului de modelare științifică. Capacitatea de a colecta și analiza datele înregistrate înseamnă că ajustările pot fi făcute proactiv, îmbunătățind calitatea totală a pieselor turnate. Odată ce aceste repere de calitate sunt atinse, principiile modelării științifice eficientizează semnificativ fluxul de producție. Această eficiență crescută este atât de pronunțată încât necesarul de intervenție a operatorului și supravegherea utilajelor este redus.
Liderii din industrie adoptă acum strategii revoluționare de „producție fără operator”. În aceste configurații, echipamentele automatizate avansate preiau operațiuni care, în mod tradițional, necesitau intervenție umană, exemplificând potențialul tehnologiei în producția modernă.
Progresele continue în modelarea științifică le conferă producătorilor procese bazate pe tehnologie, oferindu-le un avantaj competitiv solid la nivel global.
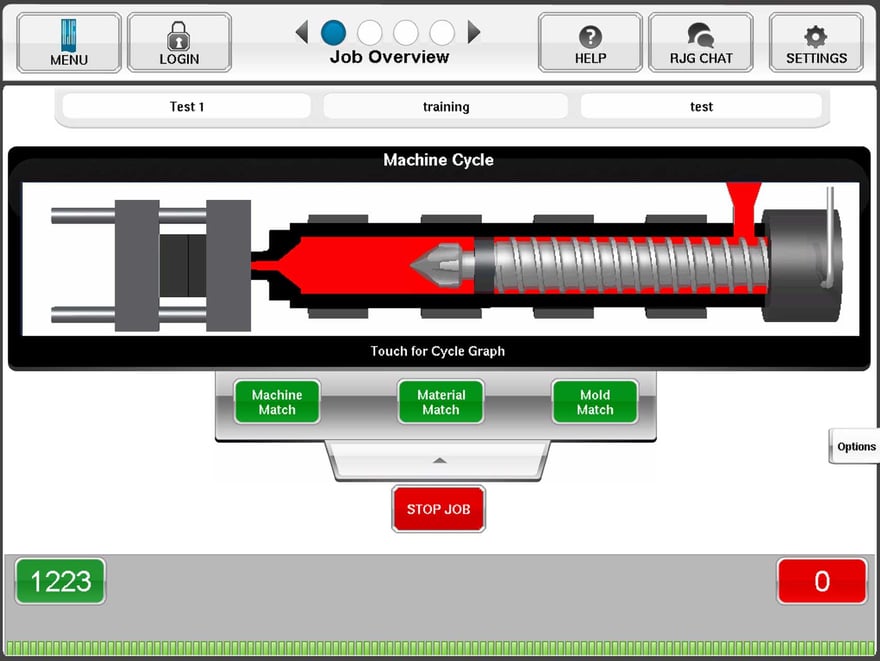
În plus, RJG oferă producătorilor posibilitatea de a monitoriza în timp real parametrii esențiali. Prin furnizarea de informații despre variabile critice, le permite producătorilor să mențină o calitate constantă, să reducă rebuturile și să stabilizeze procesele de modelare. Acest sistem ajută, de asemenea, la monitorizarea variațiilor de presiune a masei plastice în matriță, asigurând o calitate consistentă a produselor în diferite serii de producție.
Senzorii de presiune în matriță de la RJG oferă un nivel suplimentar de monitorizare și control. Măsurarea și gestionarea presiunilor din interiorul matriței reprezintă un factor esențial în obținerea pieselor constante și de înaltă calitate.
Capacitatea acestui sistem de a înregistra datele istorice ale procesării pentru fiecare injecție înseamnă că operatorii de matrițe au la dispoziție o multitudine de informații pentru a-și analiza și îmbunătăți procesele. Această abordare bazată pe date permite un răspuns proactiv la orice inconsistență de calitate, conducând la rezultate mai previzibile și fiabile.
Cum a transformat modelarea științifică procesul de injectare a plasticului
Progresele în practicile de modelare științifică au avut un impact semnificativ asupra industriei materialelor plastice. Nu doar că au permis companiilor să se îmbunătățească în ceea ce privește costurile și timpul de execuție, dar au și scăzut probabilitatea apariției defectelor și au crescut calitatea generală a produselor fabricate. Alte exemple includ:
Avantaj competitiv
Atunci când se proiectează și se produc piese din plastic de injecție complexe, este un mare avantaj să ai un partener care implementează procese de ultimă generație și care este și ușor accesibil din punct de vedere geografic. Multe companii observă beneficiile colaborării cu parteneri de producție apropiați. Capacitatea de a reacționa rapid și de a face schimbări importante într-un timp scurt este un factor important în alegerea unui producător. Când facilitățile de producție adoptă procese moderne avansate, inclusiv funcții de producție automatizată, acest lucru transmite partenerilor că se lucrează și se produc piese cât mai eficient posibil.
Timp de execuție mai scurt cu costuri reduse
Când procesele de producție sunt setate și monitorizate într-un mod inteligent și bazat pe date, companiile observă creșterea capacității de producție și finalizarea comenzilor într-un ritm mult mai rapid. Deși nu este potrivit pentru orice proiect, modelarea automată este ideală pentru producții de volum mediu sau mare, de aproximativ 2.000 de ore pe an sau mai mult.
În plus, capacitățile, viteza și eficiența forței de muncă generate de practicile modelării științifice pot fi transmise clientului – rezultând în final în costuri generale reduse ale produsului. Atunci când este gestionat corespunzător, procesul crește și flexibilitatea producției OEM.
Forță de muncă foarte bine instruită
Atunci când vorbim despre automatizare, producție fără operator și alte facilități de modelare științifică oferite de un producător de injecție, accentul este pus pe avantajele reducerii muncii umane. Deși procesul poate eficientiza producția și poate necesita un număr mai mic de persoane implicate, nu toate proiectele pot fi derulate strict cu ajutorul tehnologiei. Tehnologia și procesele moderne necesită o forță de muncă foarte bine instruită și dedicată, capabilă să ia decizii inteligente și să asigure mentenanța utilajelor.
Protecția proprietății intelectuale
Atunci când producătorii de bunuri se bazează pe inovație și rapiditatea lansării pe piață pentru a fi competitivi în industrie, externalizarea diverselor aspecte ale producției poate expune proiectele la încălcări de brevete, contrafacere și alte riscuri. Colaborarea cu un partener de încredere și bine informat, care păstrează sub același acoperiș totul – de la proiectare la dezvoltare și producție – asigură că producătorul protejează și deține toate drepturile de proprietate intelectuală, precum și cunoștințele acumulate pe parcursul procesului.
Este mai costisitor să lucrați cu un producător ce implementează procese de modelare științifică?
Puteți economisi bani colaborând cu un producător care utilizează procese de modelare științifică pentru a proiecta inteligent matrițe și a valida piesele. Când matrițele sunt proiectate inteligent, se utilizează mai puțin material, iar defectele sunt reduse – ambele contribuind direct la scăderea costurilor.
De asemenea, colaborarea cu un producător de injecție care poate identifica oportunități de îmbunătățire în timpul unei analize de proiectare pentru fabricație va genera economii semnificative. Identificarea problemelor în stadiile incipiente precum raza, unghiul de scoatere, grosimea pereților, poziția canalelor și alte caracteristici de turnare va elimina probleme financiare sau estetice pe parcurs. De fapt, până la 80% din costurile de producție pot fi determinate de deciziile de proiectare.
De ce să alegeți Rosti pentru următorul proiect de modelare științifică?
Modelarea științifică este o abordare sistematică și cuprinzătoare pentru a crea eficiența, structura de costuri și capacitatea de producție necesare pentru ca un producător să fie competitiv la scară globală.
Implementarea practicilor de modelare științifică a permis companiei Rosti să ofere clienților atât calitate superioară, cât și economii de cost. Folosind tehnologii și procese avansate, putem produce piese mai eficient, reducând în același timp frecvența necesară verificărilor de calitate pentru a asigura piese bune. Echipa noastră, foarte instruită și experimentată, le oferă clienților încrederea că produsele lor vor fi produse constant, de la prima piesă până la piesa 2.000.000 și dincolo de aceasta.
Doriți să aflați mai multe despre practicile științifice de modelare ale Rosti? Pentru a afla mai multe despre abordarea noastră sau pentru a discuta viitorul dumneavoastră proiect, contactați-ne astăzi!