Proiectare pentru fabricație
Proiectare pentru Fabricare (DFM) în Turnarea prin Injecție a Materialelor Plastice – Un Ghid Complet
Scopul Proiectării pentru Fabricare
În lumea materialelor plastice, Proiectarea pentru Fabricare (DFM) reprezintă combinația de artă, știință și tehnologii necesare pentru a proiecta o piesă sau un produs din plastic, înainte de realizarea matrițelor și de producție, astfel încât să fie respectate așteptările clienților privind calitatea și costurile. Scopul DFM este de a livra niveluri superioare de satisfacție a clienților, costuri mai mici de producție și profituri mai mari.
Pentru a-și atinge obiectivele, DFM necesită colaborare între procesator, OEM și client. Trebuie să valorifice cele mai bune procese industriale din domeniu. Principiile sale conduc un proces științific de turnare care include selectarea materialelor. Este necesar să recunoască și să lucreze în limita și până la performanțele maxime ale echipamentelor de producție ale procesatorului. Trebuie să folosească tehnologie de ultimă generație, cum ar fi simulări și software de planificare a resurselor întreprinderii, în procesul de proiectare, precum și robotică și sisteme de control al procesului pentru producție.
Pe această pagină, Rosti explorează DFM pentru a-i ajuta pe clienții și potențialii noștri clienți să înțeleagă rolul acestuia în etapa de validare a proiectului, înainte de lansarea matrițelor. Puteți descărca această pagină integral în format PDF aici, puteți citi toate informațiile și observațiile noastre derulând în jos această pagină sau puteți apăsa pe oricare dintre linkurile de mai sus pentru a accesa subiectul dorit.
Elementele de Bază și Beneficiile Proiectării pentru Fabricare
Proiectarea pentru Fabricare (DFM) implică proiectarea unui produs astfel încât să fie optimizate eficiențele de fabricație pentru echipamentul și/sau procesul folosit la producție pentru a obține cele mai mici costuri pe unitate la cea mai bună calitate posibilă. Cel mai important motiv pentru integrarea DFM în producția unui produs realizat prin turnare prin injecție este că 70% din costurile de fabricație ale acestuia pot fi determinate de deciziile de proiectare.
DFM presupune alegerea procesului de fabricație potrivit pentru o piesă sau un produs; investiții în diverse tehnologii, folosirea principiilor moderne de proiectare (discutate mai jos) și selectarea materialelor potrivite cu proprietățile corecte, pentru a asigura consistența și calitatea cerută de clienții și potențialii dumneavoastră clienți.
DFM este o parte esențială a unei alte cerințe venite din partea clienților: reducerea costurilor de producție și asamblare. O prezentare simplă a modului în care poate fi atins acest obiectiv este oferită mai jos; totuși, atunci când un plan DFM este realizat la birou, acesta trebuie să fie un document inginereasc concentrat pe găsirea echilibrului „just perfect” între calitate și costuri.
13 Ghiduri de Proiectare pentru Fabricare pentru Reducerea Costurilor și Provocărilor Asociate Fabricării unei Componente din Plastic
Navigarea în complexitatea fabricării componentelor din plastic poate fi descurajantă, plină de provocări și costuri ridicate. Totuși, aplicarea principiilor solide de proiectare pentru fabricare (DFM) poate simplifica semnificativ procesul și poate reduce substanțial cheltuielile. Iată 13 ghiduri strategice de proiectare pentru fabricare, adaptate pentru producția componentelor din plastic, pentru a vă ajuta să reduceți dificultățile, să micșorați costurile și să eficientizați fluxul de producție.
DFM în turnarea prin injecție a plasticului reduce costurile și timpul până la lansarea pe piață
Implementarea principiilor DFM în turnarea prin injecție a plasticului de la început nu doar că reduce costurile, dar accelerează și timpul de lansare pe piață. Inițierea DFM din stadiile timpurii, chiar înainte de începerea realizării matrițelor, vă permite să identificați posibilele probleme ale proiectului, economisind timp și resurse.
Reuniți toți factorii implicați pentru a analiza critic proiectul
Crearea unui produs de succes necesită o abordare interdisciplinară. Asta înseamnă să aduceți împreună ingineri, designeri, producători contractuali, constructori de matrițe și furnizori de materiale. Fiecare partea aduce o perspectivă unică, iar ideile acestora combinate pot ajuta la analizarea și rafinarea proiectului pentru o fabricabilitate mai bună.
Proiectați pentru a reduce numărul total de piese
Fiecare componentă suplimentară dintr-un proiect adaugă complexitate și costuri. Optimizând proiectul pentru a reduce numărul total de piese, puteți eficientiza semnificativ procesul de fabricație și puteți economisi costuri de materiale și manoperă.
Construiți cu un design modular
Proiectarea modulară promovează flexibilitatea și facilitează asamblarea, reparația și modernizarea. Ea permite interschimbabilitatea pieselor, reduce timpul de producție și scade costul total de producție.
Limitați numărul de operații mecanice necesare
Fiecare operație mecanică reprezintă o oportunitate de eroare și adaugă costuri suplimentare. Limitarea numărului de operații mecanice printr-un proiect eficient poate îmbunătăți procesul de producție, reduce risipa și minimizează timpul de inactivitate.
Folosiți componente standard
Componentele standard sunt ușor disponibile, mai ieftine și nu necesită fabricație personalizată. Integrarea lor în proiect poate reduce drastic costurile și poate simplifica asamblarea și întreținerea.
Proiectați piesele să fie multifuncționale
Piesele multifuncționale pot îndeplini mai multe sarcini, reducând numărul de componente necesare într-un proiect. Această abordare simplifică producția dar și crește funcționalitatea și valoarea produsului.
Proiectați piesele pentru a fi utilizate multiplu
Piesele proiectate pentru utilizare multiplă pot fi folosite în mai multe linii de produse, crescând eficiența producției și reducând costurile de inventar. Acest principiu ajută de asemenea la crearea unor designuri mai sustenabile, prin reducerea deșeurilor.
Proiectați pentru ușurința de fabricație
Facilitatea de fabricație ar trebui să fie un obiectiv principal în procesul de proiectare. Formele și conceptele simple sunt mai ușor și mai ieftin de produs, necesită mai puține operații mecanice și sunt mai puțin susceptibile la erori de producție.
Evitați elementele de fixare separate
Elementele de fixare separate cresc complexitatea asamblării și costurile. Proiectați piesele astfel încât să se îmbine sau să se fixeze împreună, pentru a simplifica asamblarea și a reduce nevoia de componente suplimentare.
Minimizați direcțiile de asamblare
Reducerea numărului de direcții de asamblare poate simplifica procesul de asamblare, reduce șansele de erori și implicit poate scădea costurile. Această abordare poate îmbunătăți și viteza și eficiența liniei de producție.
Maximizați conformitatea
Respectarea standardelor și reglementărilor din industrie este esențială în producție. Un proiect care răspunde acestor standarde simplifică procesul de producție, reduce riscul de penalizări pentru neconformitate și crește acceptarea produsului pe piață.
Minimizați manipularea și țineți cont de modul în care designul influențează ambalarea și transportul pieselor
Fiecare etapă de manipulare, ambalare și transport adaugă cost și riscul de deteriorare. Reducând manipularea și proiectând cu atenție pentru ambalare și livrare, se pot obține economii semnificative și se poate crește calitatea generală a produsului.
Estimarea Costurilor de Producție
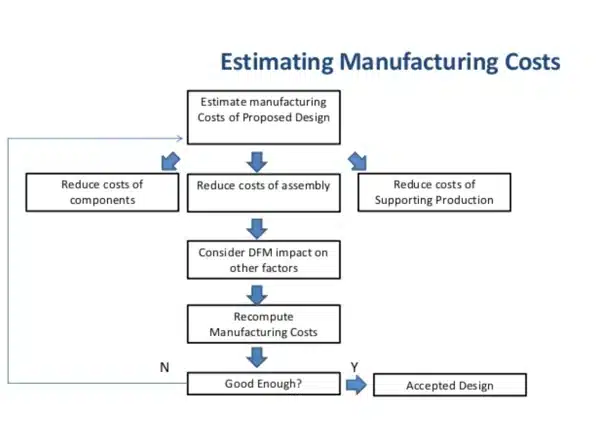
De ce este importantă Proiectarea pentru Fabricare în Procesul de Turnare prin Injecție
Dincolo de simpla estimare a costurilor de producție, procesatorul dumneavoastră de plastic ar trebui să folosească principiile DFM pentru a reduce costurile componentelor, costurile de asamblare, costurile de susținere a producției și pentru a identifica impactul deciziilor DFM asupra altor factori de-a lungul întregului proces de proiectare și producție.
Un alt motiv pentru alegerea unui procesator care folosește principiile DFM îl reprezintă complexitatea tot mai mare a pieselor turnate prin injecție. Aspecte precum toleranțele, unghiurile de degajare, subturnările și altele trebuie luate în considerare încă din etapa de proiectare pentru a atinge cerințele de calitate/cost impuse de clienți.
Beneficiile Designului pentru Fabricare în turnarea prin injecție a plasticului
Costuri de producție mai mici
Design for Manufacturing (DFM) poate reduce semnificativ costurile de producție ale componentelor din plastic. La Plastic Components Inc., inginerii de proiectare utilizează avantajele DFM pentru turnarea prin injecție, asigurând eficiență și costuri reduse.
Calitate superioară
Prin aplicarea DFM încă de la începutul proiectului, producătorii pot îmbunătăți calitatea produsului final. Acest lucru asigură că fiecare aspect al designului este optimizat pentru procesul de turnare prin injecție, conducând la mai puține defecte și la o calitate generală mai ridicată.
Timp mai scurt până la lansarea pe piață
DFM eficientizează procesul de producție, eliminând pașii și ineficiențele inutile. Astfel se poate reduce considerabil timpul necesar trecerii de la faza de proiectare la piață, oferind producătorilor un avantaj competitiv.
Costuri reduse pentru echipamentele de capital
Prin optimizarea designului pentru procesul de producție, DFM poate reduce nevoia de utilaje și scule specializate. Acest lucru duce la costuri mai mici pentru echipamentele de capital și la un proces de producție mai economic.
Potenzial sporit de automatizare
Principiile DFM pot facilita un potențial mai mare de automatizare în procesul de fabricație. Designurile optimizate pentru automatizare pot reduce suplimentar costurile de producție, sporesc eficiența și asigură o calitate mai constantă a produselor.
Demararea mai rapidă a producției
Prin eliminarea potențialelor probleme de producție încă din faza de proiectare, DFM permite o tranziție mai lină la producția la scară largă. Astfel, producția poate începe mai rapid, ceea ce duce la lansări pe piață mai rapide și satisfacție îmbunătățită a clienților.
Mai puține modificări inginerești
DFM ajută la identificarea și rezolvarea din timp a potențialelor probleme de fabricație, în faza de proiectare. Acest lucru reduce nevoia de modificări inginerești costisitoare și consumatoare de timp după pornirea producției, contribuind la un proces de fabricație mai eficient și rentabil.
Costuri mai mici pentru materiale și manoperă
Prin optimizarea designului pentru eficiență și ușurința fabricării, DFM poate duce la economii considerabile atât la nivel de materiale, cât și al manoperei. Rezultatul este un proces de producție mai economic și sustenabil.
Reducerea timpului de dezvoltare a produsului
DFM poate scurta semnificativ ciclul de dezvoltare a produsului, identificând problemele potențiale de producție încă din faza de proiectare. Astfel se asigură o tranziție lină la producție și aduce produsele pe piață mai rapid.
Punerea accentului pe standarde reduce costurile
DFM pune accent pe respectarea standardelor industriale și a celor mai bune practici. Aceasta nu numai că asigură calitatea și siguranța produsului final, ci și reduce costurile legate de neconformități și retușuri.
Factori esențiali în optimizarea Designului pentru Fabricare
Înainte de realizarea unei forme de turnare, cele mai bune practici DFM pentru piesele injectate din plastic includ următoarele elemente critice:
Înțelegerea ratei de contracție a materialului:
Contracția este micșorarea piesei turnate pe măsură ce se răcește după injecție. Toate materialele au rate diferite de contracție în funcție de familia de rășini (materiale amorfe vs. cristaline), de proiectarea matriței și de condițiile de procesare. Rășina poate de asemenea să se contracte diferit în funcție de direcția de curgere. Ca regulă generală, o schimbare de 10% a temperaturii matriței poate duce la o modificare de 5% a contracției originale. În plus, presiunea de injecție are un efect direct asupra ratei de contracție. Cu cât presiunea de injecție este mai mare, cu atât rata de contracție este mai mică. Vezi aici ratele tipice de contracție pentru formele de turnare.
Considerații privind unghiul de eliberare:
Modul în care anumite elemente ale unei piese sunt formate în matriță determină tipul de unghi de eliberare necesar. Elemente formate prin găuri oarbe sau cavități (cum ar fi majoritatea boss-urilor, nervurilor și montanților) ar trebui să fie subțiate pe măsură ce se prelungesc în matriță. Suprafețele formate cu ajutorul glisoarelor s-ar putea să nu necesite unghi de eliberare dacă oțelul se separă de suprafață înainte de ejecție. Luați în considerare introducerea de unghiuri sau conicitate pentru elemente de produs precum pereți, nervuri, montanți și boss-uri, care sunt paralele cu direcția de extragere din matriță, pentru a facilita ejecția piesei.
- Un unghi de eliberare de cel puțin o jumătate de grad este acceptabil pentru majoritatea materialelor. Rășinile cu rezistență la temperaturi înalte sau exotice pot necesita unu până la două grade de degajare. Adăugați încă un grad de degajare pentru fiecare 0,001 inch adâncime a texturii.
- Asigurați degajare tuturor suprafețelor paralele cu direcția de separare a matriței.
- Înclinați pereții și alte elemente de piesă formate în ambele jumătăți ale matriței pentru a facilita ejecția și a menține o grosime uniformă a pereților.
Menținerea grosimii uniforme a pereților:
O grosime uniformă a pereților pe toată piesa (acolo unde este posibil) este esențială pentru a evita zonele groase. Un design cu pereți neuniformi poate duce la deformarea piesei pe măsură ce materialul topit se răcește.
Dacă sunt necesare secțiuni cu grosimi diferite, realizați tranziția cât mai lin posibil pentru a permite materialului să curgă uniform în cavitate. Acest lucru asigură umplerea completă a matriței și reduce riscul apariției defectelor. Rotunjirea sau conicizarea tranzițiilor de grosime va minimiza tensiunile introduse în piesă și concentrarea acestora la schimbările bruște de grosime.
Includerea grosimii potrivite a pereților pentru piesa dumneavoastră poate avea efecte importante asupra costului și vitezei de producție. Grosimea minimă a pereților utilizabilă depinde de dimensiunea și geometria piesei, cerințele structurale și comportamentul de curgere al rășinii. Grosimile pereților pentru o piesă injectată variază în general între 2mm — 4mm (0,080″ — 0,160″). Turnarea cu perete subțire poate produce grosimi de până la 0,5mm (0,020″). Lucrați cu un fabricant cu experiență și cu un inginer de proiectare pentru a vă asigura că se implementează grosimea corectă a pereților pentru designul și materialul ales.
Adăugarea razelor la muchii:
Pe lângă zonele principale ale piesei, grosimea uniformă a pereților este un element crucial atunci când vine vorba de muchii și colțuri. Adăugarea unor raze generoase la colțurile rotunjite aduce multe avantaje designului unei piese din plastic, printre care reducerea concentrării tensiunilor și o capacitate sporită a materialului de a curge. Piesele cu raze adecvate sunt de obicei mai economice, mai ușor de produs, mai rezistente și cu un aspect mai bun.
Importanța nervurilor:
Mulți designeri cred că prin îngroșarea pereților unei piese vor obține o rezistență crescută. În realitate, pereții prea groși pot duce la deformare, micșorare și alte defecte. Avantajul utilizării nervurilor constă în faptul că acestea sporesc rezistența piesei fără a crește grosimea pereților. Cu un consum redus de material, nervurile reprezintă o soluție eficientă din punct de vedere al costurilor pentru sporirea rezistenței. Pentru rigiditate sporită, măriți numărul de nervuri, nu înălțimea, și păstrați o distanță minimă între ele de două ori grosimea nominală a peretelui.
Considerarea unghiului de degajare:
Modul în care anumite elemente ale unei piese sunt formate în matriță determină tipul de unghi de degajare necesar. Elementele formate prin găuri oarbe sau cavități (precum majoritatea boss-urilor, nervurilor și montanților) trebuie să se subțieze pe măsură ce pătrund în matriță. Pentru suprafețele modelate cu glisoare, unghiul de degajare poate să nu fie necesar dacă oțelul se desprinde de suprafață înainte de ejecție. Luați în considerare introducerea de unghiuri sau conicitate la elementele produsului precum pereți, nervuri, montanți și boss-uri aflate paralel cu direcția de extragere din matriță pentru a facilita ejecția piesei.
Finisarea pieselor:
Opțiunile de finisare a suprafeței pentru piesele injectate din plastic variază în funcție de designul piesei și compoziția chimică a materialului folosit. Opțiunile de finisare ar trebui discutate încă din faza de proiectare, deoarece materialul ales poate avea un impact semnificativ asupra tipului de finisaj care va fi implementat. În cazul în care se folosește un finisaj lucios, selecția materialului devine cu atât mai importantă. Atunci când se iau în considerare compuși aditivi pentru a obține finisajul dorit al suprafeței și pentru a îmbunătăți calitatea piesei, este esențial să colaborați cu un producător de injecție care este aliniat cu profesioniști cu expertiză în știința materialelor.
Luarea în considerare a acestor elemente este fundamentală pentru integrarea expertizei inginerești și de producție, pentru a preveni greșeli, pentru a identifica oportunități de eficientizare și reducere a costurilor, și chiar pentru a evalua viabilitatea cerințelor contractuale. De obicei, producătorul dumneavoastră de turnare prin injecție va efectua o analiză detaliată a acestor elemente împreună cu echipa dvs. cu mult înainte de inițierea procesului de realizare a matriței.
DFM nu este o regulă sau un principiu „de sine stătător” atunci când vine vorba de producerea de piese sau produse injectate din plastic. Aceasta colaborează cu alte abordări pentru optimizarea designului, precum proiectarea pentru funcționalitate, asamblare și sustenabilitate, fiecare dintre acestea fiind discutată pe larg mai jos.
Abordarea în Patru Pași a Rosti pentru Optimizarea Proiectării Pieselor din Plastic pentru Fabricare
Proiectare pentru Fabricare |
Proiectarea pentru Fabricare (DFM) descrie procesul de proiectare sau inginerie a unui produs pentru a-i reduce costurile de producție, permițând rezolvarea potențialelor probleme în faza de proiectare, care este cel mai ieftin mod de a le aborda. În funcție de diferitele tipuri de procese de fabricație, există linii directoare stabilite pentru practicile DFM care definesc cu precizie diverse toleranțe, reguli și verificări obișnuite legate de DFM. |
Proiectare pentru Funcționalitate |
Pe tot parcursul procesului de proiectare a pieselor din plastic, este esențial să se mențină focalizarea pe cerințele funcționale ale piesei. Inginerii de proiectare cu experiență ar trebui să facă recomandări privind modificările care vor ajuta la asigurarea faptului că piesa îndeplinește cerințele funcționale, inclusiv la ce factori va fi expusă piesa, la ce materiale chimice sau corozive va trebui să reziste, atribute funcționale estetice și altele. |
Proiectare pentru Asamblare |
Proiectarea pentru asamblare (DFA) este un proces prin care produsele sunt proiectate având în vedere ușurința asamblării, scopul final fiind reducerea timpului și a costurilor de asamblare. Reducerea numărului de piese într-o asamblare este de obicei locul unde apar cele mai importante beneficii de cost ale DFA. |
Proiectare pentru Sustenabilitate |
Proiectarea pentru sustenabilitate se concentrează pe proiectarea pieselor cu intenția de a menține măsurătorile din desen – toleranțe menținute cu măsurători corecte pe termen lung. |
Înțelegerea materialelor pentru componentele din plastic și rolul acestora în proiectarea pentru fabricare
Selecția materialului este o parte critică a parcursului DFM către piese și produse injectate din plastic de înaltă calitate/cost redus/producție rapidă. Numărul mare de tipuri de plastic și de proprietăți asociate face ca discuțiile dintre furnizorii de materiale, producătorii prin injecție și producătorii de produse să fie de o importanță critică, deoarece abordarea nevoilor specifice din timp este cheia pentru a evita schimbări costisitoare mai târziu în procesul de proiectare.
Alegerea materialelor influențează rezistența și flexibilitatea, rezistența la temperatură, durabilitatea, aspectul, rezistența la impact, durata de viață și (desigur) costul de producție. Alte necesități pot include:
- Aprobări din partea agențiilor
- Asamblare
- Rezistență chimică
- Disponibilitatea rășinii
Când vine vorba de selecția materialului potrivit, este nevoie de experiență, expertiză și discuție pentru a echilibra toți acești factori înainte de a construi o matriță și scule speciale. Mai jos găsiți un ghid de discuție și o prezentare de bază a materialelor folosite în abordarea și procesul dvs. DFM.
Puncte de discuție care ghidează selecția materialelor plastice pentru turnarea prin injecție
Selecția materialelor potrivite este un aspect esențial al procesului de turnare prin injecție, necesitând o analiză atentă a diverselor factori care pot afecta produsul final. Materialul ales trebuie să fie aliniat cu funcția prevăzută a produsului, standardele de siguranță, condițiile de mediu și limitele de buget. Tabelul următor prezintă punctele de discuție esențiale de luat în considerare atunci când se selectează materiale plastice pentru turnarea prin injecție. Prin abordarea acestor elemente, producătorii se pot asigura că aleg cel mai potrivit și eficient material pentru nevoile lor specifice de turnare prin injecție.
| Rezistență chimică | Siguranța copilului |
| Culoare | Conformitate cu standardele FDA |
| Conformitate cu standardele NSF | Conformitate cu standardele REACH |
| Conformitate cu standardele RoHS | Proprietăți dielectrice |
| Constrângeri economice sau de cost | Cerințe de embosare |
| Condiții de mediu | Cerințe de finisare |
| Flexibilitate | Siguranță alimentară |
| Rezistență la căldură, flacără sau ardere | Rezistența materialului |
| Condiții mecanice | Necesitatea de reflectivitate sau transparență |
| Rezistență la presiune | Rigititate |
| Durata de viață la raft | Rezistență la greutate |
Ghid de bază pentru selecția materialelor pentru turnarea prin injecție
Producătorii folosesc o mare varietate de materiale plastice pentru a turna piese ce sunt integrate în produse și, din ce în ce mai des, acestea înlocuiesc alte materiale precum bronzul, oțelul inoxidabil, aluminiul sau ceramica. Unele dintre cele mai populare motive pentru utilizarea sau trecerea la plastic includ durata de viață mai lungă a piesei, uzura redusă asupra altor componente ale produsului, viteza crescută de producție, rezistența la coroziune și reducerea greutății. În plus, companiile raportează o economie medie de costuri de 25-50% atunci când piesele sunt convertite la plastic, care de multe ori prezintă caracteristici de performanță superioare.
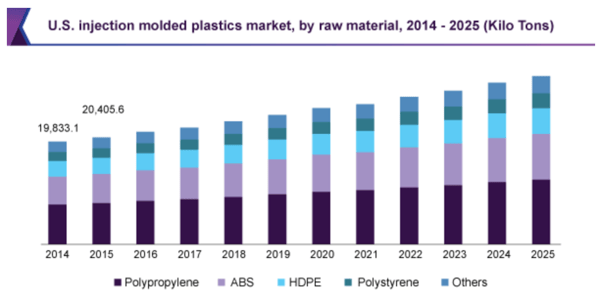
Sursă: Grandview Research, Injection Molded Plastic Market Report by Raw Material, https://www.grandviewresearch.com/industry-analysis/injection-molded-plastics-market
Alinierea cu partenerul dvs. de turnare prin injecție pentru a alege cea mai potrivită rășină încă din faza de proiectare pentru manufacturabilitate este crucială pentru succesul producției piesei.
Selecția materialului joacă un rol critic în rezistența și flexibilitatea piesei turnate. Abordarea nevoilor specifice din timp în procesul de proiectare vă poate ajuta să evitați schimbări costisitoare ulterior. Echilibrarea caracteristicilor precum rigiditate, durabilitate, rezistență la impact și altele este esențială pentru a obține funcționalitatea optimă a piesei. De asemenea, este important să înțelegeți diferențele-cheie dintre unele dintre cele mai frecvent utilizate rășini.
ABS (acrilonitril butadien stiren) este un material obișnuit folosit la injecție, care poate fi procurat și injectat relativ ușor, la un preț accesibil. Este un material rezistent, solid, care oferă o bună rezistență la impact, se prelucrează ușor și îndeplinește o gamă largă de cerințe estetice. Rășina nu este ideală pentru piese care vor fi supuse la căldură intensă constantă, deoarece se va deforma sau topi la/în jurul a 200 de grade Fahrenheit.
Policarbonatele sunt o clasă superioară de materiale termoplastice care se injectează ușor și adesea cresc rezistența la spargere. Natural transparente, policarbonatul este ideal pentru aplicații de rezistență ridicată asemănătoare sticlei (ochelari de protecție, aplicații medicale de laborator și altele). Policarbonatul nu este potrivit pentru aplicații unde este nevoie de mai multă flexibilitate sau pentru alegeri estetice colorate.
Nailonul cu fibră de sticlă este un termoplastic ranforsat, unde baza de nailon are adăugate fibre de sticlă pentru rezistență și rezistență suplimentară la căldură. Această rășină este, de asemenea, mai puțin conductivă electric decât multe altele, dar, în ciuda punctului său ridicat de topire, este mai predispusă la ardere decât alte materiale.
Polipropilena este un termoplastic flexibil potrivit pentru aplicații industriale și de consum. Este cunoscută ca fiind o rășină foarte maleabilă, care poate fi manipulată în numeroase moduri fără a-și pierde forma inițială. Polipropilena oferă, de asemenea, rezistență la solvenți, substanțe chimice și raze UV.
Acetala este cunoscută pentru rezistența excelentă la frecare și este un material foarte rigid. Poate fi colorată și vopsită ușor în procesul de turnare; cu toate acestea, nu oferă o rezistență superioară la căldură.
Unul dintre cei mai importanți pași atunci când vă pregătiți pentru selecția rășinii pentru turnare prin injecție este să creați o listă completă de cerințe privind selecția materialelor pentru produs. Lista ar trebui să includă neapărat obiectivul de preț și disponibilitatea rășinii – deoarece disponibilitatea poate fi un risc, iar opțiunile alternative de rășini ar trebui și ele luate în considerare.
Este, de asemenea, important să avem în vedere că unele caracteristici ale rășinilor exotice și rezistente la temperaturi înalte sunt unice și pot avea performanțe diferite în funcție de aplicație. Pentru a valorifica la maximum atât designul, cât și beneficiile materialului, inginerii de proiectare cu experiență și operatorii de turnare prin injecție trebuie să țină cont de mai mulți factori.
Înțelegerea finisării suprafeței și rolul acesteia în proiectarea pentru producție
Proiectarea pentru producție a unei piese sau a unui produs din plastic, înainte de realizarea matriței sau a sculei, trebuie să implice discuții și decizii legate de finisarea suprafeței. Discuțiile despre caracteristicile estetice și de performanță dorite ale finisajului vor influența tipul de material ales, aditivii necesari și alți parametri precum rata de umplere, presiunile și toleranțele de temperatură.
În etapa de proiectare, partenerul pentru turnare prin injecție din plastic, OEM-ul și clientul ar trebui să discute rezultatele dorite pentru piesă sau produs, precum necesitatea de:
- Pentru a permite evacuarea rapidă a gazelor captate
- Eliminarea cutelor de curgere a plasticului
- Obținerea unei aderențe mai bune pentru autocolante
- Îmbunătățirea aderenței la prindere
- Îmbunătățirea aderenței vopselei
- Obținerea unui finisaj foarte lucios
- Obținerea unui finisaj neted
- Obținerea celui mai lucios finisaj
- Eliminarea urmelor de la sculă
- Folosirea texturii pentru a realiza subdecupaje
La fel ca alte componente ale abordării DFM, finisarea suprafeței face parte din formula cost/calitate/satisfacție a clientului care trebuie stabilită la începutul unui contract.
Finisaje ale materialelor
Finisajele materialelor joacă un rol esențial în estetica, funcționalitatea și durabilitatea pieselor injectate din plastic. Acestea pot varia semnificativ, de la un finisaj extrem de lucios până la unul cu textură aspră, fiecare servind unui scop și unei aplicații distincte. În acest ghid, oferim o prezentare cuprinzătoare a diferitelor finisaje de materiale, a standardelor SPI corespunzătoare, a metodelor utilizate pentru obținerea acestora și a valorilor tipice de rugozitate a suprafeței. Aceste informații vă vor ajuta să luați decizii informate privind finisajul potrivit pentru piesele din plastic realizate prin injecție, asigurând atât îndeplinirea cerințelor estetice, cât și pe cele funcționale.
| Finish | SPI* Standard | Finishing Method | Typical Surface Roughness Ra (μm) |
| Super high glossy finish | A-1 | Grade #3, 6000 Grit Diamond Buff | 0.012 to 0.025 |
| High glossy finish | A-2 | Grade #6, 3000 Grit Diamond Buff | 0.025 to 0.05 |
| Normal glossy finish | A-3 | Grade #15, 1200 Grit Diamond Buff | 0.05 to 0.10 |
| Fine semi-glossy finish | B-1 | 600 Grit Paper | 0.05 to 0.10 |
| Medium semi-glossy finish | B-2 | 400 Grit Paper | 0.10 to 0.15 |
| Normal semi-glossy finish | B-3 | 320 Grit Paper | 0.28 to 0.32 |
| Fine matte finish | C-1 | 600 Grit Stone | 0.35 to 0.40 |
| Medium matte finish | C-2 | 400 Grit Stone | 0.45 to 0.55 |
| Normal matte finish | C-3 | 320 Grit Stone | 0.63 to 0.70 |
| Satin textured finish | D-1 | Dry Blast Glass Bead #11 | 0.80 to 1.00 |
| Dull textured finish | D-2 | Dry Blast #240 Oxide | 1.00 to 2.80 |
| Rough textured finish | D-3 | Dry Blast #24 Oxide | 3.20 to 18.0 |
| As machined | – | Finished to the machinist’s discretion | 3.20 (with visible machining marks) |
Sursa: K. Varotsis, „Injection Molding SPI Surface Finishes”, Hubs https://www.hubs.com/knowledge-base/injection-molding-spi-surface-finishes/#finishes
Alte opțiuni de finisaj pentru piese din plastic includ:
- NaturalExotic
- Micro finisaje de suprafață
- Modele multi-lucioase
- Grafice
- Granulații sau imitație piele
- Imitație lemn, ardezie și pietriș
- Geometrice și tip in sau textil
- Imagini sau logo-uri incorporate în model
Tehnologie care susține procesul de proiectare pentru producție în turnarea prin injecție a plasticului
Evoluția recentă în turnarea prin injecție a materialelor plastice este puternic marcată de adoptarea principiilor de modelare științifică și a tehnologiilor asociate. Metodologia de modelare științifică are ca scop: (1) reducerea costurilor și duratei de dezvoltare prin eliminarea încercărilor și erorilor, (2) realizarea unor scule fiabile și fără erori, care reduc costurile de retușare și cresc calitatea pieselor și (3) stabilirea unui proces de producție repetabil și auditabil. Această abordare strategică integrează cu succes tehnologia în fiecare etapă a producției, îmbunătățind atât eficiența, cât și calitatea.
Unul dintre cele mai importante tehnologii utilizate în turnarea prin injecție a plasticului este software-ul de simulare, SOLIDWORKS® Plastics Premium. Folosit pe scară largă pentru simularea fluxului în matriță, SOLIDWORKS permite inginerilor să prezică și să abordeze provocările de fabricație chiar din stadiul de proiectare. Acest lucru ajută la crearea unor matrițe eficiente și rentabile, reducând timpul și costurile asociate cu prototiparea fizică și procesele iterative.
Un alt aspect esențial al modelării științifice este utilizarea sistemelor de control al procesului, în special RJG eDart®. Acest sistem monitorizează și înregistrează toți parametrii din procesul de turnare prin injecție, oferind date în timp real despre factori precum presiunea în cavitate, temperatura, volumul injecției și poziția șurubului. Datele generate pot fi utilizate pentru a identifica tendințe și a ajusta parametrii pentru o performanță îmbunătățită.
Rosti este un exemplu remarcabil de organizație care utilizează eficient RJG eDart în operațiunile sale. Acest sistem de control al procesului joacă un rol esențial în menținerea standardelor ridicate ale Rosti privind controlul calității și eficiența producției. Cu RJG eDart, Rosti monitorizează și înregistrează toți parametrii procesului de turnare prin injecție în timp real. Datele colectate—acoperind elemente precum presiunea în cavitate, temperatura, volumul injecției și poziția șurubului—oferă o înțelegere detaliată a procesului de producție.
Această multitudine de date permite Rosti să identifice rapid orice tendințe sau neregularități, permițând ajustarea parametrilor după necesitate pentru a menține condiții de producție optime. De exemplu, orice variații ale presiunii în cavitate sau temperaturii ar putea indica potențiale probleme cu procesul de turnare, care pot fi apoi corectate înainte de a afecta calitatea finală a produsului. Această abordare proactivă asigură controlul constant al calității, reduce deșeurile și optimizează eficiența producției, întruchipând principiile modelării științifice la Rosti.
Pentru a reuni diferitele componente tehnologice, se utilizează software ERP avansat, precum IQMS. Acest software servește drept platformă centralizată pentru managementul financiar și operațional. Prin combinarea software-ului de simulare, a sistemelor de control al procesului și a software-ului ERP, companii precum Rosti pot asigura produse de calitate constantă și produse eficient din punct de vedere al costurilor. Totuși, implementarea și integrarea cu succes a acestor tehnologii în procesul DFM de turnare prin injecție a materialelor plastice necesită comunicare și colaborare eficientă între mai multe discipline.
Avantajele unui proces de modelare științifică
Modelarea științifică este o abordare disciplinată și sistematică a turnării prin injecție, bazată pe date și concentrată pe obținerea unor rezultate de înaltă calitate și reproductibile. Prin valorificarea principiilor științifice și a testărilor riguroase, această metodă oferă numeroase avantaje care sporesc eficiența și optimizează rezultatele. De la selecția inteligentă a materialelor până la optimizarea proiectării pieselor și a matrițelor, procesul de modelare științifică le permite inginerilor să valorifice experiența și învățăturile din trecut pentru a aborda eficient aplicațiile specifice. În plus, abilitatea de a înregistra și analiza date joacă un rol critic în controlul calității, oferind perspective valoroase pentru îmbunătățirea continuă a calității pieselor. Iată câteva beneficii cheie ale utilizării procesului de modelare științifică în operațiunile dumneavoastră de producție.
- Creează un proces bazat pe date care produce rezultate reproductibile cu variații minime sau inexistente
- Facilitează selecția inteligentă a materialelor
- Oferă inginerilor de proiectare posibilitatea de a optimiza designul pieselor pentru aplicații specifice, pe baza experienței și cunoștințelor anterioare
- Utilizat pentru optimizarea designului matriței sau pentru a îmbunătăți designurile necorespunzătoare
- Datele înregistrate sunt folosite pentru evaluarea controlului calității și efectuarea oricăror ajustări necesare pentru îmbunătățirea generală a calității pieselor
Studiu de caz Design for Manufacturing: Cum abordarea inovatoare DFM adoptată de Rosti China a simplificat sous vide și a transformat un start-up într-un succes global premiat
Adoptarea DFM a fost esențială pentru proiectarea și producția de succes a dispozitivului complex, care a cerut atât estetică superioară, cât și funcționalitate robustă.
O companie a abordat Rosti China cu provocarea de a proiecta și fabrica un aparat de gătit care să simplifice tehnica sous vide pentru uz casnic. Designul a impus atât funcționalitate, cât și aspect estetic deosebit, reprezentând o provocare complexă de proiectare și inginerie pentru Rosti China.
Valorificând expertiza în turnarea prin injecție și cunoștințele privind toleranțele termice, Rosti China a livrat un produs robust, capabil să reziste la perioade îndelungate de imersie în apă fierbinte, reușind totodată să atingă nivelul de design asociat în mod obișnuit cu electronicele de top.
Rosti a selectat o rășină cu proprietăți potrivite pentru industria alimentară și o suprafață curată, atrăgătoare vizual. Prin dezvoltarea unei tehnici de supraturnare utilizată de obicei în fabricarea ceasurilor de mână, Rosti a protejat motorul dispozitivului, încălzitorul și placa de circuit printr-un tub extrudat.
Produsul a avut succes în Europa și America de Nord, câștigând un premiu internațional de design și ducând la achiziționarea start-up-ului de către un producător multinațional de electrocasnice. Abilitatea Rosti China de a livra rezultate superioare demonstrează importanța unui design de produs ambițios și a colaborării cu experți cu experiență în industrie.
Abordarea adoptată de Rosti China evidențiază rolul esențial pe care îl poate avea DFM în succesul general al unui proiect. Aceasta reduce costul de producție și crește eficiența procesului de fabricație, asigurând că produsul final răspunde cerințelor și așteptărilor clientului și utilizatorilor finali.
Sumar
Fabricarea materialelor plastice este o industrie extrem de competitivă și globală, unde companiile se confruntă atât cu provocări de timp, cât și de costuri. Evitarea întârzierilor și reducerea riscurilor asociate modificărilor costisitoare de design pot însemna ca produsul dumneavoastră să ajungă pe piață mai repede decât cel al concurenților.
Linia clară care separa cândva dezvoltarea de producție este, de multe ori, estompată, producătorii apelând la experți în proiectare pentru a se implica în procesul de design pentru fabricabilitate. De fapt, producătorii consideră proiectarea ca fiind principalul factor de reducere a costurilor generale de fabricație.
De-a lungul anilor, cele mai bune practici pentru proiectarea matrițelor și fabricarea pieselor s-au schimbat semnificativ. Deși listele de verificare pentru producție rămân componente critice ale procesului, activitatea desfășurată mai devreme în ciclul de dezvoltare este cea care generează adevărate eficiențe de timp și buget. Când un producător de matrițe/turnător prin injecție este implicat devreme în ciclul de dezvoltare, obiectivele clientului sunt înțelese și potențialele surprize nedorite sunt evitate.
Căutați un partener pentru turnare prin injecție care vă poate oferi consultanță de specialitate de la faza de proiectare până la finalizarea producției? Luați legătura cu membrii echipei Rosti, specializați în toate aspectele procesului DFM, dezvoltare și producție.