Kunststoffspritzguss 101
Kunststoffspritzguss 101 – Von der Konstruktion bis zur Produktion
Der Kunststoffspritzguss spielt eine Schlüsselrolle in der modernen Fertigung. Er verwandelt Rohpolymere in präzise, hochwertige Komponenten, die in Produkten von medizinischen Geräten bis hin zu Autoteilen eingesetzt werden. Das Verfahren vereint Geschwindigkeit, Genauigkeit und Vielseitigkeit und ermöglicht die Herstellung komplexer Formen mit gleichbleibender Qualität.
In diesem Leitfaden führen wir Sie durch die gesamte Kunststoffspritzguss-Reise – von der Konstruktion und Materialauswahl bis hin zur Produktion, Nachbearbeitung und Qualitätskontrolle. Außerdem zeigen wir, wie fortschrittliche Techniken und Automatisierung die Zukunft der Branche prägen.
Das lernen Sie in diesem Artikel:
- Wie Kunststoffspritzguss funktioniert
- Verschiedene Spritzgussverfahren und Materialien
- Nachbearbeitungs- und Qualitätskontrollmethoden
- Häufige Herausforderungen und wie man sie vermeidet
- Rostis Ansatz für Innovation und Nachhaltigkeit im Spritzguss
Was ist Kunststoffspritzguss?
Der Kunststoffspritzguss ist eines der am weitesten verbreiteten und vielseitigsten Fertigungsverfahren zur Herstellung von Kunststoffteilen in allen Formen und Größen. Am Anfang stehen eine Spritzgussmaschine, Rohkunststoffe und eine individuell angefertigte Form. Das Plastik wird erhitzt, bis es schmilzt, dann in den Formhohlraum gespritzt, wo es abkühlt und zum fertigen Teil aushärtet – bereit zur Verwendung.
Kunststoffspritzgussteile finden Sie nahezu überall – in der Automobilindustrie, Medizintechnik, Verpackung, Haushaltsgeräten, industriellen Anwendungen und vielem mehr. Dank moderner Spritzgusstechnologien können Hersteller heute extrem präzise, hochwertige Teile mit hoher Geschwindigkeit produzieren.
In den letzten zwei Jahrzehnten hat sich der Prozess drastisch weiterentwickelt. Was früher hauptsächlich auf Zeit und Druck beruhte, wird heute durch Positionskontrolle, Spitzendruck und eine gleichbleibende Prozesswiederholbarkeit gesteuert.
Laut Plastics Today halfen Experten wie John Bozzelli und Rosti-Partner RJG dabei, das sogenannte ‘wissenschaftliche Spritzgießen’ zu entwickeln – einen datenbasierten Ansatz, der die moderne Kunststoffproduktion bis heute prägt.
The success
“Plastic injection as an “art” gave way to plastics processing as a science of repeatability, standardization, and part success.”
Welche Arten von Kunststoffspritzguss gibt es?
Kunststoffspritzguss ist kein universelles Verfahren – und genau das macht ihn so vielseitig. Je nach Art des herzustellenden Teils können verschiedene Spritzgießtechniken eingesetzt werden, um das gewünschte Erscheinungsbild, das Griffgefühl und die Funktionalität zu erreichen.
Standardspritzguss
Dies ist der klassische Ansatz – es wird ein Teil aus einer einzigen Farbe und einem einzigen Material gefertigt. Es ist die bewährte Methode zur Produktion von Alltagsgegenständen wie Getränkebehältern, Flaschendeckeln, Autoteilen oder Spielzeug. Einfach, effizient und äußerst zuverlässig.
Umspritzen (Overmoulding)
Umspritzen geht einen Schritt weiter. Es handelt sich um ein zweistufiges Verfahren, das eingesetzt wird, wenn ein Produkt aus mehreren Materialien bestehen soll – etwa ein Griff mit einer weichen, gummiartigen Oberfläche auf einer harten Kunststoffbasis. Zuerst wird das Hauptteil (Substrat) hergestellt. Dann wird es in eine weitere Form eingelegt, in der ein zweiter Thermoplast darüber gespritzt wird. Die beiden Materialien bilden eine starke mechanische oder chemische Verbindung und sorgen so für ein langlebigeres und ergonomischeres Teil.
Einlegetechnik (Insert Moulding)
Beim Einlegen wird eine bestehende Komponente – oft aus einem anderen Material wie Metall – vor dem Einspritzen des Kunststoffs in die Form eingelegt. Denken Sie an Knöpfe, Drehregler oder Befestigungselemente mit Metallkern und Kunststoffummantelung. Diese Technik vereint die Festigkeit von Metall mit der Vielseitigkeit von Kunststoff – alles in einem nahtlosen Bauteil.
Lesen Sie mehr über Umspritzen und Einlegetechnik.
2K-Spritzguss (Zweikomponenten-Spritzguss)
Der 2K-Spritzguss ist ein weiteres Mehrkomponentenverfahren – wird aber komplett in einer einzigen Maschine durchgeführt, ohne die Teile zwischen Formen umzusetzen. Die erste Komponente bildet die Basisschicht, dann sorgt eine zweite Einspritzung für eine weitere Farbe oder eine andere Kunststoffart. Diese Methode eignet sich perfekt für Produkte wie Gehäuse von Elektrowerkzeugen, bei denen Sie ein robustes Gehäuse mit einem farblich abgesetzten, markentypischen Griff wünschen. Die beiden Schichten verbinden sich entweder chemisch oder mechanisch zu einem hochwertigen, vollintegrierten Bauteil.
Lesen Sie mehr über Mehrkomponentenspritzguss.
Kurz gesagt, jede dieser Formgebungsmethoden bringt ihre eigenen Stärken mit sich – und die richtige Wahl hängt vom Design, der Funktion und den Leistungsanforderungen Ihres Bauteils ab.
Welcher Kunststoff wird für das Spritzgießen verwendet?
Die Wahl des richtigen Formverfahrens ist nur ein Teil des Prozesses – das Material selbst ist ebenso entscheidend. Beim Spritzgießen gibt es eine große Bandbreite an Kunststoffen, die infrage kommen. Von gängigen Polymeren bis hin zu Spezialmischungen stehen Hunderte Harze zur Verfügung – jedes mit eigenen Eigenschaften, Verarbeitungsvorgaben und Leistungsprofilen. Sogar innerhalb eines einzigen Kunststofftyps gibt es verschiedene Qualitäten für spezielle Anwendungen.
Die 10 gebräuchlichsten Kunststoffe für das Spritzgießen:
- Acryl (PMMA) – bekannt für seine Klarheit und Kratzfestigkeit
- Acrylnitril-Butadien-Styrol (ABS) – robust, langlebig und leicht zu formen
- Nylon (Polyamid, PA) – stark und verschleißfest, ideal für mechanische Bauteile
- Polycarbonat (PC) – zäh und schlagfest
- Polyethylen (PE) – flexibel und vielseitig, findet Verwendung von Behältern bis zu Schläuchen
- Polyoxymethylen (POM) – auch Acetal genannt, hervorragend für Präzisionsteile und reibungslose Bewegung
- Polypropylen (PP) – leicht, chemikalienbeständig, branchenübergreifend beliebt
- Polystyrol (PS) – günstig und leicht zu verarbeiten, häufig in Verpackungen und Einwegartikeln
- Thermoplastisches Elastomer (TPE) – gummiartige Flexibilität mit der Verarbeitbarkeit von Kunststoff
- Thermoplastisches Polyurethan (TPU) – elastisch, abriebfest und ideal für flexible Teile
Was ist der härteste Kunststoff für das Spritzgießen?
Wenn es um reine Festigkeit und Haltbarkeit geht, ist Polycarbonat (PC) einer der widerstandsfähigsten Kunststoffe überhaupt. Es ist schlagfest, transparent und vielseitig – wird häufig für Schutzausrüstung, Elektronik und technische Komponenten verwendet. Dicht dahinter folgen Nylon (Polyamid), bekannt für seine Festigkeit sowie seine Beständigkeit gegen Verschleiß und Chemikalien, und Acetal (POM), geschätzt aufgrund seiner Steifigkeit und seiner Fähigkeit, Belastungen standzuhalten, ohne sich zu verformen. Letztlich hängt der „beste“ Kunststoff immer vom Einsatzzweck Ihres Bauteils ab – ob es flexibel, glänzend, widerstandsfähig oder einfach langlebig sein muss.
Im Inneren einer Spritzgießmaschine
Eine Spritzgießmaschine besteht aus einem Materialtrichter, einem Zylinder, einem Einspritzkolben oder einer rotierenden Schnecke, einem Heizsystem, beweglichen Formteilen, Auswerfern und der eigentlichen Form in der Formhöhle. Die meisten Maschinen arbeiten horizontal.
Die Schließeinheit öffnet und schließt die Form und stößt die fertigen Teile aus. Es gibt zwei Haupttypen: die Kniehebelschließe, die eine mechanische Verbindung nutzt, und die Direkt-Hydraulik, bei der ein Hydraulikzylinder die Form direkt bewegt.
Kunststoff wird am einen Ende des Zylinders in den Trichter eingefüllt; die innenliegende Schnecke dreht sich, angetrieben von einem Elektromotor, und schmilzt das Material. Sobald genügend Schmelze vorhanden ist, wird sie in die am anderen Ende befestigte Form eingespritzt. Während dieses Vorgangs steuert die Maschine präzise die Schneckendrehzahl und den Einspritzdruck, damit die Form korrekt gefüllt wird. Die Einstellungen basieren auf bestimmten Schneckenpositionen und Druckvorgaben, was gleichbleibende Ergebnisse Teil für Teil gewährleistet.
Im Inneren einer Spritzgussform
Die Form selbst ist genauso wichtig wie die Maschine. Sie besteht aus hochfestem Metall und besteht gewöhnlich aus zwei Hälften: einer Kavititätsseite und einer Kerneinsatzseite. Die Kunststoffschmelze gelangt über einen Anguss in die Form und fließt durch Verteiler und Anschnitte in die Hohlräume. Nach dem Abkühlen öffnet sich die Form, und Auswerferstifte stoßen die fertigen Teile aus.
Auch wenn Formen von außen schlicht wirken, sind sie voller Präzisionsmerkmale – oft auf Toleranzen von weniger als 0,001 Zoll (0,025 mm) gefertigt, etwa einem Drittel der Dicke eines Blatt Papiers. Jede Komponente muss perfekt funktionieren, um präzise und qualitativ hochwertige Teile herzustellen.
Wie läuft der Spritzgießprozess ab?
Mit den ausgewählten Materialien und der vorbereiteten Form kann der Prozess beginnen, bei dem Rohkunststoff in fertige Teile verwandelt wird. Das Spritzgießen von Kunststoff verläuft überraschend schnell – die meisten Zyklen dauern zwischen sechs Sekunden und ein paar Minuten. Hier ein genauerer Blick darauf, was während eines typischen Zyklus geschieht:
Schließen der Form: Bevor Kunststoff eingespritzt werden kann, müssen die beiden Hälften der Form sicher geschlossen sein. Die Schließeinheit übernimmt das und übt einen erheblichen Druck aus, damit die Form beim Einspritzen des Kunststoffs geschlossen bleibt. Wie lange dies dauert, hängt von der Maschine ab – größere Maschinen mit größeren Formen benötigen natürlich etwas mehr Zeit zum Schließen.
Einspritzen: Kunststoff gelangt normalerweise als kleine Granulate in die Maschine. Diese Granulate werden der Spritzeinheit zugeführt, wo eine rotierende Schnecke sie durch beheizte Bereiche im Zylinder transportiert. Während der Kunststoff schmilzt, wird er in einer exakt bemessenen Menge, dem sogenannten Schuss, vorbereitet – gerade genug, um das fertige Teil zu formen. Sobald die Form geschlossen ist, spritzt die Maschine diesen geschmolzenen Kunststoff in die Form. Die Einspritzgeschwindigkeit hängt von Faktoren wie Schussgröße, Druck und dem Design des Teils ab.
Kühlen: Sobald der geschmolzene Kunststoff das Innere der Form erreicht, beginnt er abzukühlen und zu erstarren und nimmt dabei seine endgültige Form an. Etwas Schrumpfung ist in dieser Phase normal. Die Form darf erst geöffnet werden, wenn das Teil ausreichend abgekühlt ist – das hängt von den Eigenschaften des Kunststoffs, der Wandstärke des Teils und den gewünschten Abmessungen ab. Sehen Sie sich Rosti's Leitfaden zur Materialsprungrate an.
Auswerfen: Wenn das Teil abgekühlt ist, stößt das Auswerfersystem der Maschine das Teil aus der Form. Gleichzeitig ist bereits der nächste Schuss Kunststoff bereit, sodass der Zyklus ohne Verzögerung von Neuem beginnen kann.
Sehen Sie sich an, wie das Spritzgießen von Kunststoff funktioniert – von den Grundlagen des Schmelzens bis zur Formgebung im Werkzeug.
Was passiert bei der Nachbearbeitung beim Kunststoff-Spritzgießen?
Nach einem Spritzgießzyklus ist die Arbeit oft noch nicht getan – viele Teile werden nachbearbeitet, um sie einsatzbereit zu machen. Diese Nachbearbeitung kann funktional sein, zum Beispiel zur Verstärkung, oder dekorativ, zum Beispiel für Markenkennzeichnung oder Farbe. Hier sind sechs gängige Nachbearbeitungstechniken für spritzgegossene Teile:
- Anguss entfernen – Entfernen von überschüssigem Kunststoff, der beim Einspritzen in die Form entstanden ist
- Lackieren – Farb- oder Oberflächenveredelung für Optik oder Schutz
- Laserbeschriftung – Direktes Einbringen von Logos, Seriennummern oder anderen Informationen auf das Teil
- Tampondruck – Übertragen von detaillierten Grafiken oder Texten auf die Oberfläche
- Wärmeeinbetten – Verbinden von Teilen durch Erhitzen und Verformen des Kunststoffs
- Ultraschallschweißen – Verschweißen von Bauteilen aus Kunststoff mit Ultraschallvibrationen
Jeder dieser Schritte trägt dazu bei, ein gegossenes Teil in ein fertiges Bauteil für den vorgesehenen Zweck zu verwandeln.
Wie lange hält eine Kunststoff-Spritzgussform?
Die Lebensdauer einer Kunststoff-Spritzgussform kann von einigen Hundert bis zu über einer Million Zyklen betragen – je nach Bauweise, Wartung und Nutzungsbedingungen. Faktoren wie die Betriebsumgebung, das eingesetzte Material, Wartungsintervalle, Fertigungsbedingungen und das Design der Form spielen alle eine Rolle bei der Lebensdauer einer Form.
Regelmäßige Inspektionen, richtige Wartung, Schutzbeschichtungen und der Betrieb der Form unter den empfohlenen Bedingungen können die Lebensdauer deutlich verlängern. Das Einhalten von SPI-Formklassen trägt ebenfalls zur Langlebigkeit und konstanten Leistung bei. Es ist wichtig, auf Fehler wie Einfallstellen, Oberflächenschälung, Fließlinien, Brandstellen oder Gratbildung zu achten – diese können auf Schäden an der Form hinweisen oder zeigen, dass Verschleiß bereits einsetzt.
Fehler beim Kunststoff-Spritzgießen – und wie man sie vermeidet
Überblick:
Das Spritzgießen ist eine hervorragende Methode, um große Mengen identischer Teile schnell herzustellen, aber es ist nicht so einfach, wie es aussieht. Schon kleine Fehler in der frühen Produktentwicklung können zu ernsthaften Mängeln führen, die Qualität, Haltbarkeit und Kosten Ihrer Teile beeinträchtigen. Probleme können durch Konstruktionsfehler, Produktionsfehler oder Lücken in der Qualitätskontrolle entstehen. Deshalb ist es entscheidend, von Anfang an proaktiv Risiken zu erkennen und zu adressieren, um den Prozess reibungslos zu halten und sicherzustellen, dass das Endprodukt wie geplant funktioniert.
Nachfolgend finden Sie sieben der häufigsten Fehler beim Kunststoffspritzguss sowie Strategien zu deren Vermeidung:
1. Fließlinien
Fließlinien sind sichtbare Streifen oder Muster auf der Oberfläche eines Bauteils, die durch unterschiedlich schnelle Bewegung der Schmelze und ungleichmäßige Erstarrung entstehen.
Ursachen:
- Niedrige Einspritzgeschwindigkeit oder -druck
- Unterschiedliche Wandstärken in der Form
Vorbeugung:
- Konstante Wandstärke einhalten
- Fasen und Radien (Abrundungen) in geeigneter Länge verwenden
- Das Anguss-System in dünnere Bereiche der Form setzen
2. Einsinkstellen
Vertiefungen, Dellen oder Krater, die in dicken Bereichen durch ungleichmäßiges Abkühlen und Schrumpfung entstehen.
Ursachen:
- Dicke Wände kühlen langsamer ab als äußere Bereiche
- Unzureichender Druck in der Form
- Hohe Temperaturen am Anguss
Vorbeugung:
- Die Dicke von massiven Bereichen reduzieren, um ein gleichmäßigeres Abkühlen zu erreichen
- Mehr Zeit für das Abkühlen einplanen
- Bei der Konstruktion auf richtige Rippen- und Wanddicke achten
3. Oberflächendelaminierung
Die Oberfläche trennt sich in dünne Schichten, die sich ablösen können.
Ursachen:
- Verunreinigungen im Material
- Zu intensive Verwendung von Trennmitteln
Vorbeugung:
- Das Kunststoffmaterial vor dem Spritzgießen vortrocknen
- Formtemperatur erhöhen
- Verwendung von Trennmitteln minimieren
4. Bindenähte (Knit Lines)
Linien, an denen zwei Ströme geschmolzenen Kunststoffs aufeinandertreffen, sich aber nicht richtig verbinden, was die Bauteilfestigkeit reduziert.
Ursachen:
- Kunststoffstrom umfließt Löcher oder Hindernisse in der Form
- Falsche Materialtemperatur
Vorbeugung:
- Materialtemperatur erhöhen
- Spritztaktgeschwindigkeit und Druck erhöhen
- Materialien mit niedrigerer Viskosität verwenden
- Formen umgestalten, um unnötige Trennungen zu entfernen
5. Fehldosierung (Short Shots)
Unvollständiges Füllen der Form, was zu unbrauchbaren Teilen führt.
Ursachen:
- Eingeschränkter Fluss durch enge Anschnitte, Blockaden oder eingeschlossene Luft
- Unzureichender Einspritzdruck
- Materialviskosität oder niedrige Formtemperatur
Vorbeugung:
- Formtemperatur erhöhen
- Entlüftung verbessern, um Luftaustritt zu ermöglichen
- Anschnittgestaltung anpassen
6. Verzug
Verdrehungen oder Verbiegungen, die durch ungleichmäßiges Schrumpfen beim Abkühlen entstehen.
Ursachen:
- Ungleichmäßige Formkühlung
- Unregelmäßige Wandstärken
- Halb-kristalline Materialien sind anfälliger für Verzug
Vorbeugung:
- Langsames, gleichmäßiges Abkühlen ermöglichen
- Durchgehend gleichmäßige Wandstärken beibehalten
- Sicherstellen, dass das Formdesign einen unidirektionalen Fluss fördert
7. Jetting (Strömungslinien)
Gewellte Fließmuster entstehen, wenn geschmolzener Kunststoff zu früh erstarrt, bevor die Kavität vollständig gefüllt ist.
Ursachen:
- Hoher Einspritzdruck
- Vorzeitige Erstarrung im Werkzeug
Vorbeugung:
- Reduzierung des Einspritzdrucks für gleichmäßigere Füllungen
- Erhöhung der Werkzeug- und Materialtemperatur
- Das Anschnittsystem entlang des kürzesten Fließwegs positionieren
Was sind die Risiken beim Spritzgießen von Kunststoffen?
Ebenso wichtig sind die grundsätzlichen Risiken im Zusammenhang mit dem Kunststoffspritzgießen – von der Arbeitssicherheit bis hin zu Umweltauswirkungen –, die gemanagt werden müssen, um einen verantwortungsvollen und effizienten Fertigungsprozess zu gewährleisten. Das Verständnis dieser Risiken sowie entsprechende Vorsichtsmaßnahmen sind unerlässlich, um die Sicherheit der Mitarbeitenden zu gewährleisten und die Auswirkungen auf die Umwelt zu minimieren.
Giftige Dämpfe: Beim Erhitzen von Kunststoff während des Spritzgießens können Chemikalien wie Styrol, Benzol und Formaldehyd freigesetzt werden, die die Atemwege beeinträchtigen oder sogar langfristige Gesundheitsprobleme verursachen können. Eine gute Belüftung sowie Schutzkleidung – zum Beispiel Atemschutzmasken – sind essenziell, um die Exposition auf ein Minimum zu reduzieren.
Verbrennungen und Verletzungen: Die Arbeit mit geschmolzenem Kunststoff und laufenden Spritzgießmaschinen birgt das Risiko von Verbrennungen und anderen Verletzungen. Eine gründliche Schulung sowie Schutzausrüstung – Handschuhe, Schutzbrille und hitzebeständige Kleidung – sind entscheidend für die Sicherheit am Arbeitsplatz.
Umweltauswirkungen: Spritzgießen hat natürlich auch einen ökologischen Fußabdruck. Es kann Kunststoffabfälle erzeugen, zur Verschmutzung beitragen und Ressourcen verbrauchen.
Eine nachhaltige Zukunft gestalten mit Rosti
Als Kunststoffverarbeiter und Auftragsfertiger steht Rosti im Mittelpunkt der Lieferkette – mit der Verantwortung und der Chance, positive Umweltauswirkungen zu schaffen. Unsere design-for-manufacturing-Prozesse beeinflussen Produktdesign, Materialauswahl und Abfallmanagement über die gesamte Lieferkette hinweg. Deshalb steht Nachhaltigkeit im Zentrum unserer Unternehmensstrategie und prägt jede unserer Entscheidungen. Durch enge Zusammenarbeit mit unseren Kunden und Partnern fördern wir eine nachhaltige Fertigung und helfen, die Kunststoffindustrie umweltfreundlicher zu gestalten.
Was sind die Vorteile des Kunststoffspritzgießens?
Das Kunststoffspritzgießen ist äußerst vielseitig und daher die bevorzugte Wahl für die Herstellung verschiedenster Teile und Produkte. Seine Vorteile gehen weit über die bloße Produktion hinaus – sie bieten echte Mehrwerte bei Kosten, Leistung und Design.
Schnelligkeit und Kosteneffizienz: Das Verfahren ist einfach, hochgradig automatisierbar und effizient. Das bedeutet kürzere Produktionszeiten, geringere Kosten und Potenzial für einen höheren Umsatz.
Leichtgewichtig: Kunststoff ist stark und dabei deutlich leichter als Metall oder andere traditionelle Materialien. Deshalb ziehen viele Hersteller einen Wechsel von Metall- zu Kunststoffteilen in Betracht – dies kann die Leistung verbessern und das Gewicht verringern, ohne an Festigkeit zu verlieren.
Ist die Umstellung von Metall auf Kunststoff ein Prozess, der Ihrem Produkt Vorteile verschaffen könnte? Hier finden Sie unseren umfassenden Leitfaden.
Hervorragende Qualität: Spritzgießen liefert konstant präzise und einheitliche Teile. Die Maßgenauigkeit ist kaum zu übertreffen und datenbasierte Tools wie Mould Flow zur Designvalidierung, RJG eDart Prozesskontrolle sowie Robotertechnik ermöglichen höchste Qualität.
Designflexibilität: Ganz gleich, ob Ihr Teil einfach oder sehr komplex ist – Spritzgießen funktioniert. Es lässt sich problemlos in CAD- und CAM-Systeme integrieren und erfüllt dadurch selbst anspruchsvolle Vorgaben und filigrane Details mit Leichtigkeit.
Individuelle Farben und Eigenschaften: Sie können praktisch jeden Farbton oder visuelle Effekte erzielen. Mit über 15.000 verfügbaren Kunststoffarten lassen sich Teile problemlos für Festigkeit, UV-Beständigkeit oder andere Anforderungen anpassen.
Konformität: Wenn Ihr Produkt FDA-, NSF-, REACH- oder RoHS-Standards erfüllen muss, stehen entsprechende konforme Kunstharze zur Verfügung.
Nachhaltigkeit: Bei diesem Verfahren entsteht kaum Abfall und überschüssiges Material kann häufig recycelt werden, was es im Vergleich zu anderen Fertigungsverfahren zu einer umweltfreundlicheren Wahl macht.
Spritzgießen bedeutet nicht nur, Teile herzustellen – es geht darum, Teile effizient, zuverlässig und mit viel Spielraum für Anpassungen genau nach Ihren Anforderungen zu produzieren.
Kunststoff-Spritzgießen in verschiedenen Branchen
Für OEMs branchenübergreifend sind Kunststoffteile eine unverzichtbare und kostengünstige Option. Das Spritzgießen ist ein vielseitiges Verfahren, das das Teilegewicht um bis zu 50 % reduzieren, komplexe Formen erzeugen und weniger Ausschuss produzieren kann – und das bei niedrigen Kosten. Es kommt in Medizingeräten, Automobilkomponenten, Haushaltsgeräten und vielem mehr zum Einsatz.
Automotive: Kunststoffteile wie Stoßfänger, Armaturenbretter und Getränkehalter sind leicht, langlebig, hitze- und witterungsbeständig und helfen, Lärm und Vibration zu reduzieren.
Medizin: Kunststoffe bieten für Geräte und Komponenten Präzision und Zuverlässigkeit bei hoher Zugfestigkeit, Hitzebeständigkeit sowie Flexibilität in Design, Größe und Farbe.
Lesen Sie mehr über Rostis medizinische Lösungen.
Bauwesen: Spritzgegossene Werkzeuge, Befestigungselemente und Zubehörteile sind kostengünstig, langlebig, leicht und auch unter rauen Bedingungen formstabil.
Sanitär: Kunststoffrohre und -anschlüsse sind korrosionsbeständig, leiten weniger Wärme, sind chemisch stabil und bieten geringere Kosten und Gewichte im Vergleich zu traditionellen Werkstoffen.
Haushaltsgeräte: Teile wie Zahnräder, Ablagen und Schalen profitieren von der Langlebigkeit, Hitze- und Chemikalienbeständigkeit, dem geringen Gewicht und der Designflexibilität von Kunststoffen.
Elektronik: Kunststoffkomponenten verbessern die Isolierung, verkraften hohe Spannungen und Temperaturen, reduzieren das Gewicht und ermöglichen komplexere Designs.
Wann immer Wiederholbarkeit, Konsistenz, Wirtschaftlichkeit und Zuverlässigkeit für mittel- bis großvolumige Teile entscheidend sind, ist das Spritzgießen eine kluge Wahl. Es bietet funktionale wie gestalterische Vorteile über zahlreiche Branchen hinweg.
Wann wurde das Kunststoff-Spritzgießen erfunden?
Die Geschichte des Kunststoff-Spritzgießens reicht zurück bis 1868, als John W. Hyatt ein Verfahren entwickelte, um Zelluloid herzustellen, ursprünglich als Ersatz für Elfenbein in Billardkugeln. Nur wenige Jahre später, 1872, erfanden Hyatt und sein Bruder Isaiah die erste Spritzgießmaschine. Sie verwendete einen einfachen Kolben, um Zelluloid durch einen beheizten Zylinder in eine Form zu pressen – den Weg ebnend für massengefertigte Artikel wie Knöpfe, Kämme und vieles mehr.
Bereits zu Beginn des 20. Jahrhunderts wurden sicherere, auf Zellulose basierende Kunststoffe entwickelt, und vor dem Zweiten Weltkrieg kamen Materialien wie Polystyrol und PVC weithin zum Einsatz. Nach dem Krieg verhalf die wachsende Nachfrage nach kostengünstigen, massengefertigten Teilen dem Spritzgießen dazu, zum Grundpfeiler der Kunststoffindustrie zu werden.
Ein großer Durchbruch gelang 1946, als James Watson Hendry eine schneckenbasierte Spritzgießmaschine vorstellte, die den Herstellern viel mehr Kontrolle und eine höhere Teilequalität ermöglichte.
Die Zukunft des Kunststoff-Spritzgießens
Wie viele andere Branchen befindet sich auch die Kunststoffwelt in stetigem Wandel und Wachstum. Unternehmen investieren kontinuierlich in Automatisierung, um Produktivität, Kapazität und Effizienz zu steigern.
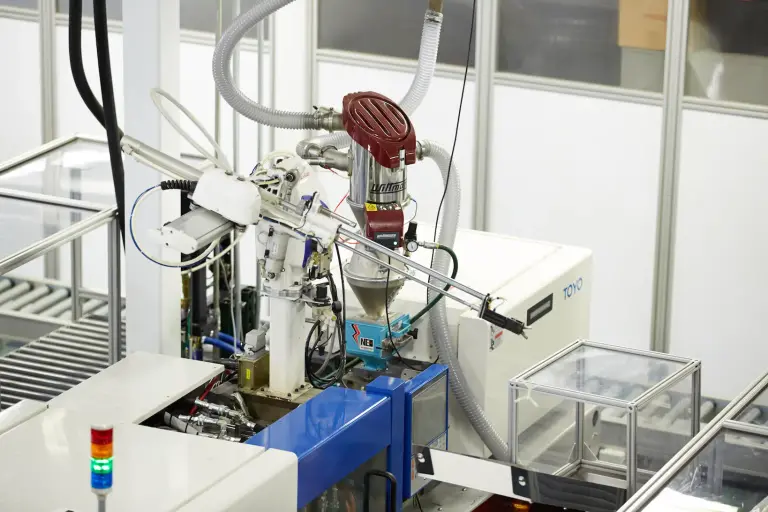
Dienstleistungen im Bereich Spritzgießen von Kunststoffen sind schnell, effizient und präzise, wenn sie von erfahrenen Technikern mit modernsten, automatisierten Maschinen durchgeführt werden. Automatisierung hilft sicherzustellen, dass jedes hergestellte Bauteil dem validierten Design entspricht.
Ein Schritt weiter geht die Lights-Out-Fertigung, bei der Prozesse, innovative Maschinen und Technologien direkt in den Produktionsstätten installiert werden. Diese Systeme können Aufgaben übernehmen, die normalerweise ständige Aufsicht durch vor Ort tätige Techniker erfordern würden. Im Wesentlichen kann eine automatisierte Produktionsanlage „lights-out“ – also ohne wesentliche Unterstützung durch menschliche Arbeitskraft, Beleuchtung, Heizung und andere kostenintensive Faktoren – betrieben werden. Allerdings benötigen auch hochautomatisierte Anlagen meist weiterhin die Überwachung durch hochqualifizierte Fachkräfte und Techniker. Lights-Out-Fertigungsprozesse ermöglichen es Unternehmen, Produktionsanlagen rund um die Uhr – 24 Stunden am Tag, sieben Tage die Woche – mit einer verkleinerten Belegschaft oder virtueller Techniker-Überwachung zu betreiben.
Lights-Out-Fertigung
Die Rosti-Produktionsstätte Bunsen Drive sorgt für maximale Effizienz auf jedem Quadratmeter Fläche. Seit der Eröffnung der Bunsen-Anlage hat die US-Regierung Rosti ein Patent zur Validierung der dort ablaufenden Prozesse erteilt. Jedes Detail – von der Beleuchtung bis zum Teilefördersystem – wurde sorgfältig geplant. Diese Liebe zum Detail macht die Anlage einzigartig und hebt sie von anderen Produktionsstätten weltweit ab.
Darüber hinaus haben Infrastrukturerweiterungen den Grundstein für zusätzliche Spritzgussmaschinen gelegt, die bereits installiert wurden, sowie für weitere, die in Zukunft folgen werden.
Die Fortschritte in der Automatisierung und den „Lights-out“-Fertigungsprozessen haben die Kunststoffindustrie auf höchstem Niveau beeinflusst. Sie ermöglichten es Unternehmen, in den Bereichen Kosten und Durchlaufzeit Verbesserungen zu erzielen. Gleichzeitig konnten Hersteller von Kunststoffteilen die Fehlerwahrscheinlichkeit senken und die Gesamtqualität der hergestellten Produkte steigern.
Erfahren Sie mehr über Rostis wissenschaftliche Spritzgießpraktiken in unserem vollständigen Leitfaden zum wissenschaftlichen Spritzgießen.
Fünf entscheidende Wege, wie die Lights-out-Produktion das Spritzgießen verändert hat, sind:
- Sie hat US-Herstellern geholfen, einen global wettbewerbsfähigen Vorteil zu erlangen.
- Sie ermöglicht es, große Aufträge schnell abzuwickeln, ohne die höheren Kosten, die mit zusätzlichen Schichten einhergehen.
- Sie bietet größere Möglichkeiten, Qualitätskontroll-, Liefer- und Kostenvorgaben einzuhalten.
- Sie erfordert eine hochqualifizierte und engagierte Belegschaft, um modernste Automatisierungsanlagen und -prozesse zu verwalten und zu warten.
- Sie schafft ein zusätzliches Maß an Schutz für geistiges Eigentum.
Warum Rosti für Ihr nächstes Spritzgießprojekt wählen?
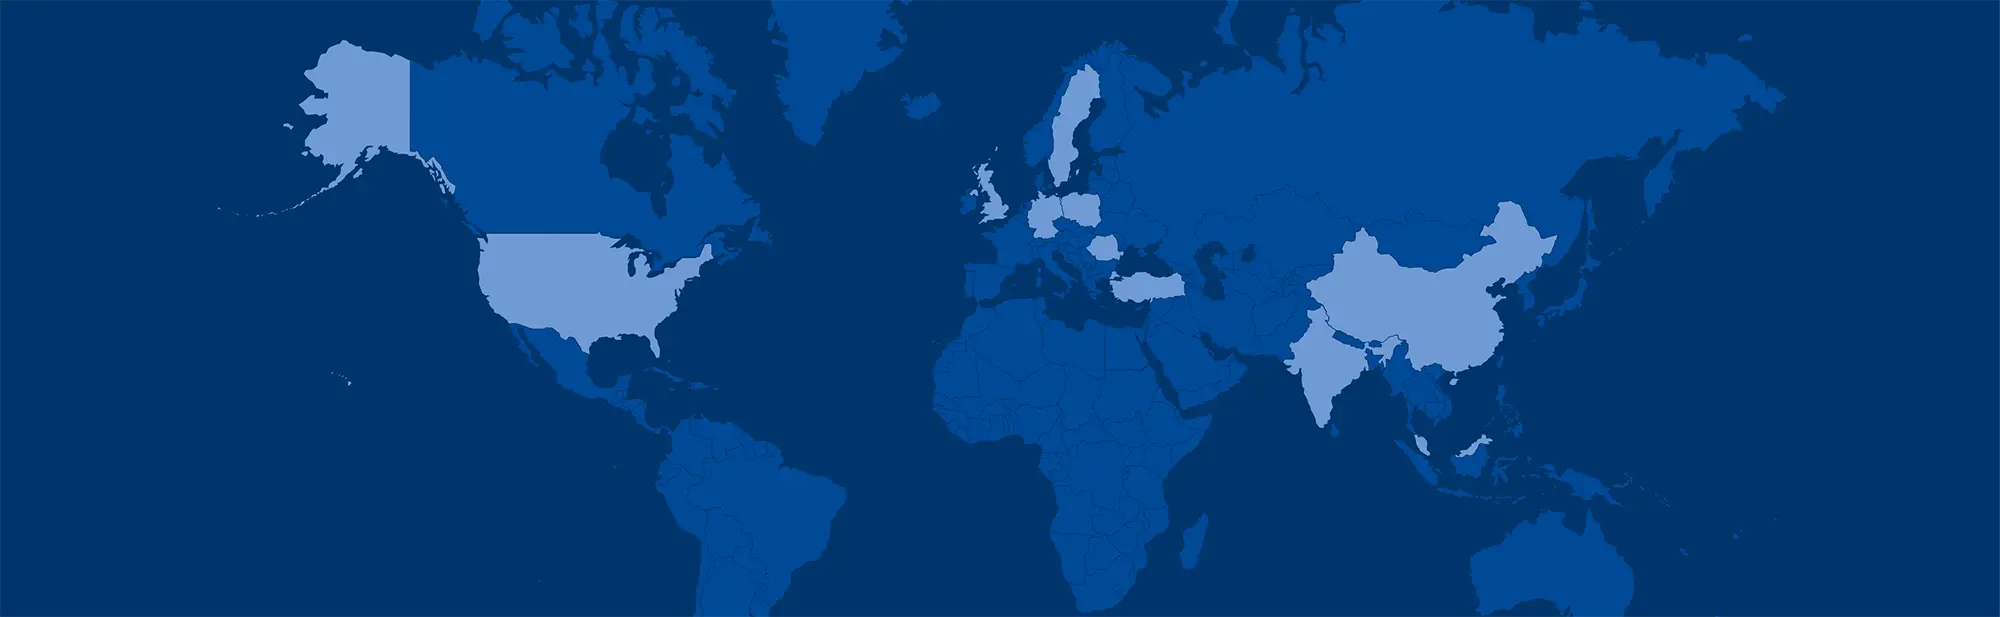
Bei Rosti betreiben wir mit Stolz ein Netzwerk moderner Standorte auf der ganzen Welt, strategisch positioniert, um hochwertige Spritzgieß- und Fertigungslösungen zu liefern. Unsere globale Präsenz ermöglicht es uns, Kunden in verschiedensten Branchen effizient zu betreuen, indem wir lokale Unterstützung mit erstklassigem Fachwissen verbinden.
Wir nehmen uns die Zeit, die Branche, die Materialien und die individuellen Herausforderungen jedes Kunden zu verstehen, um ein echter Partner für den Erfolg Ihrer Spritzgießprojekte zu sein.
Unser erfahrenes internes Team steuert den gesamten Designprozess und stellt einen einzigen Ansprechpartner bereit, damit die Kommunikation einfach und reibungslos verläuft. Vom Produktdesign bis zur umfassenden Verifizierung über den gesamten Lebenszyklus stellen wir sicher, dass jedes Teil Ihren Anforderungen entspricht und wie vorgesehen funktioniert – denn Ihr Erfolg ist unsere Priorität.
Entdecken Sie, wie Rosti Innovationen gestaltet – mit unseren Spritzgießdienstleistungen,und kontaktieren Sie uns für weitere Informationen.